Руководство по литью под давлением · Обновлено 3 октября 2026
Всплывшие волокна в PA6 GF30: 9 настроек литья под давлением, которые реально помогают
Белые матовые шероховатые полосы на поверхности деталей из PA6 GF30 — это всплывшие волокна, один из самых частых дефектов стеклонаполненного полиамида. Хорошая новость: почти всегда это проблема процесса. Обычно её можно уменьшить или устранить настройкой машины, без смены материала и без новой оснастки. Ниже — решения в том порядке, в котором мы пробуем их в цехе, с диапазонами параметров из реальных производственных испытаний.
Содержание
1. Что такое всплывшие волокна и как их распознать
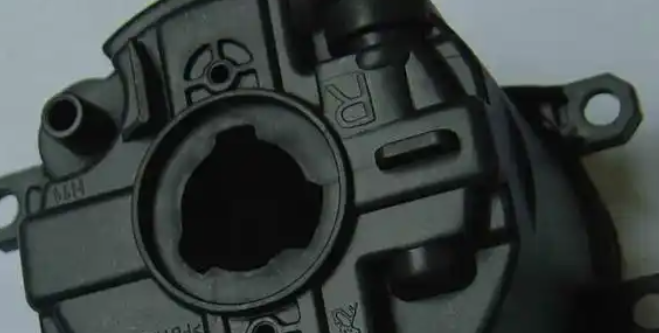
Всплывшие волокна (ещё называют выходом стекловолокна на поверхность, или fu xian 浮纤 по-китайски) выглядят как белые матовые слегка шероховатые полосы или пятна на поверхности детали. Под лупой видно отдельные стекловолокна, торчащие из поверхности. Дефект сильнее всего у литника, в конце заполнения, вокруг линий спая и на тонких рёбрах — там, где расплаву приходится поворачивать, замедляться или смыкаться.
Его легко спутать с серебристыми полосами от влаги. Быстрый способ отличить: серебристые полосы блестят, идут по линиям течения и обычно исчезают после правильной сушки. Всплывшие волокна остаются даже на идеально сухом материале, а поверхность на ощупь шероховатая, как мелкая наждачка.
Почему это важно: косметический брак — очевидная статья потерь, но выступившие волокна также ухудшают адгезию краски, а на скользящих или уплотнительных поверхностях ускоряют износ. Так что это не просто вопрос внешнего вида.
2. Почему это происходит (прочтите до того, как трогать машину)
Стекловолокна — это твёрдые частицы, обычно диаметром 10–13 мкм с остаточной длиной примерно 0,2–0,4 мм в расплаве. Матрица PA6 — жидкость. При заполнении расплав движется «фонтанирующим течением»: материал у фронта перекатывается из ядра к стенке формы и там застывает. Менее вязкая смола обгоняет волокна; волокна выносятся к поверхности и застревают в застывшем поверхностном слое раньше, чем смола успевает их закрыть.
Усугубляют три вещи: холодная форма, дающая толстый застывший поверхностный слой; низкая температура расплава, делающая смолу вязкой и плохо смачивающей; и высокая степень наполнения стеклом — при 30% волокон просто больше, поэтому больше их оказывается и на поверхности.
Поэтому каждая настройка ниже преследует одну из двух целей: закрыть волокна более толстым слоем смолы или удержать волокна равномерно распределёнными в ядре потока. Держите это в голове — и изменения параметров перестанут казаться случайными.
3. Девять настроек, в порядке, в котором мы их пробуем
3.1 Правильно просушите гранулы (всегда первый шаг)
PA6 быстро впитывает влагу. Открытый мешок может набрать опасную влагу уже за несколько часов, а эта влага превращается в пар в цилиндре — отсюда серебристые полосы, которые постоянно ошибочно принимают за всплывшие волокна.
Сушите при 80–90 °C в течение 4–6 часов в осушающей сушилке, целевая влажность ниже 0,1%. Проверяйте влагомером, если он есть. Просушенные гранулы держите закрытыми и подавайте через бункерную сушилку, не оставляйте их в бункере на ночь. И не пересушивайте: очень долгая сушка выше 100 °C начинает окислять материал, детали желтеют и становятся хрупкими. Подробности — в нашем полном руководстве по сушке полиамида.
3.2 Поднимите температуру расплава (второй шаг)
Для PA6 GF30 типичный профиль цилиндра: задняя зона 240–250 °C, средняя 250–260 °C, передняя 260–270 °C, сопло 265–275 °C. Держите фактический расплав ниже примерно 300 °C.
Если ваша проблема — всплывшие волокна, а текущие настройки в нижней части этого окна, поднимите весь профиль на 10–20 °C. Меньшая вязкость означает, что смола лучше смачивает волокна и поверхностный слой легче их закрывает. Следите за пожелтением или запахом гари — это ваш потолок.
3.3 Поднимите температуру формы (третий шаг — обычно самый сильный рычаг)
Температура формы для PA6 GF30 должна быть не ниже 80 °C. Для косметических деталей — 90–100 °C, а 110–120 °C, если используется форма с нагревом/охлаждением (вариотермическая).
Горячая форма замедляет застывание поверхностного слоя, и у смолы появляется время закрыть волокна. Если всплывшие волокна сосредоточены у литника и в конце заполнения, скачка температуры формы на 20–30 °C часто достаточно, чтобы дефект исчез. Плата за это — более длинный цикл. Это просто цена хорошей поверхности.
3.4 Настройте многоступенчатую скорость впрыска (четвёртый шаг)
Общее правило: заполняйте быстро. Высокая скорость впрыска уменьшает разницу скоростей смолы и волокон, поэтому они движутся вместе и остаются внутри. Медленное заполнение даёт волокнам время отделиться и всплыть.
Но не выставляйте одну высокую скорость. Используйте профиль: медленный старт на первых 10–15 мм против струйного течения у литника, быстрая средняя фаза и замедление на последних 5–10 мм перед переключением, чтобы не получить облой и улучшить зону конца заполнения. Если в детали есть тонкие рёбра, чуть притормаживайте на них.
3.5 Отрегулируйте противодавление и обороты шнека (пятый шаг)
Противодавление чуть выше, чем для ненаполненного PA6, помогает равномерно распределить стекло в расплаве. Практичный диапазон — 0,5–1,5 МПа (примерно 5–15 бар на большинстве машин; смотрите единицы на своём экране). Поднимайте небольшими шагами примерно по 0,2–0,3 МПа и после каждого шага смотрите на поверхность.
Слишком высокое противодавление ломает волокна и перегревает расплав — вы увидите пожелтение и запах раньше, чем детали станут лучше. Держите обороты шнека умеренными, около 30–50 об/мин, чтобы не бить стекло во время пластикации.
3.6 Проверьте давление подпитки и точку переключения (шестой шаг)
Чрезмерное давление подпитки может продавить волокна через ещё мягкий поверхностный слой. Если всплывшие волокна сильнее всего у литника, попробуйте снизить давление подпитки на 10–20% и чуть укоротить время подпитки, но следите, чтобы не появились утяжины.
Проверьте также, что точка переключения не слишком поздняя. Пережим последних миллиметров хода шнека ничего не даёт поверхности, добавляет напряжение и может вернуть проблему у литника.
3.7 Проверьте литник, каналы и толщину стенки (седьмой шаг)
Малые литники срезают волокна и концентрируют их; слишком тонкое впускное отверстие для 30% стекла — частая корневая причина. Увеличьте литник или перейдите на веерный или боковой. Держите отверстие сопла достаточно большим (не менее 4 мм) — узкое сопло ломает волокна и создаёт обогащённый стеклом расплав.
Впускайте расплав в самую толстую стенку, держите короткий путь течения (при стенке 1 мм старайтесь уложиться примерно в 80 мм пути для 30% стекла), а для косметических деталей рассмотрите второй литник, чтобы укоротить путь.
3.8 Улучшите вентиляцию формы (восьмой шаг)
Запертый воздух сжимается, нагревается и выдавливает волокна к поверхности — плюс даёт следы подгара в конце заполнения. Глубина вентиляционных каналов для PA6 — 0,02–0,04 мм, обычно 0,03 мм. Добавьте вентиляцию в конце заполнения и на линиях спая. Если вентилировать не получается, следующий уровень — вакуумная вентиляция.
3.9 Смените материал или добавьте технологическую добавку (девятый шаг, только если процесс упёрся в потолок)
Снизьте содержание стекла для видимой поверхности (25% вместо 30%), если позволяют механические требования.
Добавьте совместимую с полиамидом смазку или добавку текучести в дозировке 0,3–1%. Малые дозы снижают трение волокно/стенка; большие — ослабляют линии спая.
Используйте компатибилизатор (привитый малеиновым ангидридом), чтобы улучшить связь волокно/матрица — помогает и поверхности, и механике сразу.
Спросите у поставщика марку «с низким всплытием волокна» или «косметическую». Ряд марок PA6 GF30 формулируется со специальными замасливателями и аппретами именно для качества поверхности.
4. Краткий справочник параметров для PA6 GF30
Это типичные стартовые окна. Ваша марка и машина их сдвинут, поэтому всегда сверяйтесь с техническим паспортом материала и собственными испытаниями.
| Параметр | Типичный диапазон | Примечание |
|---|---|---|
| Сушка | 80–90 °C × 4–6 ч, осушающая сушилка | Влажность ≤ 0,1%; проверять влагомером |
| Цилиндр задняя / средняя / передняя | 240–250 / 250–260 / 260–270 °C | Сопло 265–275 °C; не выше ~300 °C |
| Температура формы | 80–100 °C | 100–120 °C для косметики или вариотерма |
| Скорость впрыска | Быстрое заполнение, 3-ступенчатый профиль | Медленно у литника от струйного течения, медленно в конце |
| Противодавление | 0,5–1,5 МПа | Поднимать шагами; следить за пожелтением |
| Обороты шнека | 30–50 об/мин | Сохраняют длину волокна |
| Давление подпитки | Умеренное | Снизить на 10–20%, если у литника видны волокна |
| Вентиляция | Глубина 0,02–0,04 мм | Конец заполнения + линии спая |
5. Реальный случай из цеха
Наш заказчик льёт корпуса электрических кусторезов из чёрного PA6 GF30. Доля брака по всплывшим волокнам была около 40%. Детали шли при температуре цилиндра около 245 °C, форме 60 °C и заполнении на одной скорости.
Мы сделали четыре изменения по порядку: (1) высушили материал при 85 °C в течение 5 часов, влажность подтверждена ниже 0,1%; (2) подняли профиль цилиндра примерно на 15 °C; (3) подняли температуру формы с 60 °C до 90 °C; (4) перешли на трёхступенчатый профиль скорости и подняли противодавление с примерно 0,3 МПа до 0,8 МПа.
Всплывшие волокна упали почти до нуля уже на первом полном прогоне. Время цикла выросло примерно на 12 секунд, но заказчик отгрузил детали без доработок. Урок: не гоняйтесь за одним параметром. Закрывает поверхностный слой именно комбинация — горячая форма, горячий расплав и быстрое ступенчатое заполнение.
6. Частые ошибки, которые усугубляют проблему
Опрыскивать полость разделительной смазкой, чтобы «спрятать» волокна — поверхность становится хуже, а линии спая загрязняются.
Поднимать скорость впрыска, не поднимая температуру формы — получите струйное течение, серебристые полосы и волокна у литника.
Пропускать сушку, потому что «мешок был запечатан» — запечатанный мешок всё равно дышит через микропоры, а полосы от влаги принимают за всплывшие волокна.
Снижать температуру формы ради экономии цикла — самый быстрый способ вернуть всплывшие волокна.
Лить добавку текучести большими дозами — несколько процентов такой добавки могут вдвое ослабить линии спая.
7. Часто задаваемые вопросы
Нет. Серебристые полосы блестят, идут по линиям течения и обычно исчезают после правильной сушки. Всплывшие волокна остаются даже на сухом материале, поверхность на ощупь шероховатая, как мелкая наждачка, отдельные волокна видны под увеличением.
Подъём температуры формы до 80–100 °C обычно даёт самый быстрый видимый эффект, но сначала всегда хорошо просушите материал, чтобы не бороться с полосами от влаги вместо всплывших волокон.
Используйте осушающую сушилку при 80–90 °C в течение 4–6 часов, целевая влажность ниже 0,1%. Проверяйте влагомером. Открытый мешок PA6 набирает опасную влагу уже за несколько часов.
Как правило, высокой, по ступенчатому профилю: медленный старт против струйного течения, быстрая средняя фаза и замедление перед переключением. Медленное заполнение даёт волокнам время отделиться от расплава и всплыть.
Совместимая с полиамидом смазка или добавка текучести в дозировке 0,3–1% во многих случаях уменьшает выход волокон, но передозировка ослабляет линии спая и механические свойства. Это шаг перед сменой марки, а не панацея.
В основном это косметический дефект. Но там, где волокон не хватает в нагруженной тонкой стенке или они выходят на уплотнительную или изнашиваемую поверхность, характеристики могут снизиться. Исправление поверхности обычно исправляет и распределение волокон.
8. Итог
Одной фразой: правильно просушите материал, поднимите температуру расплава и формы, заполняйте быстро по ступенчатому профилю, держите противодавление умеренным — а если волокна всё ещё всплывают, смотрите на литник, затем на марку материала. Сначала процесс, потом материал, потом форма. Этот порядок решает большинство проблем всплывших волокон в PA6 GF30 без единого рубля на новую оснастку.