Технический блог по инженерным пластикам
Практические технические материалы, основанные на фактических данных, подготовленные инженерами-разработчиками компании Juhai Plastics. Мы освещаем такие темы, как сравнение модифицированных нейлоновых материалов, руководства по выбору марок, устранение неполадок при литье под давлением, а также вопросы экологической устойчивости. Обновления публикуются 5–10 раз в месяц. Подпишитесь на нашу рассылку ниже, чтобы получать уведомления о новых руководствах.
Последние статьи и руководства
Просматривайте наши последние технические материалы по темам — сначала новые статьи, по 6 на странице. Нажмите на любую статью, чтобы прочитать полное руководство с таблицами данных и часто задаваемыми вопросами.
Разбор рецептуры PP GF30 — смола, стекловолокно, связующее PP-g-MAH и добавки
Понимание рецептуры полипропилена, армированного стекловолокном: зачем PP-g-MAH связывает PP со стек···
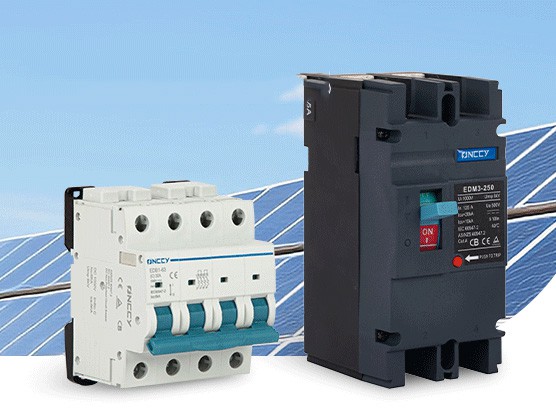
Модифицированный PA6 в низковольтных электроприборах — корпуса MCCB и контакторов, огнестойкость и электрическая безопасность
Как модифицированный PA6 (нейлон 6) используется в низковольтных электроприборах — автоматические вы···
Автомобильное соответствие PA6 — IATF 16949, IMDS, ELV, тепловое старение и спецификации OEM
Автомобильное соответствие PA6 (нейлон 6): основные инструменты IATF 16949 (PPAP/APQP/FMEA), деклара···
Стандарты и соответствие PA6 — методы испытаний ISO, пищевой контакт FDA, UL94, RoHS и REACH
Рамки соответствия PA6 (нейлон 6): методы испытаний ISO 527/178/180/75, пищевой контакт FDA 21 CFR 1···
Детали рецептуры PA6 GF30 — смола, стекловолокно, связующий агент и добавки
Внутри рецептуры компаундирования PA6 GF30: как вязкость базовой смолы, тип стекловолокна, аминосила···
PA6 GF30 против PA66 GF30 — пошаговое сравнение испытательных данных ISO
Пошаговое сравнение по стандарту ISO 30% стеклоармированного PA6 (BFE01) против PA66 (BFE04): растяж···
PA6 против PA66 нейлон — полное руководство по сравнению материалов 2026
Полное техническое сравнение модифицированных конструкционных пластиков PA6 (Nylon 6) против PA66 (N···
13 распространённых дефектов при литье стеклонаполненного нейлона (PA6/PA66 GF) и их решения
Всеобъемлющее руководство по устранению дефектов литья стеклоармированного нейлона (PA6/PA66): splay···
Как выбрать содержание стекловолокна: 15% против 20% против 30% против 35% против 50% GF в PA6
Практическое руководство по выбору содержания стекловолокна в модифицированном нейлоне PA6: кривые м···
Сушка нейлона PA6 / PA66 перед литьём: почему важны 80°C × 4 часа
Пошаговое руководство по предварительной сушке гигроскопичного нейлона. Объясняет, как влажность 1.8···
Самые популярные вопросы о пластиковых материалах
Подобранные ответы на наиболее частые вопросы литейщиков и инженеров OEM, покупающих модифицированные инженерные пластики.
Пластики, армированные стекловолокном (GFR), представляют собой полимерные матрицы (PA, PP, PBT и др.), смешанные с рублеными короткими стекловолокнами E (обычно диаметром 10 мкм, исходной длиной 3–4 мм) с помощью двухшнекового экструдера. Стекловолокна действуют как жёсткие наполнители, значительно повышающие прочность при растяжении и изгибе (модуль), температуру тепловой деформации и размерную стабильность — часто в 2–5 раз по сравнению с неармированной базовой смолой. К недостаткам относятся более низкая ударная вязкость (с надрезом), анизотропная усадка (в направлении течения и поперёк) и возможное "плавающее волокно" на поверхности при плохом качестве компаунда или неправильном формовании.
При одинаковом содержании стекловолокна PA6 значительно прочнее и жёстче, чем PP — примерно в 1,5–2 раза выше прочность при растяжении и в 1,8 раза выше модуль упругости при изгибе. PA6 также обладает лучшей усталостной прочностью, более высокой термостойкостью (HDT 190°C против ~150°C для PP GF30) и отличными свойствами износа / трения. Однако PP дешевле, легче (0,9 против 1,36 г/см³), практически не впитывает влагу и обладает лучшей химической стойкостью к основаниям и полярным растворителям. Для низконагруженных неконструкционных деталей при минимальной стоимости выигрывает PP; при средних и высоких механических и термических нагрузках выигрывает PA6.
Классы испытания на вертикальное горение UL 94 измеряют склонность к горению и самозатухание образца 127
× 12,7 мм после двух 10-секундных поджиганий горелкой. В порядке строгости:
V0
(самый строгий): общее горение и тление ≤ 10 с после каждого воздействия пламени, без
падения горящих частиц, без прогорания образца.
V1: общее горение ≤ 30 с за каждое
воздействие, без падения капель, без прогорания.
V2: общее горение ≤ 30 с за каждое воздействие,
допускается падение горящих частиц (они могут воспламенить хирургическую вату внизу).
Для
корпусов электротехнических / электронных устройств всегда указывайте V0; V2 приемлем для неэлектрических корпусов с низким риском возгорания.
Все нейлоны (полиамиды) гигроскопичны — они впитывают влагу из окружающего воздуха, достигая примерно 1–1,5% по весу в равновесии при типичных складских условиях с влажностью 50%. Если вы экструдируете или формуете литьём под давлением неосушенный нейлон при 250–275°C, эта задержанная влага гидролизует полимерные цепи при температуре плавления, что снижает молекулярную массу и вызывает: 1) пузырьки и следы потока на поверхности детали, 2) падение механических свойств на 20–50% (особенно ударной вязкости и удлинения), 3) нерегулярную вязкость и колебания веса впрыска. Всегда сушите PA6/PA66 при 80°C в течение 4 часов в осушающем (не только с горячим воздухом) сушильном шкафу до < 0,08% влаги. Проверка анализатором влажности перед каждой сменой — лучшая привычка.
CTI (IEC 60112 / UL 746A) измеряет сопротивление пластика поверхностному электрическому пробою
(трекингу) при воздействии загрязнённой капли воды под напряжением. Значения варьируются от ~100 В
(плохо) до 600 В (отлично).
Стандартный PA6/PA66 GF30: CTI ≈ 200–250 В — приемлемо для
корпусов бытовых приборов низкого напряжения.
PA6/PA66 с высоким CTI (классы Juhai CT): CTI 400 В или 600 В
в зависимости от рецептуры — требуется для европейских и североамериканских электрических разъёмов, оснований
реле, компонентов зарядки электромобилей EV и распределительных устройств, где на чертеже указаны IEC 60335 или UL 94 + CTI 600V. Обратитесь к нашим инженерам за рекомендацией класса CT-400V или CT-600V; мы тестируем каждую партию
на месте перед отгрузкой.
Получайте новые технические руководства на свою почту
Подпишитесь на рассылку R&D компании Juhai Plastics — 2–3 письма в месяц. Без спама. Без рекламной шелухи — только новые руководства по материалам, советы по переработке и обновления по безопасности материалов.