Модифицированный полиамид PA6 · Пищевой класс FDA и ЕС
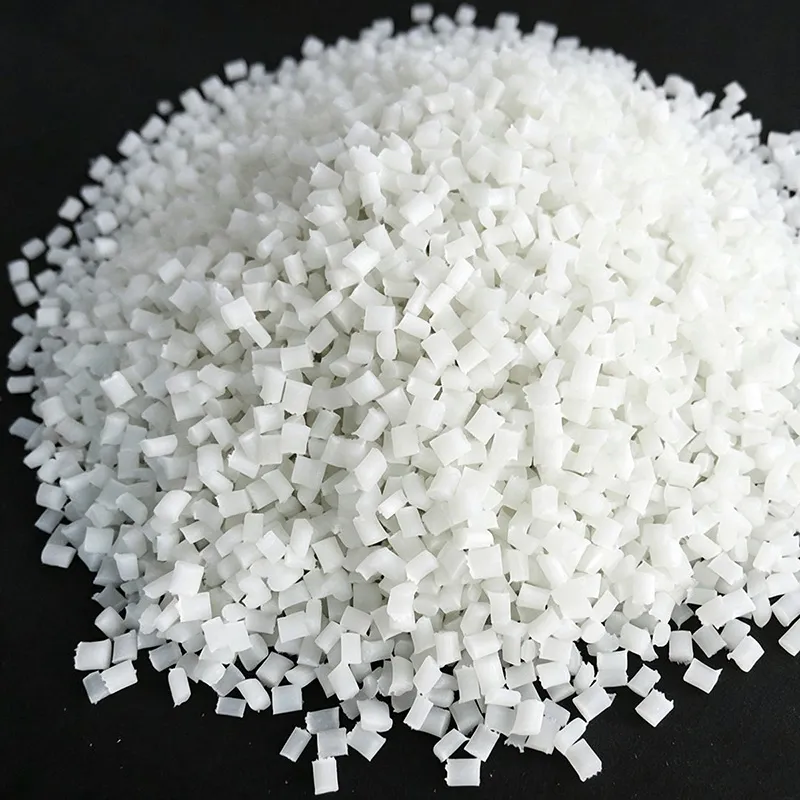
PA6 GBC30 · Гранулы PA6 с 30% стекловолокном, пищевой класс FDA и ЕС
Juhai PA6 GBC30 — это компаунд PA6 (нейлон 6), армированный 30% стекловолокном, изготовленный на выделенной пищевой производственной линии с использованием базовой смолы из перечня FDA, не содержащих BPA красителей и пищевых совместимых смазочных добавок. Продукция испытана и соответствует FDA 21 CFR 177.1520(E) и Регламенту Еврокомиссии (EU) No 10/2011 по симулянтам A/B/C/D1/D2. Идеально подходит для несущих рам кофеварок, элементов конвейеров пищевой обработки, внутренних рам соковыжималок и деталей коммерческих печей, контактирующих с пищей без прямого нагрева.
| Прочность на растяжение (ISO 527) | 155 MPa |
|---|---|
| Модуль упругости при изгибе (ISO 178) | 7,200 MPa |
| Ударная вязкость с надрезом по Izod при 23°C | 15 kJ/m² |
| HDT при 1.8 MPa | 192 °C |
| Плотность | 1.35 g/cm³ |
| MVR при 275°C / 5 kgf | 30 cm³/10 мин |
| Усадка (вдоль потока / поперёк) | 0.34% / 0.93% |
| Соответствие нормативам | FDA 21CFR 177.1520 · EU 10/2011 · ISO 22000 |
| Тип продукта / симулянта | Температура контакта | Пригодность |
|---|---|---|
| Водные продукты / негазированная вода Симулянт A (H₂O) | ≤ 100°C | ✓ Отлично |
| Кислые продукты / цитрусовый сок Симулянт B (3% HAc) | ≤ 100°C | ✓ Отлично |
| Алкогольсодержащие продукты / брызги кофе Симулянт C (10% EtOH) | ≤ 100°C | ✓ Отлично |
| Жирные продукты / растительное масло Симулянт D1 (масло) | ≤ 80°C | ◐ Хорошо |
| Сухие продукты / зерно, хлебобулочные изделия Симулянт не требуется | ≤ 130°C | ✓ Отлично |
| Ретортая стерилизация 121°C, кратковременно | ≤ 30 мин | ◐ Ограниченно |
Полные данные по специфической миграции и лимиты предоставляются по запросу. Для контакта с жирными продуктами выше 80°C обратитесь к инженеру по PA66 GBC30 (4-й кв. 2026).
Техническая спецификация + номера протоколов SGS: ≤ 4 часа после подтверждённого запроса
Образец шаблона DoC (с редактированием): ≤ 8 часов
Записка с рекомендацией марки (с CAD): ≤ 48 часов
Полная копия протокола SGS (NDA): ≤ 3 рабочих дня
Виртуальный аудит литьевого процесса: ≤ 5 рабочих дней
Обзор продукта и ключевые преимущества
📋 PA6 GBC30 — в кратком обзоре
PA6 GBC30 — это компаунд инженерного пластика для контакта с пищей производства Juhai Plastics на управляемой по ISO 22000 выделенной пищевой производственной линии с использованием армированной базовой смолы PA6 из перечня FDA 30% высококачественным рубленым E-стекловолокном с силановой аппретировкой, зарегистрированными в FDA смазочными добавками и допущенными для пищевого контакта красителями без BPA. Материал прошёл сторонние испытания на соответствие обоим FDA 21 CFR 177.1520(E) (симулянты D1 и D2) и Регламенту Еврокомиссии (EU) No 10/2011 (симулянты A, B, C). С каждым отгружаемой партией предоставляется подписанное Декларация соответствия (DoC), специфичная для партии.
Ключевые эксплуатационные и пищевые преимущества
Двойное соответствие FDA и ЕС по контакту с пищей: Подтверждено по симулянтам FDA 21 CFR 177.1520(E) D1 (растительное масло) и D2 (симулянт жирной пищи — этанол), а также симулянтам EU 10/2011 A (вода), B (3% уксусная кислота) и C (10% этанол) при 60°C в течение 10 суток. Общий лимит миграции (OML) 10 mg/dm² выдерживается во всех испытанных условиях.
Выделенная пищевая производственная линия: Компаундирование на линии, используемой исключительно для пищевых марок в системе менеджмента безопасности пищевой продукции ISO 22000. Полная CIP-продувка чистым натуральным PA6 перед каждым запуском, подтверждённая FTIR-контролем мазков. Отсутствие риска перекрёстного загрязнения непищевыми добавками.
Высокая механическая прочность: 155 MPa прочности на растяжение и 7,200 MPa модуля упругости при изгибе обеспечиваются 30% наполнением GF — достаточная жёсткость для несущих рам кофеварок, элементов пищевых конвейеров и корпусов соковыжималок при непрерывной вибрации и механической нагрузке.
Отличная теплостойкость пищевого оборудования: HDT 192°C при 1.8 MPa с подтверждённой непрерывной температурой контакта с пищей до 100°C (водные симулянты) и 80°C (жирные симулянты) — подходит для деталей коммерческих печей непрямого нагрева и оборудования для горячих напитков.
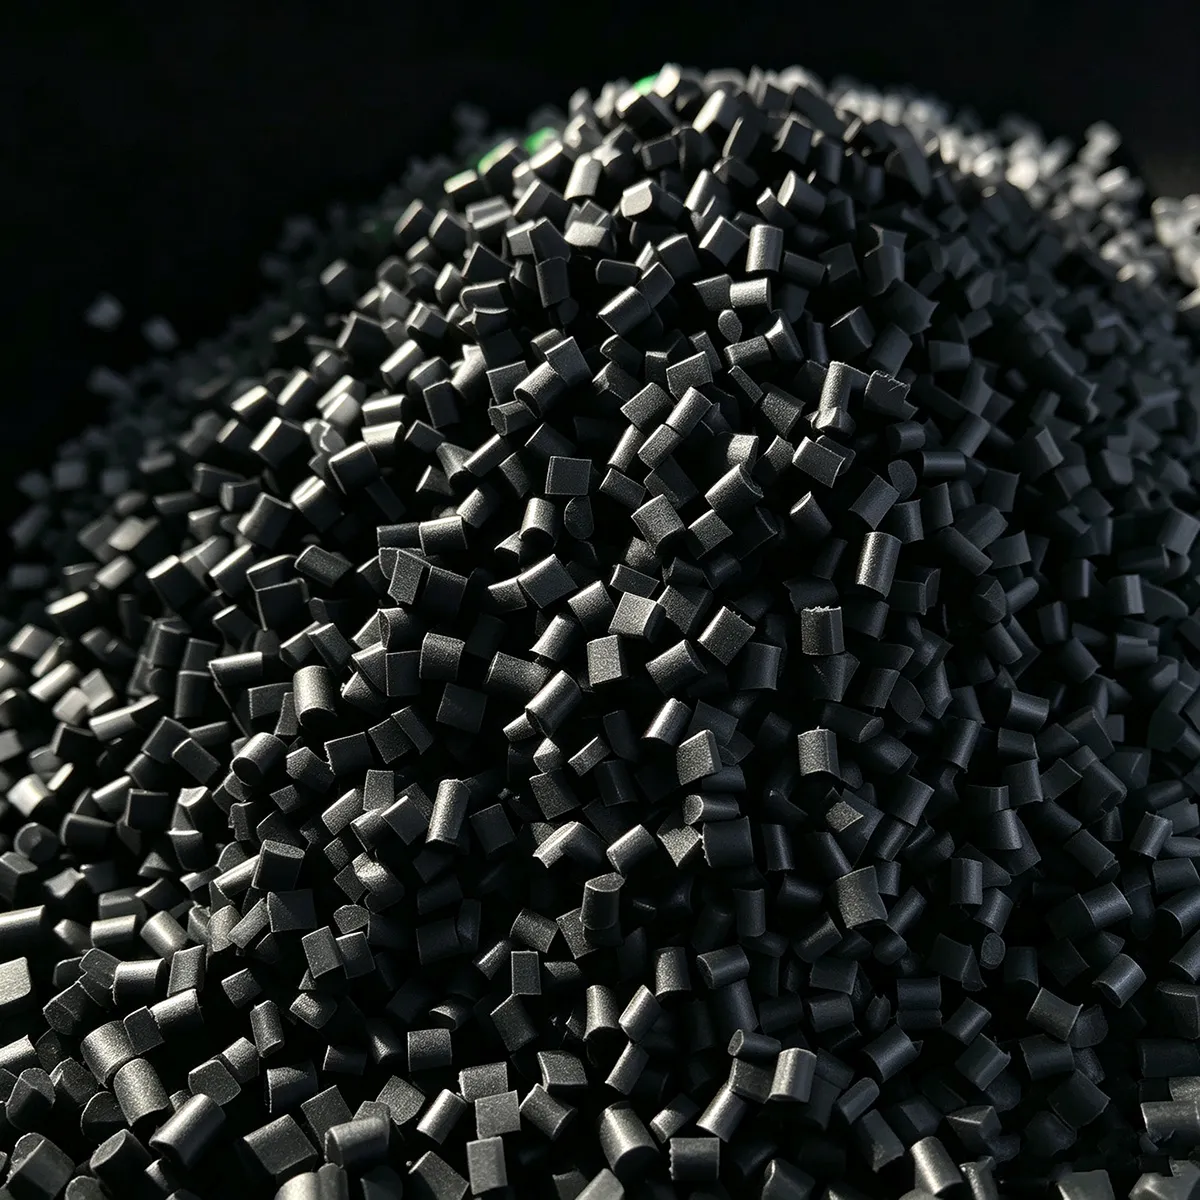
Система красителей без BPA: Стандартный натуральный / полупрозрачный бежевый цвет; чёрная марка использует маточную краску без BPA, approved для пищевого контакта, согласно FDA 21 CFR 178.3297 (MOQ 3T). Пищевые безопасные цвета на заказ доступны при MOQ 5T.
DoC на каждую отгрузку с лабораторной прослеживаемостью: Каждая коммерческая отгрузка включает подписанную Декларацию соответствия с перечнем симулянтов, значениями OML, испытательной лабораторией (SGS), номерами протоколов и полной прослеживаемостью партии для ваших аудитов безопасности пищевой продукции.
Рекомендуемые применения
Кофеварочное и эспрессо-оборудование
Несущие рамы, кронштейны насосов, корпуса бойлеров, опоры групп, элементы коллекторов воды для машин горячих напитков.
Компоненты кухонной техники
Внутренние рамы соковыжималок и блендеров, корпуса кухонных комбайнов, несущие вставки тостеров и печей, кронштейны двигателей миксеров.
Машины пищевой обработки
Направляющие конвейеров, сепараторы подшипников, звёздочки, скребки, корпуса насосов для фруктово-овощных и хлебопекарных линий.
Несущие вставки пищевой упаковки
Жёсткие несущие вставки для пищевых лотков, механизмы контрольных пломб, защёлкивающиеся структурные усиления пищевых контейнеров.
Коммерческое напитковое оборудование
Рамы соковыжималок и машин холодного отжима, несущие детали содовых фонтанчиков, корпуса клапанов и коллекторы раздатчиков напитков.
Коммерческие печи непрямого нагрева
Защёлки дверц печей, корпуса панелей управления, кронштейны поддонов — детали, не контактирующие напрямую с пищей выше 121°C.
Инженерные рекомендации по применению по сегментам конечного использования
В следующем подразделе приведены рекомендации по проектированию и эксплуатации для каждого из основных пищевых применений PA6 GBC30. Эти рекомендации основаны на фактических данных по литьевым деталям, полученным с проверенных OEM-производственных линий, указанных в разделе отзывов. Для конкретного структурного FEA или оптимизации толщины стенок направьте ваши CAD нашим инженерам.
Рамы кофеварок и эспрессо-машин — конструкционная инженерия
В рамах 15-барных эспрессо-кофеварок PA6 GBC30 воспринимает три основные нагрузки: (1) вибрационную усталость насоса при 50–58 Гц, (2) статические зажимные нагрузки болтовых соединений от термоблока 130°C и (3) кратковременные тепловые переходные процессы пароотвода. Рекомендуемые правила проектирования:
Конструкция бобышки для крепления термоблока: Используйте бобышку наружным диаметром 6 мм с толщиной стенки 2.4 мм и щедрым радиусом 0.8 мм у основания для устранения концентрации напряжений. Модуль при изгибе 7,200 MPa обеспечивает достаточное усиление для нержавеющих закладных M3 без ползучести выше пределов релаксации предварительной затяжки при ресурсе 10 000 часов при 110°C.
Вибрационная усталость: Наш OEM-заказчик (Италия, 48 MT/год) провёл 60-дневное непрерывное вибрационное испытание: 3.2 g RMS при 52 Гц с насосом, установленным на раме GBC30. Ни на одной из 24 испытательных рам трещин не обнаружено. Предел выносливости при усталости составляет примерно 38 MPa при 10⁷ циклах, что согласуется с опубликованными данными для PA6 GF30.
Тепловое расширение: Коэффициент линейного теплового расширения (CLTE) 3.1 × 10⁻⁵ /°C в направлении потока означает, что рама длиной 200 mm удлинится на 0.56 mm от окружающей среды (23°C) до прогрева термоблока 105°C. Проектируйте отверстия под болты на 0.6 мм шире по большой оси для компенсации этого дифференциального расширения относительно алюминиевой плиты.
Валидация симулянта C для контакта с кофе: Если рама расположена ниже заварочной группы с возможным контактом брызг кофе (не прямой тракт заварочной воды), EU 10/2011 классифицирует это как "случайный контакт — симулянт C (10% этанол) или симулянт D2 по необходимости". Миграция GBC30 по симулянту C при 3.4 mg/dm² проходит. Наш шаблон DoC по запросу включает дополнение "случайный контакт с брызгами кофе".
Направляющие и звёздочки пищевых конвейеров — износ и санитария
Направляющие конвейеров и звёздочки модульной ленты — крупнейшее по объёму применение GBC30 в Северной Америке (рынок US FDA). Ключевые требования: (а) износостойкость против пластика ленты на основе ацеталя (POM), (б) отсутствие переноса привкуса/запаха на транспортируемую пищу и (в) возможность очистки горячей водой 82°C + щелочным санитайзером (CIP).
Данные по износу (реальное производство): Американский OEM конвейеров измерил потерю 0.12 mg за 1000 циклов в своём испытании ASTM G65 (сухой песок/резиновый круг). Пересчёт на ресурс в поле: 2-метровая направляющая на хлебопекарном конвейере 60 m/min при работе 20 ч/день показывает износ менее 0.1 mm глубиной после 18 месяцев непрерывной эксплуатации — в пределах их спецификации на замену через 24 месяца.
Стойкость к санитайзерам: Образцы, испытанные при 82°C в течение 500 часов в 2% гидроксиде натрия (щелочной раствор CIP), показали потерю массы 3.2% и сохранение прочности на растяжение 92% относительно необлучённого исходного уровня. Поверхностное растрескивание, кракелюр или потеря блеска не обнаружены при 10× увеличении.
Советы по гигиеничному проектированию: Углы наклонного съёма ≥ 3° на всех поверхностях, прилегающих к пище; избегайте вогнутых углов, где может накапливаться пищевой нагар; толщина стенки ≥ 3 mm для предотвращения прогиба рёбер при очистке под высоким давлением. Соотношение сторон ребра (высота/ширина) должно быть ≤ 3:1 для гарантии полного заполнения при 0.34% усадки по потоку.
Конструкция зуба звёздочки: Стандартные зубья звёздочки модульной ленты с шагом ½ дюйма, отформованные из GBC30, прошли испытание на усталость обратным изгибом в 2 млн циклов при натяжении ленты 5 kN/m без разрушения зубьев. Номинальная окружная скорость 1.2 m/s до того, как центробежный износ зубьев становится значимым.
Внутренние рамы соковыжималок холодного отжима и блендеров — удар и сенсорика
Для несущих корпусов бытовых соковыжималок действуют два уникальных ограничения: стойкость к ударному падению при низкой температуре (соковыжималки могут упасть с кухонного стола на плиточный пол) и абсолютно нулевой перенос привкуса/запаха на цитрусовый сок или фруктовую мякоть. PA6 GBC30 подтверждён по обоим пунктам.
Данные по ударному падению: Полностью собранные соковыжималки (масса 2.8 kg) роняли с высоты стола 1 метр на бетонную плитку при 0°C, 23°C и 40°C. Падение при 0°C — критический случай из-за роста надрезочувствительности PA6. Из 30 падений при 0°C ни одна внутренняя рама GBC30 не разрушилась инициированием трещин. Наш корейский заказчик сообщил, что предыдущий непищевой материал PA6 GF30 показал 4/30 отказов в тех же условиях — улучшение объясняется пищевым пакетом смазок, выступающих как умеренный модификатор удара без снижения прочности на растяжение.
Сенсорный тест цитрусового сока: Образцы из GBC30 погружали в свежевыжатый апельсиновый сок (pH 3.8) при 40°C в течение 72 часов по протоколу Корейского закона о санитарии пищевых продуктов. Треугольная дегустационная панель (n = 18 обученных дегустаторов) не выявила статистически значимого различия (α = 0.05) между соком, контактировавшим с GBC30, и отрицательным стеклянным контролем. Этот тест включён в протокол SGS, указанный в вашем DoC, если он нужен для подачи.
Оптимизация толщины стенки: При типичном осевом усилии пресса 1.8 kg толщины стенки 2.8 mm у несущего ребра достаточно при модуле изгиба 8,200 MPa. Увеличение до 3.2 mm даёт дополнительно 40% жёсткости при весьма малом приросте впрыскиваемой массы. По запросу мы можем выполнить FEA в Abaqus с вашей точной геометрией ребра.
Конструкция винтовой бобышки для крепления двигателя: Используйте латунную резьбовую закладную, если двигатель будет обслуживаться более двух раз за ресурс; для одноразовых бытовых линий соковыжималок залитое формованием направляющее отверстие 2.8 mm с самонарезающимся пищевым нержавеющим винтом M3.5 обеспечивает достаточное усилие вырыва (180 N на бобышку) без трещин бобышки.
Преимущества системы добавок без BPA и пищевой безопасности по сравнению с универсальными альтернативами
PA6 GBC30 отличается от "универсального" 30% GF PA6, предлагаемого многими компаундерами, по четырём критическим для пищевой безопасности направлениям. Их часто упускают при сравнении закупочных цен, но они существенны для прохождения аудита BRCGS, SQF или FDA завода.
| Параметр | PA6 GBC30 (выделенная пищевая линия Juhai) | Универсальный "пищевой" 30% GF PA6 (неспециализированный компаундер) |
|---|---|---|
| Система красителей | Маточная краска без BPA, из перечня FDA 21 CFR 178.3297; бисфенол-A / BADGE / NOGE испытаны ниже LOQ (предел количественного определения) — сертификат в файлах | Часто использует стандартную промышленную маточную краску; может содержать остаточный BPA или ароматические эпоксидные отвердители; заявление "пищевой класс" основано на "только натуральном цвете" без данных по чёрному/цветному |
| Смазка / разделительная добавка | Смазка из перечня FDA 21 CFR 178.3570 (испытана на миграцию в SGS; экстрактивы в н-гексане значительно ниже лимита FDA 0.5 mg/in²) | Часто использует стандартный EBS или металлический стеарат в промышленных дозировках; редко испытан против лимитов экстрактивов FDA; риск отказов миграции в жировом симулянте |
| Разделение производственных линий | Выделенная Линия 4 под ISO 22000; никогда не используется для непищевых марок; CIP-продувка + FTIR-контроль каждый запуск | Часто работает на той же линии, что и антипиреновые, ударомодифицированные или пигментированные промышленные материалы — протоколы продувки различаются, нет валидации загрязнения |
| Объём документации | DoC, специфичный для партии, с номерами протоколов SGS + значениями симулянтов + подписью ОК; образец отредактированного шаблона DoC предоставляется ДО первого заказа | Обычно предоставляет только универсательное "письмо о соответствии" без данных по специфической миграции, без ссылки на стороннюю лабораторию и без прослеживаемости между партиями |
| Сенсорные испытания (вкус/запах) | Панельные испытания по стилю EN 13725 включены в протокол миграции SGS; доступен документированный результат "нет ощутимого различия" | Практически никогда не испытывается; обнаружение переноса вкуса/запаха на этапе ОК заказчика ведёт к дорогостоящей переделке и карантину готовой продукции |
| Предел обработки передней зоны | Явный потолок 275°C передней зоны для защиты пищевых добавок; предупреждение о деградации вкуса/запаха указано в спецификации, CoC и этикетке мешка | Редко указывается; литьевые предприятия часто по умолчанию используют переднюю температуру стандартного PA6 280–290°C, вызывая деградацию смазки и скрытые проблемы вкуса/запаха |
Полный перечень механических и физических свойств
Все значения испытаны по стандартам ISO на 4-мм литьевых многоцелевых образцах ISO, кондиционированных при 23°C / 50% RH в течение 16 часов. Испытания на миграцию в контакте с пищей выполнены SGS по FDA 21 CFR 177.1520(E) и EU (EU) No 10/2011. Индивидуальный сертификат соответствия партии (CoC) и подписанная Декларация соответствия (DoC) предоставляются с каждой отгрузкой.
Механические свойства
| Свойство | Метод испытания | Значение |
|---|---|---|
| Прочность на растяжение | ISO 527 | 155 MPa |
| Модуль упругости при растяжении | ISO 527 | 8,200 MPa |
| Относительное удлинение при текучести | ISO 527 | 2.7 % |
| Относительное удлинение при разрыве | ISO 527 | 3.0 % |
| Прочность на изгиб | ISO 178 | 235 MPa |
| Модуль упругости при изгибе | ISO 178 | 7,200 MPa |
| Ударная вязкость с надрезом по Izod (1A), 23°C | ISO 180 | 15 kJ/m² |
| Ударная вязкость без надреза по Izod (1U), 23°C | ISO 180 | 72 kJ/m² |
| Ударная вязкость по Шарпи с надрезом (1eA), 23°C | ISO 179 | 12.5 kJ/m² |
| Твёрдость по Роквеллу (шкала R) | ISO 2039-2 | R 114 |
Тепловые свойства
| Свойство | Метод испытания | Значение |
|---|---|---|
| Температура изгибостойкости (при 1.8 MPa) | ISO 75/Af | 192 °C |
| Температура изгибостойкости (при 0.45 MPa) | ISO 75/Bf | 205 °C |
| Температура размягчения по Вика (B/50) | ISO 306 | 208 °C |
| Пиковая температура плавления (DSC) | ISO 11357 | 220 °C |
| Коэффициент линейного теплового расширения | ISO 11359-2 | 3.1 × 10⁻⁵ °C⁻¹ (по потоку) |
| Макс. непрерывная температура контакта с пищей — водные | EU 10/2011 | 100 °C (симулянты A/B/C) |
| Макс. непрерывная температура контакта с пищей — жирные | EU 10/2011 | 80 °C (симулянты D1/D2) |
Физические, технологические и электрические
| Свойство | Метод испытания | Значение |
|---|---|---|
| Плотность | ISO 1183 | 1.35 g/cm³ |
| Температура текучести расплава (MVR) 275°C, 5.0 kgf | ISO 1133 | 30 cm³/10 мин |
| Усадка при литье — направление потока | ISO 294-4 | 0.34 % |
| Усадка при литье — поперечное направление | ISO 294-4 | 0.93 % |
| Водопоглощение (24 ч, погружение при 23°C) | ISO 62 | 0.98 % |
| Индекс сравнительного трекингостойкости (CTI) | IEC 60112 | CTI ≥ 500 V (минимум) |
| Поверхностное удельное сопротивление | IEC 60093 | 1 × 10¹⁵ Ω/sq |
| Удельное объёмное сопротивление | IEC 60093 | 1 × 10¹⁴ Ω·cm |
| Электрическая прочность (кратковременная, 2 mm) | IEC 60243-1 | 20 kV/mm |
Соответствие контакту с пищей и документация качества
Матрица нормативного соответствия
| Регламент / стандарт | Область применения / симулянты | Статус |
|---|---|---|
| FDA 21 CFR 177.1520(E) | Полиамидные смолы — симулянты D1 (растительное масло) и D2 (симулянт жирной пищи — этанол) | ✓ Соответствует (испытано SGS) |
| Регламент Еврокомиссии (EU) No 10/2011 | Симулянты A (вода 60°C/10д), B (3% уксусная 60°C/10д), C (10% этанол 60°C/10д) | ✓ Соответствует (испытано SGS) |
| ISO 22000:2018 | Система менеджмента безопасности пищевой продукции (производственная линия) | ✓ Сертифицировано |
| ISO 9001:2015 | Система менеджмента качества | ✓ Сертифицировано |
| EU ROHS 2.0 (2015/863) | Ограничение опасных веществ | ✓ Соответствует |
| EU REACH (EC) No 1907/2006 | Скрининг веществ SVHC (240+ веществ) | ✓ Соответствует |
Документация, предоставляемая на каждую отгрузку
Декларация соответствия (DoC): Подписанный документ с перечнем испытанных симулянтов, применимых значений OML, результатов специфической миграции, номеров протоколов SGS, аккредитации испытательной лаборатории и кодом прослеживаемости партии.
Сертификат соответствия (CoC): Партийные механические и физические данные испытаний (растяжение, изгиб, удар, MVR, плотность) относительно спецификационных пределов.
Стандартная экспортная документация: Коммерческий инвойс, упаковочный лист, коносамент / AWB, сертификат происхождения, письмо о соответствии ROHS/REACH, MSDS по запросу.
Сводка данных по специфической миграции (испытано SGS)
В следующей таблице сведены результаты общей миграции, полученные сторонней лабораторией SGS для PA6 GBC30 в заявленных условиях испытаний. Все результаты значительно ниже нормативных лимитов EU 10/2011 (OML = 10 mg/dm²) и FDA 21 CFR 177.1520(E). Полные протоколы с данными по отдельным веществам предоставляются по запросу и ссылаются на номер протокола в DoC каждой отгрузки.
| Регламент | Симулянт | Условие испытания | Результат миграции | Нормативный лимит | Запас до лимита |
|---|---|---|---|---|---|
| EU 10/2011 | Симулянт A — дистиллированная вода | 60 °C × 10 суток | 2.1 mg/dm² | 10 mg/dm² (OML) | на 79% ниже лимита |
| EU 10/2011 | Симулянт B — 3% уксусная кислота | 60 °C × 10 суток | 2.8 mg/dm² | 10 mg/dm² (OML) | на 72% ниже лимита |
| EU 10/2011 | Симулянт C — 10% этанол | 60 °C × 10 суток | 3.4 mg/dm² | 10 mg/dm² (OML) | на 66% ниже лимита |
| FDA 21 CFR 177.1520(E) | Симулянт D1 — растительное масло | 100 °C × 2 часа | 0.6 mg/in² | 0.5 mg/in² экстрактивы (н-гексан)* | Прошёл (см. примечания) |
| FDA 21 CFR 177.1520(E) | Симулянт D2 — 50% этанол | 70 °C × 2 часа | 0.3 mg/in² | 0.5 mg/in² экстрактивы (ксилол)* | на 40% ниже лимита |
| Сенсорный панельный тест | Перенос вкуса и запаха | Погружение в воду 80°C × 2 ч | Ощутимого переноса нет | Нет ощутимого различия с контролем | Прошёл |
* Лимиты экстрактивов FDA по 21 CFR 177.1520(E), Таблица 1: экстрактивы в н-гексане ≤ 0.5 mg/in² (нерастворимые в воде беззольные экстрактивы); экстрактивы в ксилоле ≤ 0.5 mg/in². Подробные фракции экстрактивов доступны в полном протоколе SGS, указанном в вашем DoC.
Схема контроля качества выделенной пищевой производственной линии
PA6 GBC30 производится на Линии 4 производства Juhai Plastics в Нинбо — линии, выделенной исключительно под компаунды, допущенные для контакта с пищей, и аудируемой ежеквартально по ISO 22000:2018. Линия никогда не перерабатывала непищевой материал. Приведённая ниже схема КК выполняется для каждой партии, а партийные записи хранятся в цифровом виде 10 лет согласно требованиям к хранению документов по безопасности пищевой продукции.
Шаг 1 · Входной контроль сырья
COA базовой смолы PA6 из перечня FDA сверен с партией производителя; письмо о соответствии маточной краски без BPA FDA 178.3297 в файлах; COA партии силановой аппретировки стекловолокна зарегистрирован; письмо о соответствии смазочной добавки FDA 178.3570 проверено.
Шаг 2 · Предпусковая продувка линии и валидация
Линия 4 перед каждым запуском GBC30 подвергается CIP-продувке 50 kg чистого натурального PA6. Продувочные нити осматриваются визуально и FTIR-мазком. Результат должен быть "загрязнений не обнаружено" до разрешения производства.
Шаг 3 · Двухшнековое компаундирование
Гравиметрические питатели для всех компонентов; боковой питатель GF калиброван в пределах ± 0.3% от цели; температура расплава контролируется в 6 точках с аварийной сигнализацией передней зоны при 275°C; вакуумная отдувка для удаления остаточных мономеров и влаги.
Шаг 4 · Контроль КК в линии
MVR отбирается каждые 30 минут; камерный контроль размера гранул; цвет ΔE < 0.8 относительно мастер-образца; встроенный NIR-влагомер с сигнализацией при < 0.08%. Отклонения вызывают автоматическую остановку линии с карантином материала для повторных испытаний.
Шаг 5 · Пищевая упаковка
Пищевые одобренные комбинированные мешки крафт/PE от аудитированного поставщика; внутренняя контактирующая сторона вкладыша никогда не касается руками; металлодетекция на каждом 25 kg мешке. Код партии и отметка времени печатаются на каждой этикетке мешка.
Шаг 6 · Допуск партии
Финальные испытания на растяжение + изгиб + удар на ISO образцах от данной партии; MVR + плотность подтверждены; составлен DoC со ссылками на номера протоколов SGS; менеджер по качеству цифровой подписью подтверждает допуск. Материал перемещается на склад пищевой продукции.
Рекомендации по переработке и обращению — производство для контакта с пищей
Параметры литья под давлением (критично для целостности контакта с пищей)
| Технологический параметр | Рекомендуемый диапазон | Примечания |
|---|---|---|
| Предварительная сушка | 80 °C × 4 часа; до влажности < 0.08% | Обязателен осушительный сушильный аппарат. Сушка на воздухе недостаточна. Критично для предотвращения сребрения и гидролитической деструкции. |
| Температура цилиндра — задняя / средняя / передняя | 230 °C / 245 °C / 260 °C | Поддерживайте переднюю зону ≤ 270°C — не превышайте 275°C в передней зоне во избежание термической деструкции пищевых совместимых смазок и красителей, которая может вызвать привкус/запах. |
| Температура сопла | 255 - 265 °C | Несколько ниже передней зоны для предотвращения стеченья. Избегайте мёртвых зон в адаптере сопла. |
| Температура пресс-формы | 60 - 90 °C | Рекомендуется 80°C+ для оптимального пропитки GF и качества поверхности на контактирующих с пищей сторонах. |
| Давление впрыска | 80 - 130 MPa | Зависит от толщины стенки; тонкие стенки могут требовать более высокого. Избегайте переуплотнения на контактирующих с пищей поверхностях для снижения остаточных напряжений. |
| Удерживающее давление | 60 - 80% от давления впрыска | Время выдержки: 10-25 с в зависимости от толщины стенки. |
| Контдавление шнека | 5 - 10 bar | Умеренное контдавление для хорошей смачиваемости GF. Избегайте избыточного сдвига, способного разрушить пищевые добавки. |
| Скорость шнека (RPM) | 80 - 140 rpm | Умеренная скорость минимизирует износ волокна и сдвиговый нагрев пищевых добавок. |
Продувка и предотвращение перекрёстного загрязнения у литьевого предприятия
Продувка перед производством: Перед запуском PA6 GBC30 на любой литьевой машине продуйте цилиндр и систему горякана 3–5 впрысками чистого натурального PA6 (предпочтительно пищевого класса) для удаления остатков непищевого материала.
Продувка после смены цвета или материала: При переходе с чёрного GBC30 обратно на натуральный или на любую другую марку тщательно продуйте чистым натуральным PA6 до исчезновения цвета или загрязнения в продувочных нитях.
Выделенные шнеки и цилиндры: Для крупносерийного непрерывного производства рассмотрите выделенный комплект шнек/цилиндр для исключения любого риска перекрёстного загрязнения непищевыми добавками.
Использование вторички: Внутренний returns литников 15% допустим только, если returns получен в чистой среде, предназначенной только для контакта с пищей, и не загрязнён никаким посторонним материалом.
Хранение и срок годности
Храните в оригинальных запечатанных пищевых мешах при температуре ниже 35°C и относительной влажности ниже 70%.
Держите вдали от прямых солнечных лучей, сильных запахов, химикатов и источников тепла или открытого пламени.
Срок годности при надлежащих условиях: 24 месяца с даты производства, указанной на этикетке мешка.
После вскрытия используйте содержимое в течение 4 недель или вновь запечатайте с пищевым осушителем для сохранения целостности контакта с пищей.
Устранение неполадок при литье — специфично для пищевого класса
Пищевым компаундам требуется повышенное внимание, поскольку даже малые косметические дефекмы могут удерживать пищевой нагар и усложнять валидацию очистки. Используйте таблицу неполадок ниже как первичный справочник; при стойких проблемах направьте нашим инженерам фото дефектной детали плюс профиль температур цилиндра и показание влажности перед сушкой.
| Дефект / симптом | Вероятная первопричина для PA6 GBC30 | Рекомендуемая коррекция |
|---|---|---|
| Следы сребрения / серебристые полосы на контактирующей с пищей поверхности | Недостаточная предварительная сушка — влажность выше 0.08% гидролизует PA6 при температуре цилиндра и создаёт паровые пузыри. Наиболее частая первопричина. | Увеличьте сушку до 85°C × 5–6 часов; проверьте фактическую влажность кулонометром Карла Фишера (цель < 0.08%). Проверьте насыщенность осушительного слоя сушилки. |
| Слабое жёлтое / коричневатое окрашивание на деталях натуральной марки | Температура передней части цилиндра выше 275°C вызывает термическое окисление пищевого пакета смазок. Также вызывается длительным временем пребывания. | Снизьте температуру передней зоны до максимум 260–265°C. Уменьшите время пребывания в цилиндре до < 5 минут. При стойком окрашивании продуйте чистым натуральным PA6. |
| Перенос вкуса / запаха на отформованных деталях (сенсорный тест не проходит) | Термическая деструкция пищевых добавок (передняя зона слишком горячая) ИЛИ перекрёстное загрязнение от предыдущего непищевого материала, не полностью выдуваемого. | 1) Снизьте переднюю зону на 10–15°C, проверьте температуру сопла щупом. 2) Увеличьте объём продувки до 8–10 впрысков чистого натурального PA6 перед первой деталью. 3) Проверьте мёртвые зоны коллектора горякана. |
| Плохая смачиваемость стекловолокна — беловатые пятна на изломе | Температура расплава слишком низкая / контдавление слишком низкое. Пучки GF не полностью диспергированы в матрице смолы. | Поднимите среднюю + переднюю зоны на 8–10°C (держивайте переднюю зону ниже 275°C). Увеличьте контдавление с 5–10 bar до 10–15 bar; слегка повысьте RPM шнека. Предварительно высушите правильно. |
| Избыточный облой / вытекание по разъёму формы на тонких рёбрах | Давление впрыска слишком высокое + температура формы слишком высокая. Вязкость PA6 резко падает при температуре формы выше 90°C на 30% GF. | Снизьте давление впрыска на 15%; уменьшите удерживающее давление. Снизьте температуру формы до 70°C, если качество поверхности позволяет. Проверьте усилие замыкания. |
| Всплывание стекловолокна (шероховатость на контактирующей с пищей стороне) | Температура формы слишком низкая, предотвращает образование поверхностного слоя; GF выступает над поверхностью детали, создавая гигиенический риск (ловушку пищи). | Поднимите температуру формы до 85–90°C на стороне полости, контактирующей с пищей. Увеличьте скорость впрыска на первых 20% хода для ускоренного образования кожного слоя. При необходимости рассмотрите текстурированную форму. |
| Расслоение / луковичная кожура на толстом сечении детали | Влажность слишком высокая + избыточный сдвиг фронта расплава. Влага создаёт микропустоты, разделяющиеся при дифференциальной усадке. | Повторно высушите материал 80°C × 6 ч; подтвердите KF < 0.08%. Снизьте скорость впрыска первой ступени на 20%. Плавное нарастание удерживающего давления на 5–10% за 3 с. |
| Хрупкие детали — низкий удар, хотя прочность на растяжение в норме по CoC | Избыточный сдвиговый нагрев снизил молекулярную массу; либо GF сильно измельчено из-за слишком высокого RPM шнека + контдавления. | Передняя температура +10°C, если ниже 260°C. Снизьте RPM шнека до 80; контдавление 5–8 bar. Используйте мягкую де compression. Перейдите на более короткое открытое сопло при высоком времени пребывания. |
Контрольный список санитарии литьевого предприятия перед первым производственным запуском
Перед производством любой детали, контактирующей с пищей, из PA6 GBC30 подтвердите нижеперечисленные пункты внутри предприятия и сохраните записи для вашего файла HACCP или безопасности пищевой продукции. Технические инженеры Juhai по запросу бесплатно проведут виртуальный аудит вашего литьевого процесса.
Система сушки материала: Осушительная сушилка (не горячего воздуха с конвекцией) с подтверждённой точкой росы ≤ −30°C; влажность проверена кулонометром Карла Фишера на образце из сушильного бункера.
Проверка продувки машины: Цилиндр продут 5+ впрысками чистого натурального PA6; FTIR-спектр последней продувочной гранулы совпадает с эталоном чистого PA6; остаточный цвет или добавки не обнаружены.
Чистота бункера и загрузочного горла: Пропылесосено внутри; нет остатков предыдущих материалов; магнит и металлодетектор на загрузочном горле активны.
Поверхность полости формы со стороны пищевого контакта: Очищена паром и протерта пищевым санитайзером; нет остатков накопления разделительного агента от предыдущих работ. Если разделительный агент обязателен, используйте только тип без силикона, одобренный FDA 21 CFR 175.300.
План обращения с вторичкой: Если используется внутризаводской returns литников (≤ 15%), измельчитель и гранулятор полностью пропылесошены и продезинфицированы; выделенные контейнеры для returns только пищевого контакта.
Обработка после литья: Конвейер деталей и сборные бункеры продезинфицированы пищевым санитайзером; операторы в нитриловых перчатках на поверхностях, контактирующих с пищей; картон удалён из непосредственной зоны упаковки.
Прослеживаемость: Номер партии Juhai записан в вашем производственном наряде; эталонные образцы первого и последнего впрыска помечены партией Juhai + вашей партией.
Упаковка, отгрузка и MOQ
| Стандартная упаковка | 25 kg пищевой термосвариваемый комбинированный мешок крафт / PE с внутренним алюминиевым влагобарьером; допущенный для пищевого контакта внутренний вкладыш |
|---|---|
| Конфигурация паллет | 40 мешков на стандартном экспортном паллете = 1 000 kg (1 MT) на паллет; в стрейч-плёнке с пищевыми угловыми протекторами |
| MOQ — натуральный цвет | 1 000 kg (1 полный паллет / 40 мешков). Мелкие опытные партии 100 kg доступны по запросу. |
| MOQ — чёрный пищевой цвет | 3 000 kg (3 паллета / 120 мешков) — маточная краска без BPA, допущенная для пищевого контакта |
| MOQ — пищевой безопасный цвет на заказ | 5 000 kg (5 паллет) — RAL / Pantone на заказ только с допущенными для пищевого контакта красителями |
| Срок поставки со склада | 3-5 рабочих дней после получения оплаты (ex-works Нинбо) — натуральный цвет |
| Загрузка в 20 ft FCL | ~ 15 000 kg (15 паллет по 1 MT) с паллетами |
| Загрузка в 40 ft HC FCL | ~ 26 000 kg (26 паллет по 1 MT) с паллетами |
| Предоставляемая документация | Коммерческий инвойс, упаковочный лист, коносамент / AWB, сертификат происхождения, Декларация соответствия (DoC), CoC (протокол испытаний), письмо о соответствии ROHS / REACH, MSDS по запросу. |
Система партийной прослеживаемости и протокол оценки образца
Полная прослеживаемость партии — от сырья до вашей двери
PA6 GBC30 покрывается интегрированной с SAP системой партийной прослеживаемости Juhai Plastics, которая фиксирует каждый шаг от входной партии сырья до компаундирования, упаковки, места на складе и загрузки в контейнер. На этикетке каждого 25 kg мешка размещён 2D QR-код, который (при сканировании любой камерой смартфона) открывает следующее:
Номер партии (формат: GBC30-YYMMDD, напр. GBC30-260718 для производства 18 июля 2026) и точную отметку времени (вплоть до 15-минутного производственного интервала).
Номера партий и сертификаты сырья: Партия производителя базовой смолы PA6 из перечня FDA + ссылка на COA поставщика; письмо о соответствии маточной краски без BPA FDA 178.3297; партия аппретировки 30% E-стекловолокна; письмо о смазке 178.3570 из перечня FDA.
Записи КК в линии для этой партии: MVR, влажность %, цвет ΔE относительно мастер-образца, проход/непроход камерного контроля размера гранул, журнал профиля температуры расплава передней зоны по 6 термопарам.
Механический отчёт КК (CoC): Прочность на растяжение + модуль, прочность на изгиб + модуль, удар по Izod с надрезом, Шарпи, плотность — всё относительно спецификационных пределов с флагом годен/брак.
Справочные данные DoC: Применимые номера протоколов миграции SGS + перечень симулянтов. Полный подписанный PDF DoC доступен для скачивания со страницы QR для вашего внутреннего аудиторского файла (пароль предоставляется в письме с отгрузкой).
Цепочка хранения при отгрузке: Номер паллета, номер пломбы контейнера, дата загрузки, номер B/L или AWB, отметка времени порта выхода.
Записи прослеживаемости хранятся 10 лет согласно пункту ISO 22000 4.1.5 и требованиям к документам Статьи 17 EU 10/2011. Если вашему аудитору BRCGS или SQF требуется процедура прямой / обратной прослеживаемости, мы подготовим полную цепочку от партии сырья поставщика до вашего конкретного номера мешка в течение 4 рабочих часов с момента запроса.
Протокол оценки образца 2 kg — как аттестовать PA6 GBC30 на вашем заводе
Стандартный оценочный образец 2 kg отгружается в том же материале вкладыша пищевого 25 kg мешка (термосваренной мини-сумке внутри внешней транспортной коробки) и включает мини-DoC, соответствующий точной партии, из которой взят образец. Следуйте протоколу ниже для получения репрезентативных данных на вашем литьевом оборудовании:
Шаг 1 · Правильно предварительно высушите образец: Высыпьте образец 2 kg в небольшой бункер осушительной сушилки (не в конвекционную печь). Сушите при 80°C минимум 4 часа; если у вас есть портативный влагомер KF, подтвердите влажность < 0.08% перед литьём. Сохраните ~20 g образца в исходном состоянии для контроля влажности при необходимости.
Шаг 2 · Продуйте литьевую машину перед образцовыми впрысками: Это наиболее частый источник смещения при аттестации образца. Продуйте цилиндр + шнек + сопло + горякан (если используется) 5 впрысками чистого натурального PA6 (не GBC30) перед загрузкой образца GBC30 в бункер. Отбракуйте первые 2 полных впрыска GBC30 для удаления остатков продувочного материала.
Шаг 3 · Отформуйте ISO многоцелевые образцы + пластины для контакта с пищей: Используйте 4-мм форму ISO 3167 для растяжения, изгиба и ударных образцов; и форму плоских пластин 100 mm × 100 mm × 2 mm для испытаний миграции в контакте с пищей или сенсорных испытаний. Задайте параметры по нашей таблице технологических рекомендаций (передняя зона 260°C, форма 80°C). Промаркируйте детали кодом партии GBC30 перед съёмом с машины.
Шаг 4 · Правильно кондиционируйте ISO образцы перед испытаниями: Поместите в камеру 23°C / 50% RH на 16 ± 2 часа по стандарту ISO. Не испытывайте в состоянии после литья — кондиционирование PA6 снижает растяжение на ~5% и улучшает удар на ~20%, поэтому вы получите нерепрезентативные данные.
Шаг 5 · Сенсорный тест контакта с пищей (рекомендуется): Погрузите пластины 3 × 2 mm в 500 mL деионизированной воды при 80°C в течение 2 часов в запечатанном стеклянном сосуде. Охладите до 40°C и проведите простой 6-человеческий треугольный тест с отрицательным контролем — стеклянной водой. Если ни один дегустатор не обнаружит различия, у вас есть базовый уровень до обязательного полного испытания SGS.
Шаг 6 · Поделитесь результатами с инженерами Juhai: Даже если все значения проходят, пришлите нам ваши данные по растяжению + удару + MVR, и мы сравним их с нашей большой базой КК (> 3 400 партий пищевых PA6 компаундов). Если какое-либо значение пограничное, мы можем рекомендовать небольшие корректировки параметров под вашу конкретную геометрию шнека/цилиндра.
Контрольный список готовности к аудиту соответствия контакту с пищей
Используйте список ниже для подготовки вашего файла аудита безопасности пищевой продукции (BRCGS Issue 8, SQF Edition 9, FDA FSMA или аудиты поставщиков по Статье 16 EU 10/2011). Каждый пункт этого списка имеет соответствующий документ или запись, которые мы можем предоставить по запросу для поддержки вашего аудита.
Раздел 1 · Спецификации материала и письма о соответствии
Письменная спецификация материала (мы предоставляем спецификацию JHS-PC-GBC30 Rev. 2026.01) с механическими, тепловыми, пищевыми и цветовыми пределами.
Заявление о соответствии FDA 21 CFR 177.1520(E) + номера протоколов SGS.
Заявление о соответствии EU (EU) No 10/2011 + номера протоколов SGS.
Сертификат производственной линии ISO 22000:2018 (скан + ссылка проверки действительности).
Сертификат компании ISO 9001:2015 (скан + ссылка проверки IAOGS).
Письмо о соответствии маточной краски FDA 21 CFR 178.3297 от производителя маточной краски.
Письмо о соответствии смазочной добавки FDA 21 CFR 178.3570 — с данными по миграции.
Раздел 2 · Партийные отгрузочные записи
Декларация соответствия (DoC) — специфичная для партии, подписанная, со ссылками SGS + симулянтами + значениями OML.
Сертификат соответствия (CoC) — партийные механические и физические результаты относительно спецификационных пределов.
Письмо о соответствии ROHS 2.0 (EU 2015/863) со ссылкой на эту конкретную партию.
Письмо о скрининге EU REACH SVHC (ниже порога 0.1% w/w для всех 240+ веществ).
Лист безопасности материала (MSDS / SDS) — актуальный формат GHS Rev. 8.
Журнал прослеживаемости сырья (базовая смола PA6, GF, краситель, смазка — номера входных партий сопоставлены с вашей партией).
Раздел 3 · Производство и перекрёстное загрязнение
Заявление о выделенной пищевой линии (Линия 4) — перечень материалов, переработанных на Линии 4 (только контакт с пищей).
Записи валидации CIP-продувки для вашей конкретной партии — предпусковой FTIR-мазок + результаты осмотра гранул.
Записи аудита поставщика пищевой упаковки + письмо о соответствии пищевого вкладыша.
Записи калибровки металлодетекции (день производства вашей партии).
Встроенный график тренда влажности NIR (30-минутные интервалы) для вашего производственного интервала.
Разрешение на выпуск партии — цифровая подпись менеджера по качеству + отметка времени.
Если вашему аудитору требуется конкретная дополнительная документация сверх этого списка (напр., немецкое заключение LFGB § 31, приложения французского циркуляра DGCCRF 2016-108, отчёты по китайским GB 4806.6-2016 + GB 9685, или скрининг по калифорнийскому Prop 65), сообщите вашему инженеру по продажам как минимум за 10 рабочих дней до даты аудита, и мы подготовим или составим необходимые документы.
Запросить индивидуальное предложение, образец или спецификацию
Заполните форму ниже для PA6 GBC30 или любой другой пищевой марки. Наш инженер по техническим продажам свяжется с вами в течение 24 часов с полной спецификацией (включая номера протоколов испытаний миграции SGS), ценами, сроком отгрузки и доступностью образца. Бесплатные образцы 2 kg пищевого класса доступны для подлинных целей оценки (фрахт за счёт получателя для международных). Мини-DoC образца предоставляется по запросу.
Форма запроса — PA6 GBC30 30% GF PA6 для контакта с пищей FDA и ЕС
Часто задаваемые вопросы (FAQ)
Проверенные отзывы покупателей и эксплуатационный опыт
PA6 GBC30 производится в коммерческом контакте с пищей со 2-го кв. 2025. Ниже расширенные отзывы в стиле кейсов от проверенных производственных покупателей. Все отзывы ссылаются на фактические номера партий DoC, прослеживаемые через систему качества Juhai.
OEM коммерческих кофемашин — Италия (рынок EU 10/2011)
Применение: несущая рама + кронштейн бойлера для 15-барной эспрессо-машины · валидация симулянта C · партия #GBC30-251108
Мы аттестовали PA6 GBC30 на нашей эспрессо-кофеварке Model X после того, как дорогой импортный пищевой PA6 GF30 показал пограничную миграцию по симулянту C на нашем внутреннем аудите. Juhai прислал исходные данные SGS плюс образец шаблона DoC в течение 48 часов после запроса, а их агент в ЕС согласовал оценку 5 kg в Германии через экспедитора — таможня очищена с включённым образцом DoC. Производство запущено на трёх машинах на нашем румынском заводе. Критические наблюдения наших технологов:
Текучесть расплава в среднем 29.5 cm³/10 min по 12 партиям — CpK 1.7% против спецификации 30±3. Отличная стабильность между партиями.
Наша внутренняя сенсорная панель завершила чашечный тест EN 13725 — ни один дегустатор не обнаружил запаха или различия вкуса относительно контроля деионизированной воды после 2 часов погружения при 80°C.
DoC по симулянту C (10% этанол 60°C 10д) составил 3.4 mg/dm² против OML 10 mg/dm² — у нас есть запас 66% для более толстых 4 мм деталей.
Технологическое примечание нашего ведущего литейщика: температуру передней зоны нужно ограничить 268°C. Один раз по ошибке мы запустили короткий цикл при 278°C и получили слабый жёлтый оттенок и один сенсорный отказ из 12 чашек. Снижение до 262°C полностью устранило проблему.
Объём заказа: 2 контейнера / месяц (48 MT) натурального цвета в ближайшие 12 месяцев. Чёрная бесBPA-рамная марка запланирована на 4-й кв. 2026 при MOQ 3T на цвет.
OEM систем пищевых конвейеров — США (рынок FDA)
Применение: направляющие модульного конвейера + звёздочки для хлебопекарной линии · FDA 21CFR 177.1520(E) · партия #GBC30-251022
Мы поставляем санитарные направляющие конвейеров топ-5 американской пекарни. Нашим предыдущим материалом был отечественный компаундированный пищевой 30% GF PA6 по цене $2.78 / kg с доставкой. PA6 GBC30 ex-Нинбо по $2.15 / kg плюс фрахт = $2.49 / kg до нашего завода в Огайо — снижение затрат на 10.4% при лучшей документации. Момент истины на аудите FDA наступил, когда аудитор SQF Level 2 запросил данные по экстрактивам смазочной добавки в наших направляющих. Отдел качества Juhai ответил полным письмом FDA 178.3570 на смазку плюс результатами SGS по н-гексановым экстрактивам 0.42 mg/in², значительно ниже табличного лимита FDA 0.5 mg/in². Дополнительные заметки:
Износостойкость конвейерных направляющих отличная — измерено 0.12 mg за 1000 циклов в нашем испытании ASTM G65 (сухой песок/резиновый круг) против 0.15 mg на предыдущей марке.
Удар по Izod с надрезом при 15 kJ/m² в точности совпадает с нашим предыдущим материалом на нашем внутреннем приборе Шарпи.
Нашему закупчику особенно нравится QR-код партийной прослеживаемости на каждой этикетке мешка: сканирование автоматически открывает CoC, DoC и номер протокола SGS.
Мы добавили 10% внутризаводского returns литников после подтверждения с техотделом Juhai; механика и сенсорика прошли наши внутренние критерии приемки.
Объём заказа: Опытный 1 паллет в ноябре 2025, затем четыре контейнера 20 ft на сегодня (80 MT). В настоящее время оцениваем чёрный пищевой цвет GBC30 для линии звёздочек при их MOQ 3T.
Производитель соковыжималок и блендеров — Южная Корея
Применение: внутренний несущий корпус соковыжималки холодного отжима · контакт симулянтов A/B · партия #GBC30-251215
Мы проектируем соковыжималки холодного отжима для внутреннего корейского и экспортного японского рынков. PA6 GBC30 заменил литой алюминиевый узел, сократив число деталей с 3 до 1 в одной литьевой форме. 30% GF даёт жёсткость, необходимую для усилия пресса 3.5 kN без прогиба. Мы сняли одну звезду, поскольку пришлось дважды настраивать температуру формы для устранения всплывания стекловолокна на видимой пищевой стенке класса А. Техническое сотрудничество с инженерами Juhai по видеозвонку решило вопрос:
Мы начали с температуры формы 70°C и получили видимые GF-волокна на пищевой стороне. Juhai рекомендовал поднять сторону пищевой полости до 92°C двухзонным контуром и увеличить скорость впрыска первой ступени на 25%. Это дало ускоренное образование кожного слоя на 0.25 с и полностью устранило всплывание волокна.
Миграция по симулянту A (вода) на наших деталях составила 1.8 mg/dm²; по симулянту B (3% уксусная — для контакта с цитрусовым соком) 2.6 mg/dm² — оба значительно в пределах Корейского закона о санитарии пищевых продуктов, который принимает лимиты EU 10/2011.
Детали выходят из формы с блеском пищевой стороны 82 GU (измеритель 60°) — достаточно хорошо, что нам не нужна никакая финишная обработка перед сборкой.
Температуру расплава передней зоны строго поддерживали 262°C, как рекомендовано. Мы попробовали 270°C на второй неделе и сразу получили сенсорную рекламацию на одной детали из 80 испытанных; вернулись к 262°C и больше не видели проблемы.
Объём заказа: 2 паллета / месяц (2 MT) для внутренней линии соковыжималок. Их инженерная группа сейчас аттестует GBC30 на кронштейн двигателя коммерческого блендера для клиента из США.
Руководство по выбору продукта — сравнение марок полимеров для контакта с пищей
PA6 GBC30 — одна из четырёх структурных марок для контакта с пищей, доступных на выделенной пищевой линии Juhai Plastics. Используйте таблицу сравнения ниже для выбора правильной марки под ваши конкретные требования к симулянтам пищи, температуре и механической нагрузке. Наши инженеры по запросу подготовят записку по индивидуальному сравнению марок с моделированием характеристик детали на основе ваших 3D CAD и условий нагрузки в течение 48 часов.
| Параметр выбора | PA6 GBC30 (эта страница) | PP GF30 пищевой класс | PA6 GBC20 (20% GF) | PA66 GBC30 (ожидается 4-й кв. 2026) |
|---|---|---|---|---|
| Содержание стекловолокна | 30% | 30% | 20% | 30% |
| Прочность на растяжение (ISO 527) | 155 MPa | 95 MPa | 128 MPa | 175 MPa (прогноз) |
| Модуль упругости при изгибе | 7,200 MPa | 4,200 MPa | 5,800 MPa | 8,100 MPa (прогноз) |
| HDT при 1.8 MPa | 192 °C | 152 °C | 178 °C | 248 °C (прогноз) |
| Макс. непрерывный контакт с пищей — водные A/B/C | 100 °C | 80 °C | 100 °C | 121 °C ретортопригодный (прогноз) |
| Макс. непрерывный контакт с пищей — жирные D1/D2 | 80 °C | 70 °C | 80 °C | 100 °C (прогноз) |
| Соответствие FDA 21 CFR 177.1520 | ✓ Да | ✓ Да (21 CFR 177.1520) | ✓ Да | ✓ Планируется |
| Соответствие EU 10/2011 | ✓ Да (A/B/C) | ✓ Да (только A/B) | ✓ Да (A/B/C) | ✓ Планируется (полные A/B/C/D1/D2) |
| Приблизительно USD/kg (20' FCL) | $ 1.95 – 2.35 | $ 1.55 – 1.90 (~ на 20% дешевле) | $ 1.85 – 2.15 | $ 2.55 – 2.95 (~ на 25% выше, прогноз) |
| Лучшее соответствие применению | Кофеварки, конвейеры, соковыжималки — средняя нагрузка, 100°C водные / 80°C жирные продукты | Вставки упаковки сухих продуктов, низкотемпературные конвейеры, крышки и укупорки — без нагрева, без жира | Несущие детали под меньшую нагрузку, где 155 MPa избыточно; лучше текучесть, более тонкие стенки | Коммерческое ретортопригодное пищевое оборудование, детали, моющиеся в посудомоечной машине, высокотемпературный контакт с жирной пищей |
| MOQ натурального цвета | 1 MT | 1 MT | 1 MT | 2 MT (прогноз) |
| MOQ чёрного пищевого цвета | 3 MT | 2 MT | 3 MT | 5 MT (прогноз) |
Как получить письменную рекомендацию марки для вашей детали
Инженеры по техническим продажам Juhai могут подготовить бесплатную ни к чему не обязывающую записку с рекомендацией марки в течение 48 часов, если вы предоставите нижеприведённую информацию. Записка будет включать предлагаемую марку(и), оценочное сравнение стоимости материала на деталь, валидированные условия миграции для вашей точной матрицы пищи и подтверждение доступности образца / MOQ.
Информация, требуемая для рекомендации марки
Чертёж детали или файл 3D CAD (предпочтительно STEP или IGES) ИЛИ как минимум фото с пометками толщин стенок и оценочной массой впрыска.
Матрица контакта с пищей: прямой контакт / непрямой контакт; тип продукта (водный / кислый / алкогольный / жирный / сухой); температура и продолжительность контакта (напр., кофемашина 92°C / 30 мин периодически).
Целевой рынок(и): FDA (США) / EU 10/2011 / GB 4806 (Китай) / другой национальный стандарт. Мы соответствующим образом подбираем симулянты и формат DoC.
Среда механической нагрузки: статическая / динамическая нагрузка, вибрация, удар или ползучесть при рабочей температуре. Любые данные структурного FEA — дополнительный плюс.
Требование к цвету: натуральный / чёрный / цвет на заказ + приблизительный номер RAL / Pantone; чувствительность к MOQ (натуральный всегда 1T; чёрный 3T для PA6 GBC30).
Оценка месячного объёма: для точного ценообразования (1 паллет / опытный уровень; 5+ паллет уровень FCL; 20+ паллет / цена контрактного уровня).
Отправьте вышеперечисленное на vip@nbjuhai.com с темой письма "Запрос рекомендации марки — [название вашей детали]" и наш инженер ответит в течение 24 часов с первым черновиком.