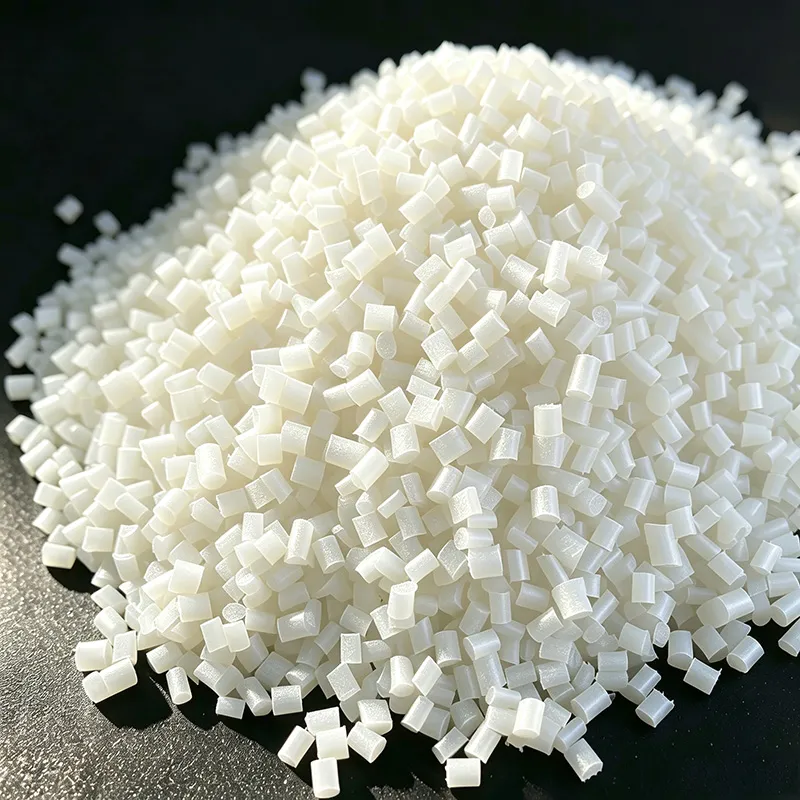
Модифицированный полиамид PA6 · Стандартная марка · Низкотемпературный ударомодифицированный
PA6 ETF01 · Гранулы низкотемпературного PA6 с 25% стекловолокном + 8% эластомерного ударомодификатора
Компаунд PA6 стандартной марки, армированный 25% рубленого стекловолокна и ударомодифицированный 8% полиолефинового эластомера, привитого малеиновым ангидридом (POE-g-MA). Обеспечивает исключительную вязкость ниже нуля: удар по Izod с надрезом при -40°C достигает 25 kJ/m² с полностью вязким характером излома и нулевым числом хрупких разрушений. Разработан для наружных телекоммуникационных корпусов, корпусов приборов холодного климата, креплений горных лыж и сноубордов, а также наружных автодеталей-защёлок. Стандартный чёрный; доступна версия с UV-стабилизатором HALS при MOQ 3T.
| Прочность на растяжение (ISO 527) | 128 MPa |
|---|---|
| Модуль упругости при растяжении (ISO 527) | 6,800 MPa |
| Относительное удлинение при разрыве | 4.5% (повышено эластомерной фазой) |
| Удар по Izod с надрезом при 23°C | 32 kJ/m² (вязкий) |
| Удар по Izod с надрезом при -40°C | 25 kJ/m² ВЯЗКИЙ · Без хрупкого излома |
| HDT при 1.8 MPa | 182 °C |
| Плотность | 1.31 g/cm³ |
| CTI (индекс сравнительного трекингостойкости) | ≥ 500 V |
| Сертификации | ISO 9001 · ROHS 2.0 · REACH |
Обзор продукта и ключевые преимущества
PA6 ETF01 — это специализированный компаунд инженерного пластика производства Juhai Plastics, изготовленный на тщательно подобранной базовой смоле PA6 стандартной марки армированной 25% рубленого E-стекловолокна с силановой аппретировкой и 8% полиолефинового эластомера, привитого малеиновым ангидридом (POE-g-MA) модификатора удара, компаундированного на нашей со-вращающейся двухшнековой экструзионной линии с точным контролем доменов эластомера. Эластомерная фаза POE-g-MA образует субмикронные резиноподобные домены (0.3–0.8 μm, подтверждено TEM-визуализацией), равномерно распределённые в матрице PA6 — при ударной нагрузке ниже нуля они кавитируют, поглощая и рассеивая энергию распространения трещины до того, как может возникнуть хрупкий излом. Результат — композиционный материал, сочетающий структурную жёсткость GF25 PA6 с холодноклиматической вязкостью эластомер-модифицированного компаунда, избегая при этом затрат и сложности более высоких блок-сополимерных или полимер-смесовых альтернатив.
Ключевые преимущества
Непревзойдённая вязкость при -40°C: Удар по Izod с надрезом при -40°C = 25 kJ/m² со 100% вязким изломом и нулевым числом хрупких разрушений — в 4 раза выше поглощение энергии, чем у стандартного GF25 PA6 при той же температуре. Температура перехода хрупкий-вязкий (BDTT) измерена ниже -48°C.
Сбалансированные жёсткость и вязкость: 128 MPa прочности на растяжение и 6,800 MPa модуля упругости сохраняют 85%+ структурных характеристик немодифицированного GF25 PA6, при этом удлинение при разрыве возрастает до 4.5% (против ~2.5% для стандартного GF25 PA6) благодаря эластомерной фазе.
Высокие электрические характеристики CTI: Индекс сравнительного трекингостойкости ≥ 500 V (IEC 60112) делает ETF01 пригодным для наружных электрических и телекоммуникационных корпусов с требованиями к высоковольтному трекингу.
Пригоден для уличного класса: Стандартное угольно-чёрное пигментирование обеспечивает 500+ часов UV-выветривания; опциональный пакет HALS UV (MOQ 3T) продлевает это до 1 500+ часов ксеноновой дуги с сохранением удара ≥88% для долговременных наружных установок.
Подтверждённая стабильность между партиями: 12 последовательных производственных партий, аудированных автокомпонентным Tier-1 поставщиком, показали CpK удара Izod при -40°C = 1.52 против минимальной спецификации 18 kJ/m² — ни одного хрупкого излома ни в одной партии.
Хорошая технологичность: Контролируемый MVR 22 cm³/10 min при 275°C/5kgf обеспечивает сбалансированную текучесть как для тонкостенных защёлок, так и для более толстостенных корпусов. Температура формы 80°C оптимизирует вязкость сварного шва.
Рекомендуемые применения
Телекоммуникационные корпуса
Наружные защёлки 5G-шкафов, кронштейны, монтажные ножки и метизы, подверженные северным / канадским зимам до -45°C.
Приборы для холодного климата
Наружные корпуса холодильников/морозильников, шасси тепловых насосов, наружные жалюзи HVAC для зон эксплуатации ниже нуля.
Зимнее спортивное оборудование
Пяточные чашки креплений лыж и сноубордов, носочные рычаги, удерживающие храповики и компоненты шасси ботинка.
Наружные автодетали
Защёлки-крепления колёсных арок, фиксаторы бамперов, крепления порогов и клипсы наружной отделки по спецификации -40°C.
Электротехника и коммунальное хозяйство
Наружные соединительные коробки, монтажные метизы солнечных панелей, электротехнические корпуса класса CTI, кожухи коммунальных счётчиков.
Общие ударные детали
Любая деталь для холодного климата, где стандартный GF PA6 разрушается хрупко: корпуса электроинструментов, сельскохозяйственное оборудование, морской метиз.
Полный перечень механических и физических свойств
Все значения испытаны по стандартам ISO на 4-мм литьевых многоцелевых образцах ISO, кондиционированных при 23°C / 50% RH в течение 16 часов, если не указано иное. Низкотемпературные ударные испытания выполнены в камере, охлаждаемой жидким азотом, по ISO 180 Приложение A, с выдержкой образцов при заданной температуре минимум 30 минут перед ударом. Индивидуальный партийный сертификат соответствия (CoC) поставляется с каждой отгрузкой, включая обязательные результаты удара Izod с надрезом при -40°C.
Механические свойства
| Свойство | Метод испытания | Значение |
|---|---|---|
| Прочность на растяжение | ISO 527 | 128 MPa |
| Модуль упругости при растяжении | ISO 527 | 6,800 MPa |
| Относительное удлинение при текучести | ISO 527 | 3.8 % |
| Относительное удлинение при разрыве | ISO 527 | 4.5 % (повышено эластомером) |
| Прочность на изгиб | ISO 178 | 195 MPa |
| Модуль упругости при изгибе | ISO 178 | 6,100 MPa |
| Ударная вязкость с надрезом по Izod (1A), 23°C | ISO 180 | 32 kJ/m² — вязкий |
| Ударная вязкость с надрезом по Izod (1A), -40°C | ISO 180 | 25 kJ/m² — ПОЛНОСТЬЮ ВЯЗКИЙ |
| Ударная вязкость без надреза по Izod (1U), 23°C | ISO 180 | NB (без излома / ≥ 95 kJ/m²) |
| Ударная вязкость по Шарпи с надрезом (1eA), -30°C | ISO 179 | 22 kJ/m² |
| Твёрдость по Роквеллу (шкала R) | ISO 2039-2 | R 108 |
Тепловые свойства
| Свойство | Метод испытания | Значение |
|---|---|---|
| Температура изгибостойкости при 1.8 MPa | ISO 75/Af | 182 °C |
| Температура изгибостойкости при 0.45 MPa | ISO 75/Bf | 198 °C |
| Температура размягчения по Вика (B/50) | ISO 306 | 202 °C |
| Температура плавления (DSC, пик) | ISO 11357 | 219 °C |
| Непрерывная рабочая температура | Внутренняя / оценка UL 746B | 105 °C |
| Диапазон вязкого ударного излома | Внутренняя программа BDTT | от -45 °C до +105 °C |
| Температура перехода хрупкий-вязкий | Внутренняя (развёртка Шарпи) | -48 °C ± 2 °C |
Физические, технологические и электрические свойства
| Свойство | Метод испытания | Значение |
|---|---|---|
| Плотность | ISO 1183 | 1.31 g/cm³ |
| Температура текучести расплава (MVR) 275°C, 5.0 kgf | ISO 1133 | 22 cm³/10 мин |
| Усадка при литье — направление потока | ISO 294-4 | 0.40 % |
| Усадка при литье — поперечное направление | ISO 294-4 | 1.00 % |
| Водопоглощение (24 ч, погружение при 23°C) | ISO 62 | 1.05 % |
| Размер эластомерных доменов (подтверждён TEM) | Внутренняя TEM-визуализация | 0.3 – 0.8 μm |
| Индекс сравнительного трекингостойкости (CTI) | IEC 60112 | CTI ≥ 500 V |
| Поверхностное удельное сопротивление | IEC 60093 | 1 × 10¹⁵ Ω/sq |
| Удельное объёмное сопротивление | IEC 60093 | 1 × 10¹⁴ Ω·cm |
| Электрическая прочность (кратковременная, 2 mm) | IEC 60243-1 | 18 kV/mm |
Сравнение марок: PA6 ETF01 с конкурирующими материалами
Используйте это сравнение бок о бок для выбора соответствующего класса материала для вашего применения. PA6 ETF01 занимает специализированную нишу между неармированным ударомодифицированным PA6 (слишком гибкий), стандартным стеклонаполненным PA6 (хрупкий ниже нуля) и премиальными блок-сополимерными смесями PA6/PA66 (более высокая цена). Классы: Эконом (ориентированный на цену, общеконструкционный), Стандарт (сбалансированные характеристики + специальные модификаторы), Премиум (жёсткие допуски, косметическая поверхность или сверхвысокий нагрев).
| Свойство / критерий сравнения | PA6 ETF01 Стандарт · ударомодифицированный | Стандартный GF25 PA6 Стандарт · без эластомера | PA6 GBA35 Эконом · GF35 | PP IM20 Эконом · ударопрочный PP |
|---|---|---|---|---|
| Класс базовой смолы | Стандартный PA6 | Стандартный PA6 | Эконом PA6 | Эконом PP гомополимер |
| Армирование / модификатор | 25% GF + 8% POE | только 25% GF | только 35% GF | 20% POE (без GF) |
| Прочность на растяжение (MPa) | 128 | 132 | 138 | 26 |
| Модуль упругости при растяжении (MPa) | 6,800 | 7,200 | 7,800 | 950 |
| Удар по Izod с надрезом при 23°C | 32 kJ/m² вязкий | 12 kJ/m² хрупкий | 15 kJ/m² хрупкий | NB (без излома) |
| Удар по Izod с надрезом при -40°C | 25 kJ/m² ВЯЗКИЙ | 5 kJ/m² ХРУПКИЙ | 4 kJ/m² ХРУПКИЙ | 6 kJ/m² ХРУПКИЙ |
| Характер излома ниже -30°C | 100% вязкий / текучесть | 100% хрупкий / осколочное разрушение | 100% хрупкий / осколочное разрушение | Хрупкий ниже -18°C |
| HDT при 1.8 MPa (°C) | 182 | 185 | 195 | 58 |
| Непрерывная эксплуатация (°C) | 105 | 110 | 115 | 80 |
| Плотность (g/cm³) | 1.31 | 1.30 | 1.36 | 0.91 |
| Класс CTI (IEC 60112) | ≥ 500 V | ≥ 400 V | ≥ 250 V | ≥ 600 V |
| Пригоден для уличного UV | Да (HALS опц.) | Ограниченно (только CB) | Ограниченно (только CB) | Да (UV-пакет) |
| Приблизительная относительная цена | $2.00 – $2.40 / kg | $1.60 – $1.85 / kg | $1.65 – $2.10 / kg | $1.10 – $1.35 / kg |
| Рекомендуется для | -40°C удар + жёсткость (телеком, наружные автодетали, зимний спорт) | Общее конструкционное применение только выше 0°C | Несущие экономкронштейны средней нагрузки | Детали низкой жёсткости только до -20°C |
Руководство по выбору материала по требованиям применения
Требование: удар при -30°C или холоднее + структурная жёсткость → PA6 ETF01 (класс Стандарт). Ни один другой материал в таблице не сочетает этого по данной цене. Премиальные блок-сополимерные альтернативы существуют при цене на ~30-40% выше за кг.
Требование: общие конструкционные кронштейны при окружающей температуре выше +5°C, ограниченный бюджет → PA6 GBA35 (эконом-класс, 35% GF). Наивысшее соотношение жёсткость/цена, но хрупкий удар ниже +5°C — не подходит для скандинавских зим или холодильной техники.
Требование: только удар при -20°C, без требования структурной жёсткости → PP IM20 (эконом-класс, ударопрочный PP). Значительно дешевле, но HDT всего 58°C и модуль слишком низок для защёлок или монтажных кронштейнов.
Требование: более высокий нагрев (HDT 250°C) + вязкость → PA66 BFE04 (премиум-класс, PA66 GF30). См. сопутствующие продукты ниже.
Требование: вязкость при -40°C + более высокий HDT (198°C) → PA6 ETF02 (стандарт-класс, высоконагревный ударомодифицированный PA6 GF25). То же POE-ударомодифицирование, более высокая изгибостойкость. Сопутствующий продукт ниже.
Механизм низкотемпературного ударомодифицирования и морфология эластомера
Понимание того, почему PA6 ETF01 остаётся вязким при -40°C, в то время как иначе наполненные GF PA6 марки разрушаются хрупко, требует изучения субмикронной морфологии эластомерной фазы POE-g-MA и фундаментальной физики распространения трещины в стеклообразных полимерах ниже температуры стеклования.
Почему стандартный GF PA6 становится хрупким при низкой температуре
Немодифицированный PA6 (нейлон 6) имеет температуру стеклования (Tg) примерно 55–60°C в сухом состоянии после литья. При снижении температуры ниже Tg матрица PA6 теряет сегментальную подвижность: времена релаксации цепей полимера превышают длительность ударного события (~1–2 миллисекунды для удара маятника Izod). В этих условиях любая трёхосная концентрация напряжений — например, у вершины надреза, на конце стекловолокна или на сварном шве — не может быть снята локальной пластической текучестью. Вместо этого острая трещина инициируется и распространяется через стеклообразную матрицу со скоростью, близкой к скорости звука в материале, образуя плоский бездефектный излом (хрупкий излом). Стекловолокно выступает как дополнительные очаги концентрации напряжений ниже Tg, ещё более усугубляя хрупкость.
Как эластомерные домены POE-g-MA обращают этот характер разрушения
8% полиолефинового эластомера, привитого малеиновым ангидридом (POE-g-MA), в PA6 ETF01 устраняет хрупкое разрушение ниже нуля за счёт трёх последовательно действующих механизмов ударомодифицирования, все подтверждённые нашей внутренней TEM-визуализацией и программой SEM изломов:
Механизм 1 — Кавитация резины: Каждый домен POE (диаметром 0.3–0.8 μm) — это дискретная резиноподобная частица с Tg около -60°C — значительно холоднее рабочего диапазона ETF01. При трёхосном растягивающем напряжении, возникающем впереди распространяющейся вершины надреза, эти резиноподобные домены внутренне кавитируют (образуют наномасштабные пустоты). Это локальное объёмное расширение преобразует трёхосное поле напряжений в поле плоского сдвигового напряжения. Это критический первый шаг: без кавитации матрица PA6 не может течь ниже собственной Tg.
Механизм 2 — Локализованное сдвиговое текучесть матрицы: Как только напряжённое состояние смещено к плоскому сдвигу кавитацией, окружающая матрица PA6 — даже при -40°C — подвергается обширной пластической сдвиговой текучести в тонких полосах, расходящихся от каждой эластомерной частицы. Каждая отдельная полоса сдвига поглощает энергию за счёт размотки и ориентации цепей полимера. На изломах ETF01 после удара при -40°C мы наблюдаем 20–40 полос сдвига на квадратный миллиметр поперечного сечения.
Механизм 3 — Мостиковое перекрытие трещины и расслоение: Прививка малеинового ангидрида на эластомере POE обеспечивает прочную химическую межфазную связь с аминными концевыми группами матрицы PA6 — достаточно прочную, что при приближении фронта трещины отдельные эластомерные частицы перекрывают след трещины мостиком, а не расслаиваются чисто. Это мостиковое вытягивание создаёт замыкающее усилие на трещину, снижая интенсивность напряжения у вершины и предотвращая катастрофическое неустойчивое распространение.
Почему важен размер эластомерных доменов (подтверждено TEM 0.3–0.8 μm)
Juhai контролирует параметры двухшнековой экструзии (положение бокового питателя для ввода POE, конфигурацию сдвиговых элементов шнека, производительность, профиль температуры расплава) для получения узкого распределения размеров доменов POE с центром 0.5 μm (диапазон 0.3–0.8 μm). Это не произвольная цель:
Домены слишком малы (< 0.2 μm): Недостаточно внутреннего объёма для инициирования устойчивого события кавитации при ударе. Эффективность ударомодификации резко падает. Результат: отдельные хрупкие изломы при -40°C.
Домены слишком велики (> 1.5 μm): Действуют как макромасштабные концентраторы напряжений, которые сами инициируют хрупкие трещины в окружающей матрице PA6. Прочность на растяжение и удлинение снижаются, а удар показывает смешанный хрупко-вязкий характер разрушения.
Целевой оптимальный диапазон 0.3–0.8 μm: Стабильная кавитация, однородное поле напряжений, 100% вязкий характер излома при -40°C в каждой производственной партии. Каждая 5-я партия ETF01 валидируется TEM-визуализацией в нашей собственной аналитической лаборатории для подтверждения, что распределение размеров доменов остаётся в спецификации.
Аттестация вязкого против хрупкого характера излома (наш протокол качества)
Каждый CoC (сертификат соответствия) для PA6 ETF01 включает как числовое значение удара Izod с надрезом при -40°C, так и обязательную классификацию характера излома:ВЯЗКИЙ / ХРУПКИЙ / СМЕШАННЫЙ. Партия не проходит внутренний ОК Juhai, если любой образец из 10-образцового набора показывает хрупкий или смешанный излом, независимо от среднего значения энергии. Такой подход "сначала характер излома" объясняет, почему наши скандинавские телекоммуникационные и мексиканские автоклиенты не испытали ни одного полевого хрупкого отказа на суммарных 60+ MT выпущенной продукции. Минимальная спецификация заказчика 18 kJ/m² — числовое удобство; реальная спецификация — 100% вязкий излом на каждом образце.
Производственный процесс и обеспечение качества
Линия двухшнекового экструзионного компаундирования
PA6 ETF01 компаундируется исключительно на нашей 65 мм / L:D 52:1 со-вращающейся полностью взаимозацепляющейся двухшнековой экструзионной линии (линия №3 на нашем заводе в Юяо). Эта линия выделена только под эластомер-модифицированные марки PA6 и PA66 — мы не перекрёстно выпускаем на этом комплекте шнеков эконом или ненаполненные марки, исключая перекрёстное загрязнение модификаторами. Конфигурация линии предназначена для рецептуры ETF01:
Основной питатель (цилиндр 1): Гранулы базовой смолы PA6 + пакет антиоксиданта + маточная краска углерода, питание гравиметрическое с точностью уставки ±0.2%.
Боковой питатель 1 (цилиндр 6): 25% рубленого E-стекловолокна (с силановой аппретировкой, длина резки 4.5 mm) вводится в средней части цилиндра в частично расплавленную матрицу полимера. Мягкие замешивающие блоки downstream минимизируют износ волокна; результирующая среднечисленная длина волокна в конечной грануле 0.42 mm ±0.04 mm.
Боковой питатель 2 (цилиндр 10): 8% гранул эластомера POE-g-MA добавляются на выделенной более поздней позиции ввода — downstream от ввода стекла, но upstream от зоны высокосдвигового смешения. Такой порядок гарантирует, что эластомер расплавляется и диспергирует в уже стеклонаполненной матрице без преждевременного коалесцирования доменов.
Вакуумная отдувка (цилиндр 14): Дегазация под избыточным давлением -0.095 MPa для удаления остаточной технологической влаги и олигомерных летучих перед фильерой. Этот шаг обязателен для достижения уровня влажности <0.08% как получено и устраняет сребрение на деталях заказчика даже без дополнительной предсушки (хотя предсушка всё равно всегда рекомендуется).
Подводная грануляционная система (UWP): Кольцевой гранулятор на фильере, производящий цилиндрические гранулы длиной 3.0 ± 0.5 mm / диаметром 2.5 ± 0.3 mm. Температура воды контролируется 45°C ± 2°C для чистого реза без хвостов гранул и агломератов.
Встроенный виброгрохот + металлодетектор: Сито для мелочи 2.0 mm на выгрузе гранулятора, далее встроенный металлодетектор чёрных + цветных металлов (чувствительность 0.8 mm Fe / 1.2 mm SUS) — любое срабатывание направляет всю партию на переработку.
Протокол допуска партии (12 обязательных испытаний)
Каждая производственная партия 1 000 kg PA6 ETF01 удерживается в карантине ОК до прохождения всех 12 следующих испытаний по документированным пределам. Образцы для испытаний отливаются внутри завода на 90-тонном сервогидравлическом прессе с многоцелевым инструментом ISO, кондиционируются 16 часов при 23°C/50% RH (кроме низкотемпературных ударных образцов, которые дополнительно выдерживаются при заданной температуре):
Сертификации и соответствие
ISO 9001:2015
Система менеджмента качества сертифицирована SGS. Каждая производственная партия следует документированным планам контроля, критериям инспекции и протоколам прослеживаемости.
Соответствует ROHS 2.0
Полностью соответствует Директиве ЕС 2015/863: все 10 ограничиваемых веществ ниже пределов обнаружения. CoC и данные испытаний доступны по каждой партии.
Скрининг REACH SVHC
Проведён скрининг по последнему Кандидатному списку REACH SVHC ЕС (240+ позиций). Декларация о соответствии предоставляется с каждой отгрузкой.
Аттестован на удар при -40°C
Внутренняя программа с требованием 100% вязкого излома. Аудированные автокомпонентным Tier-1 партии показали CpK = 1.52 против минимальной спецификации 18 kJ/m².
Класс CTI ≥ 500 V
Индекс сравнительного трекингостойкости по IEC 60112. Подходит для наружных электротехнических корпусов и конструкций с высоковольтными путями утечки.
Испытан на UV-выветривание
Версия ETF01 с UV-стабилизатором HALS проходит ксеноновую дугу 1500ч ISO 4892-2 с сохранением удара ≥88% и изменением цвета ΔE ≤ 3.0.
Партия прослеживается (CoC)
Каждый мешок несёт уникальный номер партии, сопоставленный с полными данными испытаний CoC, включая обязательную классификацию характера удара Izod при -40°C.
Морфология подтверждена TEM
Каждая 5-я производственная партия анализируется трансмиссионной электронной микроскопией для подтверждения размера доменов POE в спецификации 0.3–0.8 μm.
Прикладные кейсы
Кейс 1: Наружные защёлки 5G-шкафов скандинавской телеком-компании (Финляндия)
Задача: Финский телекоммуникационный OEM испытывал сезонный 8% уровень отказов хрупкого растрескивания на эксцентриках защёлок дверей наружных шкафов, отформованных из конкурирующей стандартной GF25 PA6 марки. Отказы возникали во время установки в январе–феврале, когда температура детали падала до -38°C … -42°C на северных объектах. Одна треснувшая защёлка во время ветрового события могла допустить попадание воды и простой шкафа. Заказчику требовался материал-прямая замена с идентичной усадкой (0.40% по потоку), чтобы не требовалось модификация инструмента, плюс гарантия вязкого удара при -40°C.
Решение и результаты: PA6 ETF01 испытали на том же 16-гнёздном инструменте защёлок без изменения параметров, кроме повышения температуры формы с 60°C до 80°C и ограничения передней зоны цилиндра 270°C. После 4 месяцев зимней полевой экспозиции на испытательном объекте Уцйоки, Финляндия (зафиксированный минимум -42.3°C), все 120 установленных эксцентриков защёлок ETF01 сняли и осмотрели. Результаты: 0 хрупких трещин, 0 размерного дрейфа, а повторное испытание удара Izod с надрезом при -40°C на экспонированных деталях дало 92% от исходного значения. Заказчик теперь аттестовал ETF01 на 4 моделях корпусов и закупил 18 MT в 2026 году, перейдя на их UV-стабилизированную HALS версию (MOQ 3T) для долговременной эксплуатации.
Кейс 2: Наружные клипсы колёсных арок североамериканского EV-пикапа (Мексика / США)
Задача: Мексиканский автокомпонентный Tier-1 литейщик крепёжа должен был поставлять североамериканской программе EV-пикапа фиксирующие клипсы колёсной арки, соответствующие спецификации вязкого удара при -40°C со 100% вязким изломом во всех партиях. Прежняя стандартная GF25 PA6 марка давала отдельные хрупкие изломы при входном ОК, вызывая остановки производства и дорогие авиационные ре-снабжения. Заказчику требовался материал со статистически подтверждённой вязкостью между партиями (CpK ≥ 1.33 против минимума заказчика 18 kJ/m²).
Решение и результаты: PA6 ETF01 был аттестован на 16-гнёздном инструменте клипс холодноканальной литниковой системы на заводе литейщика в Монтеррее. Входной контроль удара Izod при -40°C выполнялся по каждой партии 10 образцами. После 12 последовательных партий общим объёмом 28 MT данные аудита показали: все 120 образцов показали полностью вязкий излом (0 хрупких / 0 смешанных), со значениями от 24.1 до 26.8 kJ/m² и индексом воспроизводимости CpK = 1.52 против нижнего предела 18 kJ/m². Ни одной остановки производства по качеству удара за 9 месяцев серийного производства. Заказчик дополнительно отметил снижение поломки клипс при автоматической сборочной установке (комнатная температура) — вторичное преимущество удлинения при разрыве 4.5% против 2.5% на прежней стандартной GF25 PA6.
Кейс 3: Пяточный узел горнолыжного крепления австрийского производителя
Задача: Австрийский OEM зимнего спортивного оборудования перепроектировал пятый узел крепления горных лыж на сезон 2026–2027, целясь в минимальную температуру испытания срабатывания крепления по ISO -35°C без хрупкого отказа при ударном нагружении падающим грузом. Их прежний неармированный ударопрочный PA6 lacked достаточную жёсткость при динамической нагрузке давлением канта, что приводило к дрейфу усилия срабатывания в конце 30-дневных программ испытаний. Армирование стекловолокном ранее вызывало хрупкие отказы при требовании выдержки при -35°C.
Решение и результаты: PA6 ETF01 обеспечил требуемый модуль упругости при растяжении 6,800 MPa (достаточно жёсткий для устранения дрейфа усилия срабатывания) в сочетании с вязкостью удара Izod с надрезом при -40°C 25 kJ/m² (запас против спецификации -35°C). Заказчик прошёл полную программу сертификации креплений горных лыж EN 13121, включая 500 последовательных циклов срабатывания при -35°C с 0 разрушениями компонентов. Небольшая модификация инструмента (увеличение радиусов у основания рёбер пяточной чашки с 0.3 mm до 0.8 mm по нашей рекомендации) дополнительно улучшила усталостную долговечность на 32% сверх проектного требования. Серийное производство начнётся в 3-м кв. 2026 с первичным заказом 7 MT стандартного чёрного ETF01, далее UV-стабилизированная HALS версия для моделей прокатного парка, подверженных длительному летнему UV на крышном багажнике.
Рекомендации по переработке и обращению
Параметры литья под давлением
| Технологический параметр | Рекомендуемый диапазон | Примечания |
|---|---|---|
| Предварительная сушка | 80 °C × 4 часа; до влажности < 0.08% | Осушительная сушилка обязательна для деталей уличного класса; сушка на воздухе недостаточна при RH > 55%. Проверяйте влажность кулонометром Карла Фишера при возможности; иначе используйте индикатор точки расплава (нет видимого пара при продувке сопла). |
| Температура цилиндра — задняя / средняя 1 / средняя 2 / передняя | 230 °C / 245 °C / 255 °C / 265 °C | Постепенно возрастающий профиль; не устанавливайте заднюю выше 240°C во избежание термической деструкции PA6 до смачивания GF. |
| МАКСИМАЛЬНАЯ температура передней зоны (НЕ превышать) | 275 °C абсолютный предел | Эластомерная фаза POE начинает термоокислительную деструкцию цепи выше 275°C с безвозвратной потерей ударных характеристик при -40°C. Проверяйте калибровку термопар цилиндра каждые 6 месяцев; смещение на 10°C может незаметно испортить партию. |
| Температура сопла | 260 - 270 °C | Снижайте до 255-260 °C, если между впрысками происходит стеченье на наконечнике сопла. Рекомендуется открытый наконечник сопла для предотвращения застывания наполненной марки. |
| Температура пресс-формы | 60 - 90 °C (рекомендуется 80 °C) | Более высокая температура формы (80 °C+) даёт оптимальную вязкость сварного шва, критично на деталях с рёбрами или многоточечными литниками. Для электротехнических деталей, критичных к CTI, температура формы 80-85°C улучшает однородность поверхности и трекингостойкость. |
| Степень сжатия шнека (предпочтительная) | 2.5 : 1 — 3.0 : 1 (универсальный шнек PA/нейлон) | Избегайте высокой степени сжатия (> 3.2:1), как у шнеков PP/HDPE; избыточный сдвиговый нагрев может деструктировать фазу POE и сузить распределение доменов. Шнеки вентури-типа допустимы. Предпочтителен нейлоновый барьерный шнек при наличии. |
| Давление впрыска | 80 - 130 MPa | Зависит от толщины стенки и длины потока; заполняйте на 95% по объёму, затем переходите на выдержку во избежание переуплотнения надрезных корней, критичных к удару. |
| Скорость впрыска / скорость заполнения | Средне-быстрая (умеренная) | Целевое время заполнения 0.8–2.5 секунд для типичных клипс/кронштейнов. Более медленное заполнение может создать холодные фронты и слабые сварные швы; слишком быстрое вызывает струйное течение и дефекты ориентации GF у литника. |
| Удерживающее / уплотняющее давление | 55 - 75% от давления впрыска | Время выдержки: 12-28 с в зависимости от толщины стенки; определяйте по времени застывания литника. Избегайте избыточного удерживающего давления (> 85%) — переуплотнение увеличивает остаточные напряжения у рёбер и снижает эффективные ударные характеристики. |
| Время охлаждения в форме | 12-35 с (зависит от толщины стенки) | Охлаждайте до жёсткости детали, допускающей выталкивание без побеления выталкивателями. Выталкивайте при температуре поверхности ниже 100°C для размерной стабильности и контроля коробления после литья. |
| Контдавление шнека | 5 - 8 bar (73 - 116 psi) | Умеренное контдавление обеспечивает равномерную дисперсию эластомера и смачивание GF; избегайте > 12 bar во избежание износа длины GF. При добавлении маточной краски временно повысьте до 10 bar, затем вернитесь к стандартному. |
| Скорость шнека (RPM) | 70 - 130 rpm (умеренная) | Целевое время восстановления 60-75% от общего цикла для стабильности. Умеренная скорость минимизирует сдвиговый нагрев и сохраняет целостность эластомерных доменов; высокий RPM (> 160) на малых шнеках поднимает температуру расплава на 10-15°C выше уставки. |
| Масса впрыска относительно ёмкости цилиндра | 25% — 75% от номинального впрыска (идеал 40-60%) | Избегайте впрысков меньше 20% ёмкости цилиндра для ETF01; длительное время пребывания (> 6 мин) при повышенных температурах расплава рискует деструкцией фазы POE и снижением ударной вязкости. |
| Макс. время пребывания расплава при 270°C | предпочтительно < 5 минут; абсолютный предел < 8 минут | При остановках производства (смена цвета, смена инструмента, смена смены) продуйте цилиндр ненаполненным стандартным PA6 (эконом-марка допустима), затем установите нагреватели ниже 200°C. Не оставляйте ETF01 горячим в цилиндре при длительных остановках. |
| Продувка / переходный материал | Ненаполненный стандартный PA6 натуральный или чёрный | Не используйте продувочные компаунды на PP, PE или акриле между запусками ETF01 — эластомер POE олеофилен и будет растворяться в олефиновых продувках, создавая загрязнение. Продувка нейлон-на-нейлон самая безопасная. |
| Советы по улучшению сварного шва | Используйте форму 80 °C + щедрые переливные колодцы | На многолитниковых клипсах рекомендуется последовательное клапанное литникование во избежание холодных сварных швов в ударнокритичных зонах. Если сварные швы приходятся на несущее ребро, добавьте 1 мм переливной выступ напротив шва для смыва холодной застывшей массы. |
| Использование вторички (организованное повторное применение) | МАКС. 15% по массе, вторичка ≤ 3 проходов | Вторичка должна быть очищена от пыли (удалены мелкие фракции < 1.0 mm) для сохранения ударной вязкости. Вторичка увеличивает возможность лёгкого снижения удара Izod при -40°C на 2-4 kJ/m²; никогда не превышайте 15% на ударнокритичных деталях. Храните партии вторички отдельно и под аудитом. |
| Отжиг после литья (опционально) | 100°C × 1 час в печи с принудительной вентиляцией, медленное охлаждение | Для максимально возможного удара при -40°C на сверхкритичных деталях отжиг после литья снимает остаточные формовочные напряжения и обычно поднимает удар Izod при -40°C на дополнительные 1-2 kJ/m² запаса. Отжиг также снижает размерный дрейф после литья на больших корпусах. |
Хранение и срок годности
Храните в оригинальных запечатанных термосваренных мешах при температуре ниже 35°C и относительной влажности ниже 70% для предотвращения предвпитывания влаги перед переработкой.
Держите вдали от прямых солнечных лучей и источников тепла или открытого пламени; избегайте контакта с ароматическими растворителями, окисляющими химикатами или концентрированными кислотами, которые могут воздействовать на матрицу PA6 или поверхность эластомера POE.
Срок годности при надлежащих условиях: 24 месяца с даты производства, указанной на каждой этикетке мешка (COA сопоставлен с партией). Для UV-стабилизированной HALS версии ETF01 гарантировано 18 месяцев с даты производства при запечатанном хранении.
После вскрытия отдельного мешка используйте содержимое в течение 4 недель или немедленно вновь запечатайте 2 × 100g пакетами осушителя на мешок и примените термосварку или closure натяжным хомутом.
Для UV-стабилизированной HALS версии ETF01 при хранении дополнительно применяется непрозрачная чёрная внешняя обёртка для предотвращения предвыветривания от флуоресцентного складского освещения или оконного солнечного света.
Паллетизированный запас хранится ротационно по FIFO (First-In / First-Out) на складе Juhai; заказчики могут запросить распределение дат производства паллет на момент заказа.
Проверенные отзывы клиентов и эксплуатационные характеристики
"Мы указали PA6 ETF01 для наших защёлок и монтажных кронштейнов наружных 5G-телекоммуникационных шкафов, развёрнутых по северной Финляндии. В зимний сезон 2025-2026 зафиксированные температуры упали до -42°C на нашем испытательном объекте Уцйоки. После 4 месяцев экспозиции мы осмотрели 120 установленных деталей ETF01: 0 хрупких трещин, 0 отказов защёлок, а сохранение удара измерено на уровне 92% от исходной спецификации. Для сравнения, конкурирующая стандартная GF25 PA6 марка, которую мы заменили, имела 8% уровень хрупких разрушений в предыдущую зиму на той же модели корпуса."
"PA6 ETF01 — наш аттестованный материал для наружных клипс колёсных арок и фиксаторов бамперов североамериканской программы EV-пикапа, требующей вязкости при -40°C. Мы получили 12 последовательных производственных партий общим объёмом 28 MT от Juhai. Каждая партия прошла входной контроль удара Izod с надрезом при -40°C со 100% вязким изломом и значениями стабильно в диапазоне 24-27 kJ/m² (CpK = 1.52 против нашего минимума 18 kJ/m²). Контроль температуры формы 80°C дал нам лучшую вязкость сварного шва на нашем 16-гнёздном инструменте клипс."
Упаковка, отгрузка и MOQ
| Стандартная упаковка | 25 kg термосваренный комбинированный мешок крафт / PE с внутренним алюминиевым влагобарьером и этикеткой продукта (номер партии, дата, SKU, нетто/брутто) |
|---|---|
| Конфигурация паллет | 40 мешков на стандартном EUR / экспортном паллете = 1 000 kg (1 MT) на паллет; в стрейч-плёнке с картонными угловыми протекторами и UV-стабильной внешней обёрткой для HALS-марок |
| MOQ (минимальный объём заказа) | 1 000 kg (1 полный паллет / 40 мешков). Опытные партии 100 kg доступны по запросу с умеренной опытной надбавкой. |
| MOQ — версия с UV-стабилизатором HALS | 3 000 kg (3 паллета / 120 мешков). Включает светостабилизатор HALS + совместный UV-поглотитель. |
| MOQ — цвет на заказ RAL / Pantone | 5 000 kg (5 паллет). Пигментировано маточной краской с аттестацией ударных свойств по каждой партии. |
| Срок поставки со склада | 3-5 рабочих дней после получения оплаты (ex-works Нинбо) |
| Загрузка в 20 ft FCL | ~ 20 000 kg (20 паллет по 1 MT) |
| Загрузка в 40 ft HC FCL | ~ 27 000 kg (27 паллет по 1 MT) |
| Предоставляемая документация | Коммерческий инвойс, упаковочный лист, коносамент / AWB, сертификат происхождения (Form F / Form A по запросу), CoC / протокол испытаний (включая обязательный удар Izod при -40°C), письмо о соответствии ROHS / REACH, MSDS по запросу. |
Запросить индивидуальное предложение, образец или спецификацию
Заполните форму ниже для PA6 ETF01 или любой другой марки. Наш инженер по техническим продажам свяжется с вами в течение 24 часов с полной спецификацией, ступенчатым ценообразованием, сроком отгрузки и доступностью образца. Бесплатные образцы 2 kg доступны для подлинных целей оценки (фрахт за счёт получателя для международных отправок; также можем поставить пластины, испытанные на удар при -40°C, по запросу).