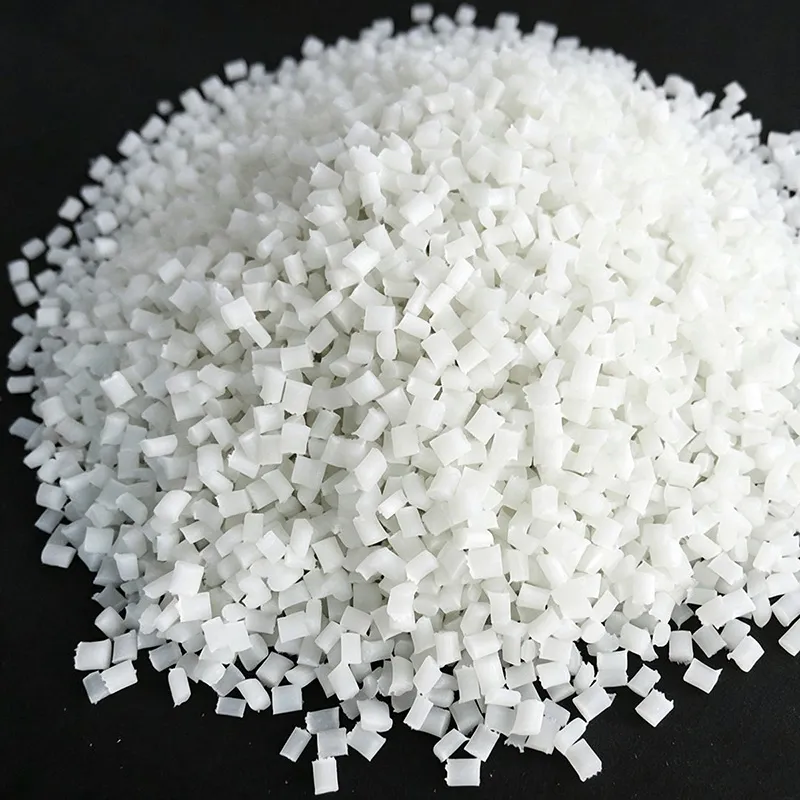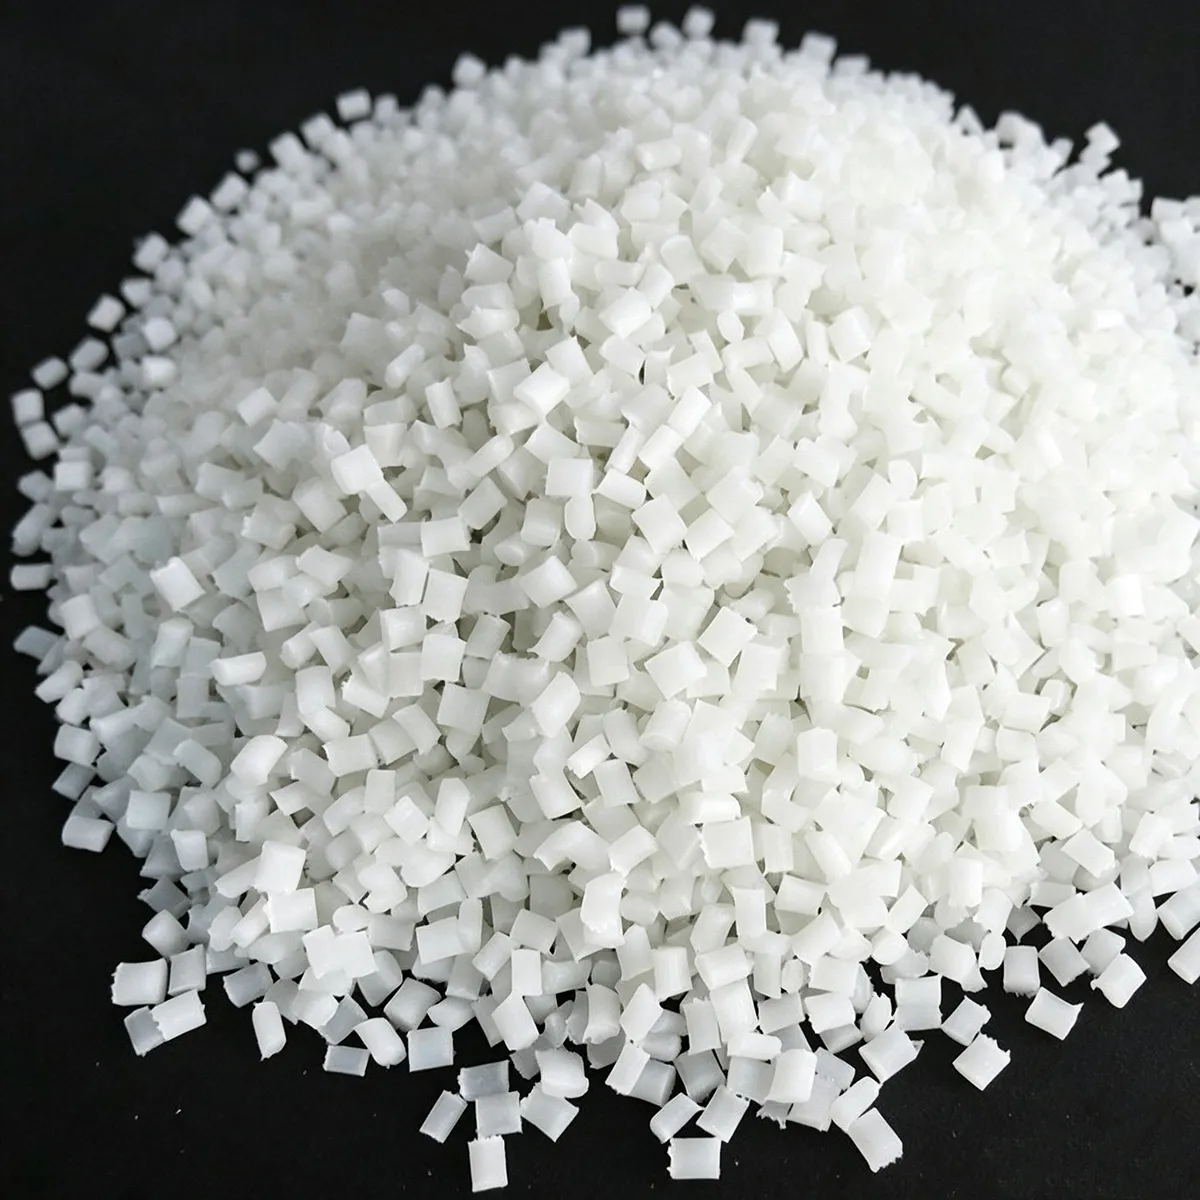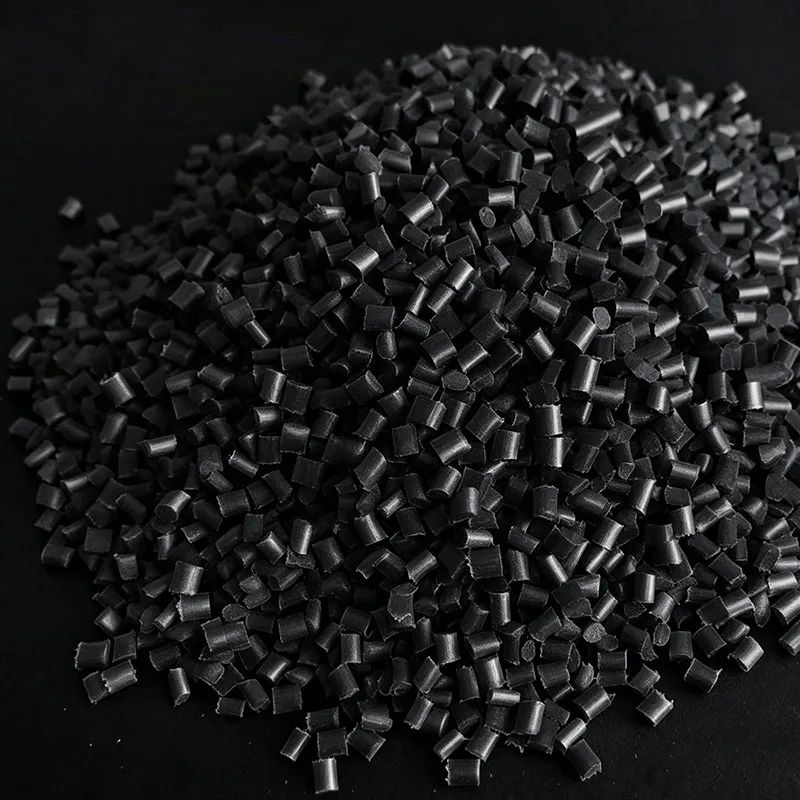
Модифицированный нейлон PA66 · высокомодульный 50% GF
PA66 GFE50 · 50% стекловолокно, высокомодульные гранулы PA66
Премиальный компаунд PA66, армированный 50% рубленым E-стекловолокном для максимальной жёсткости и стабильности размеров. Прочность на растяжение достигает 220 MPa, модуль упругости при изгибе 13,500 MPa — примерно вдвое выше модуля стандартного PA66 с 30% GF и близко к соотношению жёсткости к весу литого алюминия. Разработано для металлозаменяемых конструкционных компонентов, где требуются высокая несущая способность, низкая ползучесть и жёсткие допуски: прецизионные шестерни, сепараторы подшипников, крыльчатки насосов, конвейерные звёздочки и несущие кронштейны. Стандартный чёрный цвет с сажей для UV-стойкости и износостойкости поверхности.
| Прочность на растяжение (ISO 527) | 220 MPa |
|---|---|
| Модуль упругости при изгибе (ISO 178) | 13,500 MPa |
| HDT при 1.82 MPa (ISO 75/Af) | 255 °C |
| HDT при 0.45 MPa (ISO 75/Bf) | 262 °C |
| Удар надрезанного Izod, 23°C (ISO 180/1A) | 10 kJ/m² |
| Плотность (ISO 1183) | 1.57 g/cm³ |
| Усадка при литье — по потоку (ISO 294-4) | 0.20 % |
| Сертификации | ISO 9001, ROHS 2.0, REACH |
Обзор продукта и ключевые особенности
PA66 GFE50 — высокомодульный инженерный пластиковый компаунд производства Juhai Plastics, использующий средневязкую премиальную базовую смолу PA66 , армированную 50% высококачественных рубленых E-стекловолокон с силановым аппретом , скомпаундированных на нашей со-вращающейся двухшнековой экструзионной линии. 50% загрузка стекла выводит PA66 на практический потолок жёсткости — при этой загрузке модуль упругости при изгибе достигает 13.5 GPa, что примерно 78% жёсткости литого алюминия (70 GPa) при лишь 58% плотности алюминия (2.7 g/cm³). Для конструкционных компонентов, требующих металлоподобной жёсткости без веса, стоимости или проблем с коррозией металла, PA66 GFE50 обеспечивает наивысшее соотношение жёсткости к весу в полиамидном портфеле Juhai.
Основные преимущества производительности
Наивысший модуль в линейке PA66: Модуль упругости при изгибе 13,500 MPa и модуль упругости при растяжении 15,000 MPa — на 65% выше, чем у 30% GF PA66, и почти в 3× выше модуля неармированного PA66. Идеально для тонкостенных конструкционных рёбер, которые не должны прогибаться под постоянной нагрузкой.
Прочность на растяжение 220 MPa: Сравнима или превышает низкосортный литой алюминий (напр., AlSi9Cu3 при ~220 MPa) по растяжению, позволяя прямую замену материала для слабонагруженных конструкционных кронштейнов и корпусов.
HDT 255°C при 1.82 MPa: Близко к температуре плавления PA66 (262°C). Непрерывная работа при 150–160°C под нагрузкой возможна без ползучести, кратковременные пиковые выбросы до 220°C допустимы.
Сверхнизкая усадка и стабильность размеров: Усадка по потоку 0.20% — одна из самых низких среди всех термопластов, позволяя отливать прецизионные элементы (отверстия под подшипники, делительные окружности шестерён, установочные штифты) напрямую без вторичной механической обработки.
Высокая усталостная и ползучестойкость: Сеть из 50% волокон несёт долговременные статические и циклические нагрузки с минимальной ползучестью — зубья шестерён и выступы звёздочек поддерживают точность размеров на миллионах циклов.
Защита поверхности сажей: Стандартный чёрный цвет с 2.0% сажей обеспечивает UV-стойкость для уличных конвейерных и насосных применений и улучшает износостойкость поверхности по сравнению с натуральным PA66.
Позиционирование по ценовому уровню
PA66 GFE50 позиционируется как Премиальный ценовой уровень компаунда PA66, отражая высокую 50% загрузку стекловолокна (стекловолокно дешевле смолы PA66, но высокая загрузка повышает стоимость компаундирования из-за сниженной производительности и ускоренного износа шнека). Сравните с нашим Стандартнымуровнем PA66 BFE04 (30% GF премиальный PA66, рабочая лошадка общего назначения) и нашим Экономуровнем PA6 GBA35 (35% GF экономичный PA6 для структурного применения, чувствительного к стоимости). Для огнестойких электрических применений, требующих высокого CTI, см. PA66 FR-V0 в разделе Связанные продукты ниже.
Рекомендуемые применения
Прецизионные шестерни
Редукторные шестерни электроинструментов, трансмиссионные шестерни бытовой техники и маломодульные шестерни, где модуль 13.5 GPa предотвращает прогиб зуба под крутящим моментом, а усадка 0.20% удерживает точность делительной окружности.
Сепараторы подшипников
Сепараторы роликовых и шариковых подшипников для промышленных и автомобильных подшипников. Высокая жёсткость поддерживает расстояние между роликами при высоких оборотах; низкотрением матрица PA66 не требует дополнительной смазки для многих конструкций.
Крыльчатки и корпусы насосов
Крыльчатки центробежных насосов и улитки для водяных и химических насосов. Сопротивляется кавитационной эрозии лучше, чем PA6 GF марки; HDT 255°C выдерживает службу насосов рециркуляции горячей воды.
Конструкционные кронштейны (металлозамена)
Несущие кронштейны, заменяющие литьевой под давлением алюминий в автомобилестроении, бытовой технике и промышленном оборудовании. 220 MPa прочность на растяжение + модуль 13.5 GPa при 58% плотности алюминия.
Конвейерные звёздочки и ролики
Конвейерные цепные звёздочки, натяжные ролики и износные планки. Поверхность с сажей выдерживает уличный UV; усадка 0.20% удерживает точность шага зубьев звёздочки для зацепления со стальными цепями.
Компоненты двигателей и вентиляторов
Опорные кронштейны коллекторов электродвигателей, ступицы вентиляторов и корни лопаток, где высокая жёсткость сопротивляется центробежной силе, а HDT 255°C выдерживает тепло обмотки.
Полные механические и физические свойства
Все значения испытаны по стандартам ISO с использованием 4 мм литьевых ISO многоцелевых образцов, кондиционированных при 23°C / 50% RH в течение 16 часов, если не указано иное. С Each отгрузкой поставляется индивидуальный сертификат соответствия (CoC) партии.
Механические свойства (не состаренные)
| Свойство | Испытательный стандарт | Значение |
|---|---|---|
| Прочность на растяжение | ISO 527 | 220 MPa |
| Модуль упругости при растяжении | ISO 527 | 15,000 MPa |
| Удлинение при текучести | ISO 527 | 1.8 % |
| Удлинение при разрыве | ISO 527 | 2.0 % |
| Прочность на изгиб | ISO 178 | 335 MPa |
| Модуль упругости при изгибе | ISO 178 | 13,500 MPa |
| Удар надрезанного Izod (1A), 23°C | ISO 180 | 10 kJ/m² |
| Удар без надреза Izod (1U), 23°C | ISO 180 | 45 kJ/m² |
| Удар надрезанного Шарпи (1eA), 23°C | ISO 179 | 8 kJ/m² |
| Твёрдость по Роквеллу (шкала R) | ISO 2039-2 | R 121 |
| Прочность на сжатие | ISO 604 | 190 MPa |
| Прочность на сдвиг | ISO 3501 | 105 MPa |
Тепловые свойства
| Свойство | Испытательный стандарт | Значение |
|---|---|---|
| Температура тепловой деформации при 1.82 MPa | ISO 75/Af | 255 °C |
| Температура тепловой деформации при 0.45 MPa | ISO 75/Bf | 262 °C |
| Температура размягчения по Вика (B/50 нагрузка) | ISO 306 | 256 °C |
| Пик плавления (DSC, 10°C/min) | ISO 11357 | 262 °C |
| Коэффициент линейного теплового расширения (по потоку) | ISO 11359-2 | 2.2 × 10⁻⁵ °C⁻¹ |
| Коэффициент линейного теплового расширения (поперёк) | ISO 11359-2 | 6.5 × 10⁻⁵ °C⁻¹ |
| Долговременная непрерывная рабочая температура (воздух, без нагрузки) | Внутренняя / экстраполяция ISO 2578 | 150 °C |
| Кратковременная пиковая температура (суммарно < 100 ч) | — | 220 °C |
Физические, электрические и другие свойства
| Свойство | Испытательный стандарт | Значение |
|---|---|---|
| Плотность | ISO 1183 | 1.57 g/cm³ |
| Текучесть расплава (MVR) 280°C, 5.0 kgf | ISO 1133 | 16 cm³/10 min |
| Усадка при литье — направление потока | ISO 294-4 | 0.20 % |
| Усадка при литье — поперечное направление | ISO 294-4 | 0.70 % |
| Водопоглощение (24 ч, погружение 23°C) | ISO 62 | 0.55 % |
| Равновесное водопоглощение (50% RH) | ISO 62, долговременное | ~ 1.8 % |
| Индекс сравнительной трекингостойкости CTI | IEC 60112 | ≥ 500 V (Performance Level 1) |
| Поверхностное удельное сопротивление | IEC 60093 | 1 × 10¹⁵ Ω/sq |
| Удельное объёмное сопротивление | IEC 60093 | 1 × 10¹⁴ Ω·cm |
| Электрическая прочность (кратковременная, 2 мм) | IEC 60243-1 | 16 kV/mm |
Контроль качества и методика производственных испытаний
Каждая партия PA66 GFE50 проходит наш stage-gate процесс качества ISO 9001 перед выпуском. Поскольку 50% загрузка стекловолокна — критическая переменная производительности (отклонение ±2% в содержании GF изменяет модуль на ~600 MPa и усадку на 0.02%), мы испытываем содержание стекла на каждой производственной партии методом прокаливания (LOI), а не периодически.
Матрица испытаний выпуска партии (выполняется на каждой партии 1,000 кг)
| Испытание | Стандарт / метод испытаний | Частота | Спецификационный предел (Pass = Release) |
|---|---|---|---|
| Текучесть расплава (MVR) при 280°C / 5 kg | ISO 1133-1 | 100% партий | 13 – 19 cm³/10 min (цель ±18% от 16) |
| Плотность (гранула) | ISO 1183-1 (метод A) | 100% партий | 1.555 – 1.585 g/cm³ |
| Содержание влаги (как упаковано) | Титрование по Карлу Фишеру | 100% партий | < 0.15 % (заказчик высушивает до < 0.06% перед литьём) |
| Содержание стекловолокна (сжигание / LOI) | ISO 3451-1 | 100% партий | 48.5 – 51.5 % по массе |
| Не состаренная прочность на растяжение (ISO образец) | ISO 527-1/-2, 1 mm/min | 100% партий, среднее из 5 балок | ≥ 210 MPa (CpK ≥ 1.33 против номинала 220) |
| Не состаренный модуль упругости при растяжении | ISO 527 с экстензометром | 100% партий | ≥ 14,200 MPa |
| Удар надрезанного Izod при 23°C | ISO 180/1A, 10 образцов | 100% партий | ≥ 8.5 kJ/m² индивидуально, ≥ 9.5 среднее |
| HDT при 1.82 MPa (не состаренный) | ISO 75-1/Af, плашмя | Каждая партия, 3 образца | ≥ 250 °C (CpK ≥ 1.3 против номинала 255) |
| Усадка при литье — по потоку (пластина 60×60×2 мм) | ISO 294-4 | Каждая партия | 0.17 – 0.23 % |
| Цвет L*a*b* (гранула, чёрный стандарт) | CIE LAB D65 10°, пластина 30 мм | 100% партий против эталона | ΔE (CMC 2:1) ≤ 1.0 против эталонной цветовой пластины |
| ROHS / REACH SVHC скрининг | XRF + внутренняя мокрая химия | 100% партий; полный GC-MS ежеквартально | Pass по EU 2015/863 и 248-му обновлению SVHC |
Статистическое управление процессом и цели CpK
Прочность на растяжение: Номинал 220 MPa, нижняя спецификация 210 MPa → минимальный CpK ≥ 1.33 на каждой партии.
Модуль упругости при растяжении: Номинал 15,000 MPa, нижняя спецификация 14,200 MPa → CpK ≥ 1.33.
Содержание стекловолокна: Номинал 50%, спецификация 48.5–51.5% → CpK ≥ 1.50 (строго контролируется, поскольку содержание GF доминирует во всех механических свойствах и усадке).
HDT при 1.82 MPa: Номинал 255°C, нижняя спецификация 250°C → CpK ≥ 1.30.
Полный пакет SPC, включающий X-bar R карты, гистограмму и отчёт CpK за последние 20 производственных партий, доступен по запросу.
Рекомендации по переработке и обращению
Параметры литья под давлением
50% загрузка стекловолокна PA66 GFE50 требует более надёжной настройки литья, чем марки 30% GF. Расплав вязкий и абразивный, и разрушение волокна в шнеке должно быть минимизировано для сохранения высокого модуля, для которого разработана марка. Соблюдайте настройки ниже.
| Параметр процесса | Рекомендуемый диапазон | Примечания / ограничения |
|---|---|---|
| Предварительная сушка (ОБЯЗАТЕЛЬНА) | 90 °C × 4 часа; осушительный осушитель до < 0.06% влажности | Строже, чем для 30% GF PA66 (≤ 0.08%). Большая площадь поверхности волокон концентрирует любую влагу в большее число мест splay. Используйте осушитель с точкой росы -40°C. |
| Температура ствола — задняя / средняя / передняя | 265 °C / 280 °C / 290 °C | Постепенный профиль; никогда не превышайте 295°C в любой зоне. PA66 быстро деградирует выше 300°C. |
| Температура сопла | 285 - 292 °C | Немного ниже передней зоны для предотвращения вытекания. Никогда не превышайте 295°C. |
| Максимальное время пребывания в стволе | < 5 минут при ≤ 290 °C | Высокий GF расплав удерживает тепло; долгое пребывание вызывает гидролиз PA66 и разрыв цепей, снижая растяжение и удар. Используйте самую маленькую машину, заполняющую отливку. |
| Температура формы | 80 - 110 °C | Рекомендуется 90°C+ для оптимальной кристаллизации PA66 и смачивания GF; 100–110°C для поверхности класса A на видимых деталях. |
| Давление впрыска | 100 - 160 MPa | Высокий GF расплав требует более высокого давления впрыска. Толстые рёбра и бобышки могут требовать верхнего предела. |
| Удерживающее давление | 60 - 80% от давления впрыска | Время удержания: 15-30 с в зависимости от толщины стенки. Критично для точности низкой усадки. |
| Контрдавление шнека | 4 - 8 bar | Умеренное; избегайте >10 bar, что излишне срезает и укорачивает удерживаемую длину волокна, снижая модуль. |
| Скорость шнека (RPM) | 60 - 100 rpm | Низко-умеренная скорость минимизирует истирание волокна и всплеск тепла сдвига. |
| Материал шнека / ствола | Сквозь закалённая инструментальная сталь (HRC 58+) или биметаллический ствол (WC наплавка) | ОБЯЗАТЕЛЬНО. 50% GF высокоабразивен; азотированные стволы изнашиваются в течение 150k циклов, а хромирование отказывает в течение 50k. Закладывайте бюджет на восстановление шнека каждые 80–120k циклов. |
| Доля переработки | ≤ 15 % | Ниже, чем у марок 30% GF, потому что повторное измельчение дополнительно укорачивает и без того короткие волокна; >15% переработки снижает модуль ниже спецификации. Сушите переработку отдельно перед смешиванием. |
| Очистка при смене материалов | Натуральный незаполненный PA66 или коммерческий purge-компаунд на основе PP | НЕ очищайте GFE50 незаполненным PP или PE напрямую, так как остаточное стекловолокно загрязнит следующую пробу. |
Хранение и срок годности
Храните в оригинальных запечатанных мешках ниже 35°C и ниже 70% относительной влажности.
Держите вдали от прямых солнечных лучей и источников тепла или открытого пламени.
Срок годности при надлежащих условиях: 24 месяца с даты производства, напечатанной на этикетке мешка.
После вскрытия используйте содержимое в течение 3 недель или запечатайте повторно с осушительными пакетами для предотвращения предварительного поглощения влаги (PA66 поглощает влагу быстрее, чем PA6).
Не смешивайте гранулы GFE50 с марками PA66 с более низким GF в одном гейлорде или сушильном бункере — даже 5% марки 30% GF снизят общее содержание GF и уменьшат модуль ниже спецификации.
Руководство по устранению неисправностей литья под давлением
50% загрузка стекловолокна PA66 GFE50 создаёт специфические режимы дефектов, которые редки или отсутствуют у марок 30% GF. Используйте таблицу ниже как первичный справочник по устранению неисправностей.
| Дефект / симптом | Наиболее вероятная причина(ы) | Пошаговое корректирующее действие |
|---|---|---|
| Следы splay (серебристые полосы), сконцентрированные у литника и вдоль оснований рёбер | 1) Недостаточная предварительная сушка, остаточная влажность > 0.06%; 2) Слишком быстрая скорость впрыска через малый литник; 3) Чрезмерная температура ствола, вызывающая гидролитическую деградацию PA66. | Шаг 1: Повторно измерьте влажность гранул по Карлу Фишеру на горловине машины. Если >0.06%: продлите сушку ещё на 2 часа при 90°C, подтвердите точку росы ≤ -40°C. Шаг 2: Снизьте скорость впрыска на 20% на первой ступени. Шаг 3: Понизьте температуру передней/сопловой зоны на 5°C; убедитесь, что ни одна зона не превышает 295°C. Шаг 4: Ограничьте переработку ≤15% и сушите переработку отдельно. |
| Модуль упругости при растяжении на отлитых деталях измеряется на 10–15% ниже номинала 13.5 GPa | 1) Чрезмерное разрушение волокна от слишком высокой скорости шнека или контрдавления; 2) Доля переработки >15% дополнительно укорачивает волокна; 3) Температура ствола слишком низкая, вызывающая неполное смачивание волокна. | Шаг 1: Снизьте RPM шнека до 60–70 и контрдавление до 4–5 bar. Шаг 2: Подтвердите долю переработки ≤15%; если используется переработка, испытайте 100%-ю чистую пробу для сравнения. Шаг 3: Проверьте, что средняя и передняя зоны составляют минимум 280/290°C — низкая темп. расплава предотвращает полное смачивание волокна. Шаг 4: Измерьте длину волокна в отлитой детали (озоление + микроскопия); среднее удерживаемое волокно должно быть ≥ 0.15 мм. |
| Чрезмерный износ шнека и ствола (видимый металлический порошок в расплаве, растущий MVR со временем) | 1) Шнек/ствол не сквозь закалён или не биметаллический; 2) Работа с слишком высоким контрдавлением, увеличивающим абразивный контакт; 3) Содержание стекловолокна выше спецификации (маловероятно, если от Juhai, но подтвердите через LOI). | Шаг 1: Убедитесь, что шнек/ствол — HRC 58+ сквозь закалённый или WC биметаллический — замените, если азотированный или хромированный. Шаг 2: Понизьте контрдавление до 4 bar. Шаг 3: Запустите LOI-тест на текущей партии для подтверждения GF 48.5–51.5%. Шаг 4: Запланируйте осмотр шнека/ствола каждые 50k циклов; замените вкладыш ствола, когда зазор превышает 0.15 мм. |
| Коробление на плоском конструкционном кронштейне или заготовке шестерни | 1) Высокая анизотропия (0.20% по потоку против 0.70% поперечной усадки); 2) Удерживающее давление отключено слишком рано; 3) Неуравновешенная температура формы. | Шаг 1: Установите обе половины формы на 90–100°C с отдельными контроллерами температуры. Шаг 2: Продлите время удержания; подтвердите через short-shot исследование, что литник не замерзает до пика удержания. Шаг 3: Для деталей >150 мм поперёк используйте Fan- или диафрагменный литник для выравнивания ориентации волокон. Шаг 4: Примените компенсацию стальной усадки 0.20% по потоку и 0.70% поперёк равномерно. |
| Коричневые / янтарные полосы обесцвечивания при последнем заполнении или у сопла | 1) Пребывание в стволе слишком долго (>5 мин) при высокой темп.; 2) Мёртвые зоны в стволе/наконечнике сопла; 3) Температура передней зоны >295°C. | Шаг 1: Рассчитайте время пребывания — должно быть < 300 с при ≤290°C; уменьшите размер отливки или перейдите на меньшую машину, если превышено. Шаг 2: Понизьте переднюю/сопловую до 285/288°C, очистите 10 полных отливок натурального PA66. Шаг 3: Осмотрите наконечник сопла и торпеду на закоксованный материал. Шаг 4: Установите таймер холостого хода шнека, понижающий темп. задней зоны на 10°C во время простоя > 2 мин. |
| Размер шага зубьев шестерни вне допуска после литья | 1) Вариация усадки от непостоянного удерживающего давления или времени цикла; 2) Дрейф температуры формы; 3) Вариация содержания GF между партиями, вызывающая сдвиг усадки. | Шаг 1: Убедитесь, что удерживающее давление и время удержания повторяемы (±2% возможностей машины). Шаг 2: Подтвердите, что темп. формы стабильна при ±2°C. Шаг 3: Проверьте CoC для содержания GF каждой партии — отклонение GF на 1% изменяет усадку по потоку на ~0.01%. Шаг 4: Для прецизионных шестерён сделайте прототип с точной производственной партией при финальных параметрах; компенсация усадки шестерни обычно 0.20% на делительной окружности. |
Сертификации, соответствие и отзывы клиентов
Сертификации материала и заявления о соответствии
PA66 GFE50 производится под нашей сертифицированной системой качества ISO 9001:2015 на производственной площадке Ningbo Juhai Lianghui. Все производственные партии испытываются на обязательные региональные регуляторные требования; сертификаты и Letter of Compliance (LoC) доступны для скачивания по запросу или автоматически отгружаются с каждым коммерческим инвойсом.
ISO 9001:2015
Система менеджмента качества — вся производственная линия, входной контроль и финальный выпуск партии сертифицированы сторонним аудитором, аккредитованным CNAS. Номер сертификата доступен по запросу.
ROHS 2.0 (EU 2015/863)
Ограничение 10 опасных веществ (Pb, Cd, Hg, Cr VI, PBB, PBDE, DIBP, DBP, BBP, DEHP). Каждая партия испытана XRF; полное сканирование GC-MS выполняется ежеквартально. LoC предоставляется с каждой отгрузкой.
REACH SVHC (EU)
Соответствует 248-му обновлению Списка кандидатов на вещества, вызывающие очень высокую озабоченность. Ежегодный сторонний скрининговый отчёт доступен; ниже порога 0.1% w/w для всех перечисленных SVHC.
IEC 60112 CTI ≥ 500 V
Индекс сравнительной трекингостойкости PLC 1 испытан по IEC 60112 Solution A на 3 мм пластинах. Подходит для нетоковедущих конструкционных компонентов в электрических сборках.
Готов к IMDS / PPAP
Поддерживается ввод данных о материале в систему IMDS для автомобильных программ. Пакет представления PPAP Уровня-3 (SPC, flow-down, история CoC, PFMEA) доступен для квалифицируемых производственных деталей.
Верификация содержания GF в партии
Каждая партия отгружается с CoC, включающим содержание стекловолокна (LOI), прочность на растяжение, модуль, HDT и MVR — прослеживаемый до точной партии компаундирования и кодов партий сырья.
Проверенные отзывы клиентов и тематические исследования
Гарантия качества, гарантийные обязательства и техническая поддержка
Поскольку PA66 GFE50 специфицирован в прецизионных и конструкционных компонентах, где жёсткость и точность размеров критична, мы поддерживаем материал письменной гарантией производительности материала. Обязательства ниже применяются к каждой коммерческой партии PA66 GFE50, заказанной через наш офис продаж в Нинбо и поставленной по подписанному подтверждению заказа Juhai sales.
| Стандартная гарантия на дефекты | 12 месяцев с даты отгрузки против производственных дефектов (неправильное содержание GF, неверный цвет, загрязнение, несоответствующие спецификации MVR / растяжение / HDT, которые прошли наш QC, но были отгружены по ошибке). 100% замена партии + возмещение задокументированных транспортных расходов для подтверждённой несоответствующей партии. |
|---|---|
| Гарантия содержания стекловолокна | Письменная гарантия, что каждая партия попадает в диапазон 48.5–51.5% стекловолокна по массе (LOI). Если ваш независимый лабораторный тест покажет содержание GF вне этого диапазона, мы возместим 100% покупной цены материала затронутой партии или бесплатно поставим заменяющий материал, по выбору покупателя. |
| Гарантия партийной согласованности свойств | Максимальная вариация ± 4% по номинальной прочности на растяжение, модулю упругости при растяжении, HDT при 1.82 MPa и MVR между последовательными заказанными партиями в рамках одного 12-месячного рамочного заказа. Если любая отдельная партия выходит за пределы ± 4% от базовой партии, которую вы квалифицировали, Juhai покроет стоимость ваших повторных квалификационных испытаний до USD 3,500 за инцидент. |
| Гарантия стабильности размерной усадки | Усадка при литье по направлению потока гарантированно в пределах 0.17–0.23% на пластинах 60×60×2 мм по ISO 294-4 для каждой партии. Это поддерживает компенсацию инструмента прецизионных шестерён и сепараторов подшипников. |
| Гарантия нормативного соответствия | Произведённый и отгруженный материал будет соответствовать ROHS 2.0 (EU 2015/863) и порогам веществ EU REACH SVHC на момент производства. |
| Инженерная техническая поддержка (SLA отклика) | Инженерная поддержка по горячей линии + email-поддержка 08:00–18:00 Пекин / Шанхай GMT+8, Пн–Сб. Срочные проблемы литья, останавливающие производство, получают первый технический ответ по email в течение 4 часов. Оптимизация литьевого процесса, FEA прогиба зубьев шестерни и рекомендации по пробному смешиванию материалов — всё бесплатно для активных клиентов. |
| Поддержка образцов и технических паспортов | Бесплатный 2 кг оценочный образец стандартного чёрного PA66 GFE50 доступен для подлинных оценок OEM / Tier-1 / промышленного литья. Полный PDF технический паспорт, включающий кривые усадки, данные усталости и рекомендуемое руководство по проектированию зубьев шестерни, отправляется в течение 24 часов с первого запроса. |
Упаковка, отгрузка и MOQ
| Стандартная упаковка | 25 кг термосварной крафт / PE композитный экспортный мешок с внутренним алюминиевым влагобарьером. Мешки чётко маркированы SKU PA66-GFE50, номером партии, датой производства и кодом партии стекловолокна для прослеживаемости. |
|---|---|
| Конфигурация паллет | 40 мешков на стандартную ISPM-15 фумигированную экспортную паллету = 1,000 кг (1 MT) на паллету; стрейч-обёртка с четырьмя пластиковыми уголками и стальной обвязкой паллеты. |
| MOQ — стандартный чёрный цвет | 1,000 кг (1 полная паллета / 40 мешков × 25 кг). Меньшие 100 кг пробные мешки доступны по запросу для квалификационных оценочных программ. |
| MOQ — натуральный или кастомный цвет | 5,000 кг (5 паллет). Кастомные цвета могут влиять на UV и поверхностные свойства; проконсультируйтесь с инженерами перед спецификацией. |
| Срок поставки со склада | 3-5 рабочих дней после получения платежа (EXW / FOB Нинбо). |
| MOQ для кастомного содержания GF | 10,000 кг (10 паллет) для вариантов 40% или 55% стекловолокна или нечёрной термостабилизированной упаковки. |
| Загрузка 20 ft FCL | ~ 20,000 кг (20 паллет по 1 MT) — на паллетах. 22 MT без паллет по запросу. |
| Загрузка 40 ft HC FCL | ~ 27,000 кг (27 паллет по 1 MT) — на паллетах. |
| Предоставляемая документация | Коммерческий инвойс, упаковочный лист, коносамент / AWB, сертификат происхождения (Form F / Form A по запросу), сертификат соответствия (CoC, включающий содержание GF, растяжение, модуль, HDT для партии), ROHS 2.0 / REACH SVHC Letter о соответствии, MSDS по запросу. |
Матрица выбора марки — конструкционное семейство Juhai PA66
Перед тем как зафиксировать PA66 GFE50, используйте это прямое сравнение с другими конструкционными марками Juhai PA66 и PA6, которые наиболее часто конкурируют с 50% GF PA66 в металлозаменяемых и высокожёстких применениях. Все марки используют позиционирование по уровню Эконом / Стандарт / Премиум, как отмечено.
| Свойство / критерий выбора | PA66 GFE50 Эта марка · высокомодульный 50% GF | PA66 BFE04 Премиальный 30% GF PA66 | PA66 FR-V0 25% GF огнестойкий | PA6 GBA35 Эконом 35% GF PA6 |
|---|---|---|---|---|
| Ценовой уровень | Премиум (наивысший GF PA66) | Премиум (-12–18% против GFE50) | Премиум (+8–15% против BFE04 из-за FR) | Эконом (-35–40% против GFE50) |
| Базовая смола и GF | Премиальный PA66 + 50% E-стекло | Премиальный PA66 + 30% E-стекло | PA66 + 25% E-стекло + FR упаковка | Средневязкий PA6 + 35% E-стекло |
| Прочность на растяжение | 220 MPa | 190 MPa | 155 MPa | 168 MPa |
| Модуль упругости при изгибе | 13,500 MPa | 8,100 MPa | 6,800 MPa | 8,700 MPa |
| Удар надрезанного Izod при 23°C | 10 kJ/m² | 18 kJ/m² | 12 kJ/m² | 15 kJ/m² |
| HDT при 1.82 MPa | 255 °C | 250 °C | 240 °C | 200 °C |
| Плотность | 1.57 g/cm³ | 1.38 g/cm³ | 1.40 g/cm³ | 1.40 g/cm³ |
| Усадка при литье (по потоку) | 0.20 % (наименьшая) | 0.30 % | 0.32 % | 0.32 % |
| Огнестойкость (UL94) | V-2 (природно) | V-2 | V-0 @ 1.5 mm | V-2 |
| CTI | ≥ 500 V | ≥ 550 V | ≥ 600 V | ≥ 500 V |
| Лучшее применение | Прецизионные шестерни, сепараторы подшипников, крыльчатки насосов, металлозаменяющие кронштейны | Общие конструкционные кронштейны, подкапотные автомобильные, корпуса разъёмов | EV HV разъёмы, корпуса MCCB, детали автоматических выключателей | Чувствительные к стоимости конструкционные детали, шкивы, промышленные компоненты ниже 140°C |
| Ориентировочная цена (EXW) — только справка | USD 2.65 / кг (50% GF PA66) | USD 2.52 / кг (30% GF PA66) | USD 2.78 / кг (FR PA66) | USD 1.68 / кг (35% GF PA6) |
| Страница / ссылка на этом сайте | (Эта страница) | product-pa66-bfe04.html | product-pa66-fr-v0.html | product-pa6-gba35.html |
Когда выбрать PA66 GFE50 вместо альтернатив — сводка дерева решений
✅ Выбирайте GFE50, если (a) вашей детали нужна наивысшая возможная жёсткость и растяжение из полиамида, (b) точность размеров (низкая усадка) критична для шестерён, отверстий или установочных элементов, (c) вы заменяете литьевой под давлением алюминий или цинк в слабонагруженной конструкционной детали, и (d) деталь не требует огнестойкости UL94 V-0.
🔀 Переходите на PA66 BFE04, если вам нужна производительность 30% GF PA66 с более высоким ударом (18 kJ/m²) и более низкой стоимостью — для общих конструкционных кронштейнов, не требующих модуля 13.5 GPa.
🔀 Переключайтесь на PA66 FR-V0, если деталь в электрическом корпусе, требующем UL94 V-0 и CTI 600V — FR-упаковка снижает модуль до 6.8 GPa, но обеспечивает обязательную огнестойкость.
🔀 Экономьте с PA6 GBA35, если рабочая температура остаётся ниже 140°C и модуля 8.7 GPa достаточно — GBA35 обеспечивает ~64% модуля GFE50 примерно за 63% цены.
Запросите индивидуальное предложение, образец или технический паспорт
Заполните форму ниже для PA66 GFE50 или любой другой марки. Наш инженер технических продаж — который специализируется именно на прецизионных шестернях и металлозаменяющих программах — свяжется с вами в течение 24 часов с полным PDF техническим паспортом (включая кривые усталости, данные усадки и руководство по проектированию зубьев шестерни), ценообразованием EXW / FOB / CFR, сроком отгрузки и логистикой образцов. Бесплатные образцы 2 кг доступны для подлинных оценочных целей (фрахт за счёт получателя для международных отгрузок).