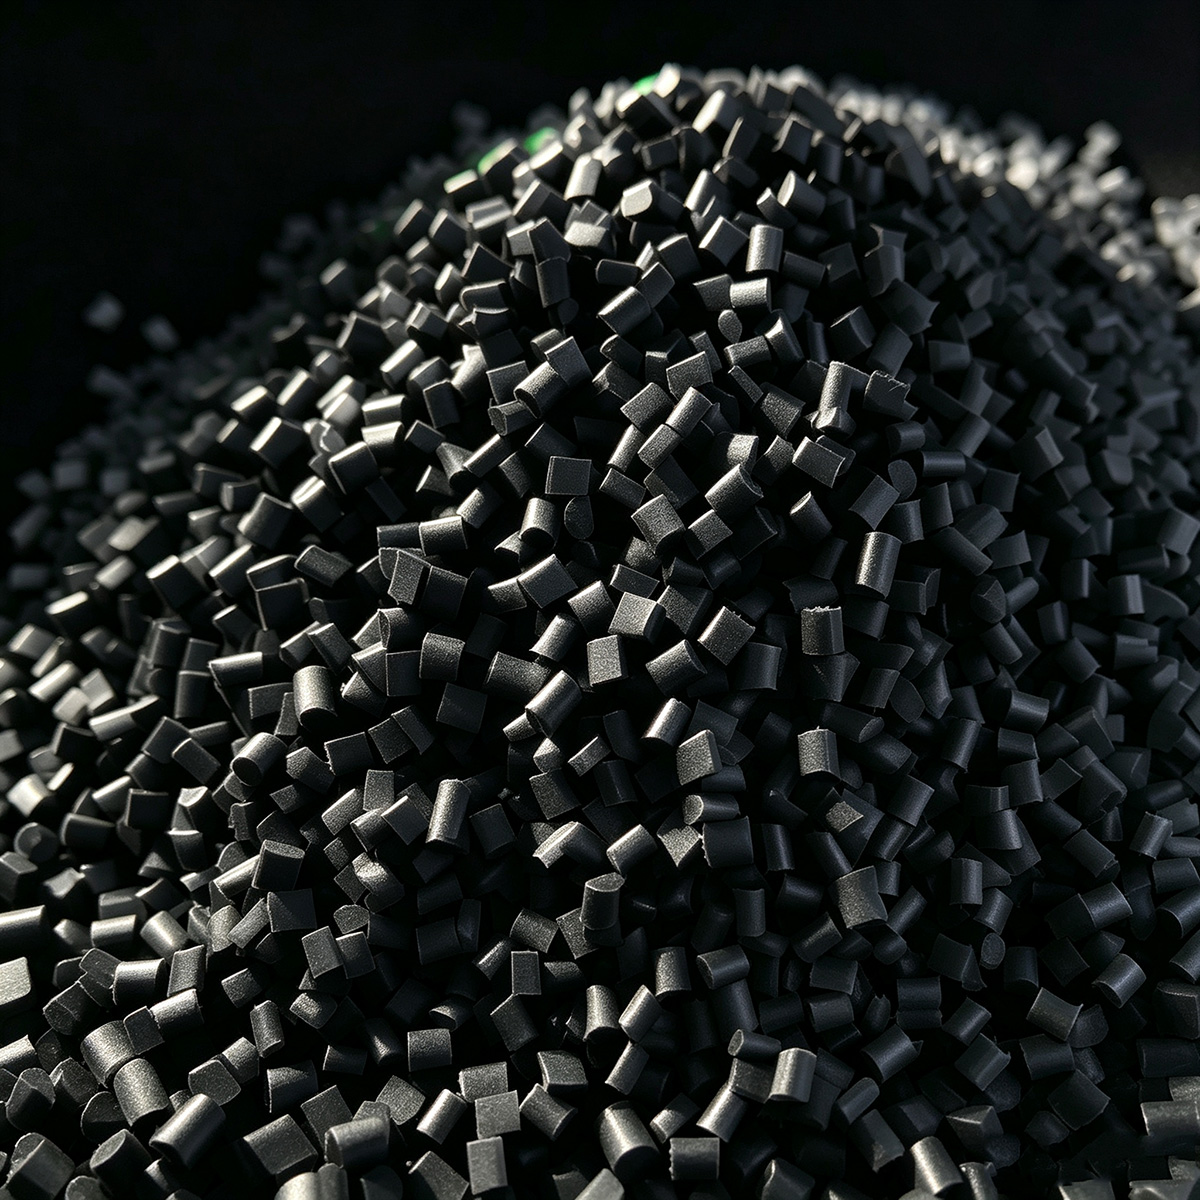
Модифицированный полипропилен PP · конструкционная марка на гомополимере
PP-GF30 · гранулы гомополимерного полипропилена, армированного 30% стекловолокном
Конструкционный компаунд самого низкого ценового уровня: гомополимерный полипропилен (PP-H), армированный 30% рубленого E-стекловолокна, с компатибилизатором PP-g-MA. Ключевое преимущество: плотность всего 1,13 g/cm³ = на 20% легче по массе изделия по сравнению с PA6 GF30 (1,35 g/cm³), в сочетании со сверхнизким 0,01% водопоглощением (практически нулевое размерное изменение при влажности, без полос слея). Доступна натуральная марка, одобренная для контакта с пищей FDA/EU. Идеально для рам бытовой техники, автомобильных аккумуляторных поддонов, оборудования для бассейнов и ящиков для контакта с пищей.
| Плотность (ISO 1183) | 1,13 g/cm³ ← на 20% легче, чем PA6 GF30 |
|---|---|
| Прочность на растяжение (ISO 527) | 98 MPa |
| Модуль упругости при изгибе (ISO 178) | 5 200 MPa |
| Ударная вязкость с надрезом Izod при 23°C | 11 kJ/m² |
| HDT при 1,82 MPa | 155 °C |
| MFR при 230°C / 2,16 kg | 35 г/10 мин |
| Водопоглощение (24 ч) | 0,01% ← в 100 раз лучше, чем у PA6 |
| Сертификации | FDA (натуральный), EU 10/2011 (натуральный), ISO 9001, ROHS 2.0, REACH |
Обращаем внимание: приведенные данные носят справочный характер. Окончательные данные зависят от фактического готового изделия!
Обзор продукта и ключевое эксплуатационное преимущество
Juhai PP-GF30 — это гомополимерный полипропилен (PP-H), армированный 30% рубленого E-стекловолокна с силановой аппретировкой конструкционный инженерный компаунд, произведенный на нашей со-вращающейся двухшнековой экструзионной линии в Нинбо. В рецептуре используется система компатибилизатора на PP-g-MA, привитом малеиновым ангидридом, для создания прочных ковалентных связей между неполярной матрицей PP и полярной силановой аппретировкой стекловолокна — это обеспечивает отличную межфазную адгезию и предотвращает выдергивание волокон под нагрузкой, что является типичным режимом разрушения у более дешевых некомпатибилизированных марок PP-GF.
PP-GF30 занимает уникальное место в нашем каталоге как армированный конструкционный пластик самого низкого ценового уровня среди всех трех семейств полимеров, с ценой от $1,20/kg EXW. Это возможно потому, что гомополимерный полипропилен — самый массовый товарный инженерный пластик в мире — наш базовый складской запас 45 000 кг готового склада (наибольший на нашем складе) отражает постоянный спрос на эту рабочую лошадку.
Ключевые эксплуатационные преимущества («разница PP-GF30»)
Крайне низкая плотность = экономия массы изделия на 20%: Плотность 1,13 g/cm³ означает, что литьевое изделие из PP-GF30 весит ровно на 20% меньше, чем такое же по 3D-геометрии изделие из PA6 GF30 при 1,35 g/cm³, и на 22% меньше, чем PA66 GF30 при 1,38 g/cm³. Это главное преимущество для весочувствительных применений: аккумуляторные поддоны EV (-22% массы модуля увеличивают запас хода BEV), рамы бытовой техники (экономия на доставке) и портативное уличное оборудование.
Сверхнизкое водопоглощение 0,01% = нулевое изменение при влажности: Неполярная полиолефиновая основа полипропилена не имеет гигроскопических функциональных групп. Равновесное водопоглощение за 24 ч по ISO 62 составляет 0,01% против 0,95–1,0% у PA6 GF30 (разница ≈ в 100 раз). Для корпусов насосов плавательных бассейнов, уличной мебели и рам ванной бытовой техники это устраняет размерное изменение, утечку через уплотнения, поверхностное вспучивание и косметическую деградацию после лет воздействия влажности.
Полный отказ от предварительной сушки = экономия энергии + времени: Стандартную марку PP-GF30 можно вскрыть и засыпать прямо из мешка в бункер литьевой машины без какого-либо осушительного сушила. Это экономит 4 часа энергии сушки на партию, исключает обслуживание сушила и (что наиболее важно) полностью устраняет брак по полосам слея, вызванный остаточной влагой при переработке PA6 — типичный процент брака 1-3% для линий PA6 падает почти до 0% для PP-GF30.
Наименьшая температура расплава = экономия энергозатрат 14-20%: Диапазон температуры литьевого расплава PP-GF30 составляет 200-240°C (мы рекомендуем уставку 220°C для большинства применений) против 250-275°C у PA6-GBA35 и 275-295°C у PA66. Понижение температуры цилиндра на 35°C дает примерно на 14-20% меньшее потребление электроэнергии нагревателями литьевой машины — значительная экономия на массовых производственных линиях, работающих 24/7.
Вариант натуральной марки для контакта с пищей FDA/EU: Наша стандартная натуральная (светло-бежевая) партия PP-GF30 производится на выделенной линии для контакта с пищей только с сырьем из списка FDA. Она соответствует FDA 21CFR 177.1520(E) и EU (EU) № 10/2011 по симулянтам A/B/C, включая возможность реторты 100°C — единственная марка с 30% GF в нашем каталоге с полной сертификацией для контакта с пищей на стандартном складе.
Отличная электрическая изоляция + высокий CTI: Удельное поверхностное сопротивление 1e16 Ω/sq, электрическая прочность 26 кВ/мм и CTI ≥ 600V PLC 0 делают PP-GF30 отличным выбором для корпусов электроустройств, оболочек низковольтных автоматических выключателей и носителей клеммных колодок, где требуется трекингостойкость.
Сертификации и соответствие
FDA 21CFR 177.1520(E)
Соответствие для контакта с пищей США — натуральная марка, изделия многократного использования до реторты 121°C.
EU (EU) № 10/2011
Регламент EU для пластика, контактирующего с пищей, соответствие симулянтам A/B/C, включая испытание ретортой 100°C по EN 1186.
ISO 9001:2015
Система менеджмента качества — сертифицированный производственный процесс с документированной прослеживаемостью партий до сырья.
ROHS 2.0 EU 2015/863
Ограничение опасных веществ — все 10 веществ ниже порога, включая фталаты DEHP/BBP/DBP/DIBP.
REACH SVHC
EU Регистрация, оценка, разрешение и ограничение химических веществ — пройден скрининг по списку SVHC из 233 веществ.
DoC с каждой отгрузкой
Подписанное заявление о соответствии + партийный CoC (сертификат соответствия) с данными механических испытаний предоставляются по каждому заказу.
Сравнение материалов: PP-GF30 против PA6 GF30 против PA66 GF30
Подробное попарное сравнение трех наших основных семейств с 30% стекловолокном. Используйте эту таблицу для выбора правильного соотношения цена-производительность для вашего применения. PP-GF30 — очевидный выбор, когда наименьшая стоимость изделия, минимальный вес, отсутствие сушки и размерная стабильность при влажности являются основными драйверами. Переходите на PA6, когда требуется теплостойкость > 150°C или стойкость к углеводородам; переходите на PA66 для требований длительной эксплуатации > 200°C.
| Свойство (у всех GF ~30%) | Juhai PP-GF30 (гомополимер PP) | Juhai PA6-GBA35 (эконом PA6) | Juhai PA66-BFE04 (премиум PA66) |
|---|---|---|---|
| Плотность (g/cm³) | 1,13 ← Наименьшая | 1,36 | 1,38 |
| Масса изделия относительно PP-GF30 (тот же объем изделия) | 100% (база) | +20% тяжелее | +22% тяжелее |
| Стоимость материала (низкая $/кг) | $1,20 ← Наименьшая | $1,65 (+38%) | $2,15 (+79%) |
| Стоимость материала на изделие относительно PP-GF30 | 100% (база) | +63% дороже | +97% дороже |
| Прочность на растяжение (MPa) | 98 | 138 (+41%) | 175 (+79%) |
| Модуль упругости при изгибе (MPa) | 5 200 | 6 900 (+33%) | 8 200 (+58%) |
| HDT при 1,82 MPa (°C) | 155 | 195 (+40°C) | 250 (+95°C) |
| Водопоглощение ISO 62, 24 ч (%) | 0,01 ← Лучшее (в 100 раз ниже) | 1,00 | 0,80 |
| Размерное изменение при 90% RH | Практически ноль ← Лучшее | Значительное | Умеренное |
| Требуется предварительная сушка | ОПЦИОНАЛЬНО ← Лучшее | Обязательно 4 ч/80°C | Обязательно 4 ч/80°C |
| Температура литьевого расплава (°C) | 200-240 ← Наименьшие энергозатраты | 250-275 | 275-295 |
| Потребление энергии нагревателями (относительное) | ~82% ← Наименьшее | 100% (база PA6) | ~108% |
| Марка для контакта с пищей FDA/EU | Да (натуральная, стандартный склад) | Да (спецзаказ PA6 GBC30) | Да (только под заказ) |
| Стойкость к хлору / соленой воде | Отличная ← Лучшая | Удовлетворительная | Удовлетворительная |
| Стойкость к углеводородам (маслу/смазке) | Умеренная | Отличная | Отличная |
| Готовый складской запас (кг) | 45 000 кг ← Наибольший | 25 000 кг | 18 000 кг |
Рекомендуемые применения
Бытовая техника
Рамы барабанов стиральных машин, опоры корзин посудомоечных машин, внутренние конструктивные кронштейны холодильников, корпуса вентиляторов сушилок, крепления вентиляторов кондиционеров.
EV и автомобилестроение
Неогнестойкие поддоны аккумуляторных модулей, внутренние конструктивные кронштейны, опоры подлокотников центральной консоли, корпуса HVAC, вставки рам сидений, поддоны для хранения под кузовом.
Оборудование бассейнов и спа
Корпуса насосов плавательных бассейнов, крышки и коллекторы фильтровальных баков, корпуса спа-джетов, корпуса хлораторов, вставки ступеней лестниц — нулевое вспучивание, 0,01% водопоглощение.
Мебель и улица
Конструктивные опоры подлокотников стульев, вставки рам уличной садовой мебели, оборудование для отдыха, конструктивные части детских площадок, вставки ручек садовых инструментов.
Промышленное и пищевое хранение
Усиленные промышленные складные контейнеры, коммерческие транспортные контейнеры для контакта с пищей, поддоны пекарных стеллажей, конструктивные усиления логистических ящиков, угловые протекторы поддонов.
Общее литье
Любое литьевое изделие, определяемое жесткостью, с пиком ниже 130°C, где требуются наименьшая стоимость изделия, размерная стабильность при влажности и малый вес.
Кейсы применений
Кейс 1: Рама барабана европейской фронтальной стиральной машины (OEM бытовой техники)
Премиальный европейский производитель стиральных машин ориентировался на регламент EU по энергетической маркировке 2025, который требует снижения энергопотребления техники на 10% при той же вместимости стирки. Их существовавшая внутренняя опорная рама барабана из 30%-го стеклонаполненного PA6 весила 862 грамма. После перехода на Juhai PP-GF30 с нашей бесплатной консультацией по усадке при литье перепроектированная рама — с идентичной 3D-геометрией и только компенсацией сталью на величину — весила ровно 672 грамма (-22,1%). Полученное снижение веса напрямую уменьшило потребность в мощности двигателя отжима стиральной машины на 17 Вт за цикл, чего хватило для перевода техники из энергокласса C в класс B без каких-либо других изменений конструкции.
Механическая валидация: исходная рама из PA6 имела требование к прочности на растяжение 128 MPa, но фактический нагружающий случай кронштейна барабана ограничен жесткостью (минимальный модуль упругости при изгибе 4 800 MPa для предотвращения биения барабана при отжиме 1400 об/мин). PP-GF30 с модулем упругости при изгибе 5 200 MPa прошел все ускоренные испытания на усталость (10 000 циклов отжима при максимальной нагрузке) без отказов и с остаточным прогибом менее 0,02 мм. Вариант натуральной марки FDA дополнительно был квалифицирован для модельного ряда стирально-сушильных машин, где требуется соответствие контакту с пищей для пользователей, сушащих кухонный текстиль.
Кейс 2: Корпус насоса плавательного бассейна во Флориде (US OEM бассейнов)
Производитель оборудования для бассейнов из Флориды с годовым доходом около $80 млн имел постоянную проблему гарантийных отказов в эксплуатации на своей линейке наземных насосов для бассейнов 1,5 HP. Существовавшие корпуса насосов из PA6 GF30 давали поверхностное вспучивание и размерный рост канавки уплотнительного кольца O-ring после 6-9 месяцев уличной установки во Флориде (высокая температура 90°F / 90% RH). Процент гарантийных рекламаций достиг пика в 4,2% от установленных единиц, при этом утечка через уплотнение вызывала отказ двигателя и перегорание насоса.
После 18 месяцев совместной разработки с Juhai производитель перевел 100% производства корпусов насосов на натуральную марку PP-GF30. Ключевые результаты после 2-летнего ускоренного полевого испытания 500 единиц: (1) Процент гарантийных рекламаций упал с 4,2% до 0,0% без каких-либо сообщений о размерном изменении или вспучивании. (2) Испытание на стойкость к хлору по ASTM D543 в растворе 15 ppm хлора при 40°C показало <1% потерю прочности на растяжение для PP-GF30 против >12% у PA6 GF30. (3) Время цикла литья улучшилось (с 62 с до 55 с на отливку) из-за более низкой температуры расплава, плюс устранение этапа 4-часовой предварительной сушки позволило начинать дополнительную смену каждое утро. (4) Стоимость материала на корпус снизилась 31% несмотря на то что более низкая плотность требует чуть большего объема заполнения.
Полные механические, тепловые и физические свойства
Все значения испытаны по стандартам ISO на 4-мм литьевых многоцелевых образцах ISO, выдержанных при 23°C / 50% RH в течение 16 часов. Специфические для PP методы: текучесть расплава (MFR) по ISO 1133, условие L при 230°C / 2,16 кг (PP использует MFR г/10 мин, PA6 использует MVR см³/10 мин — разные условия испытаний). Индивидуальный партийный сертификат соответствия (CoC) поставляется с каждой отгрузкой; документ о соответствии FDA/EU для контакта с пищей предоставляется по запросу для заказов натуральной марки.
Механические свойства
| Свойство | Стандарт испытания | Значение |
|---|---|---|
| Прочность на растяжение при текучести | ISO 527 | 98 MPa |
| Модуль упругости при растяжении | ISO 527 | 5 800 MPa |
| Относительное удлинение при разрыве | ISO 527 | 2,5 % |
| Прочность при изгибе | ISO 178 | 145 MPa |
| Модуль упругости при изгибе | ISO 178 | 5 200 MPa |
| Ударная вязкость Izod с надрезом (1А), 23°C | ISO 180 | 11 kJ/m² |
| Ударная вязкость Izod без надреза (1U), 23°C | ISO 180 | 42 kJ/m² |
| Ударная вязкость Charpy с надрезом (1eA), 23°C | ISO 179 | 9 kJ/m² |
| Твердость по Роквеллу (шкала R) | ISO 2039-2 | R 98 |
Тепловые свойства
| Свойство | Стандарт испытания | Значение |
|---|---|---|
| Температура тепловой деформации (при 1,82 MPa) | ISO 75/Af | 155 °C |
| Температура тепловой деформации (при 0,45 MPa) | ISO 75/Bf | 168 °C |
| Температура размягчения по Вика (A/50) | ISO 306 | 158 °C |
| Пик плавления (DSC, 10°C/мин) | ISO 11357-3 | 164 °C |
| Коэффициент линейного теплового расширения (по потоку) | ISO 11359-2 | 5,0 × 10⁻⁵ °C⁻¹ |
| Температура длительной эксплуатации (воздух, долгосрочно) | Внутренний метод | 100 °C |
| Кратковременная пиковая температура (≤ 10 мин) | Внутренний метод | 120 °C |
Физические, электрические и технологические свойства
| Свойство | Стандарт испытания | Значение |
|---|---|---|
| Плотность | ISO 1183-1, метод A | 1,13 g/cm³ |
| Текучесть расплава (MFR) при 230°C / 2,16 kg | ISO 1133, условие L | 35 г/10 мин |
| Усадка при литье — по потоку | ISO 294-4 (2-мм пластина) | 0,40 % |
| Усадка при литье — поперек потока | ISO 294-4 (2-мм пластина) | 1,10 % |
| Водопоглощение (24 ч, погружение при 23°C) | ISO 62, метод 1 | 0,01 % |
| Удельное поверхностное сопротивление | IEC 60093 | 1 × 10¹⁶ Ω/sq |
| Удельное объемное сопротивление | IEC 60093 | 1 × 10¹⁵ Ω·см |
| Электрическая прочность (кратковременная, 2 мм) | IEC 60243-1 | 26 кВ/мм |
| Относительный индекс трекингостойкости (CTI) | IEC 60112 | CTI ≥ 600 В / PLC 0 |
Обеспечение качества и стабильность партий
Каждые 45 000 кг готового склада PP-GF30 на нашем складе в Нинбо производятся по нашей сертифицированной по ISO 9001:2015 системе качества с документированной прослеживаемостью партий. Следующие проверки качества выполняются на каждой производственной стадии:
Входной контроль сырья
Базовая смола гомополимера PP: MFR испытан по ISO 1133 (цель 12 ± 1 г/10 мин базовая), зольность, проверка влажности. Сертификат анализа сверяется с COA Sinopec/Sabic/Borealis на каждом поддоне.
Ровинг E-стекловолокна: Целостность силановой аппретировки проверена по FTIR, диаметр волокна 10 ± 1 мкм под микроскопом, содержание аппретировки LOI 0,55 ± 0,10%. Партия прослеживается до даты производства Owens Corning / Jushi.
Компатибилизатор PP-g-MA: Степень прививки малеинового ангидрида титрована до 0,8 ± 0,1% содержания MA; критично для межфазной адгезии GF-матрицы.
Пакет добавок: Первичный антиоксидант AO-1010 + вторичная смесь AO-168; УФ-стабилизатор опционально; марки для контакта с пищей используют только добавки из списка FDA по 21CFR 177.1520(c).
Inline-контроль при экструзии и грануляции
Со-вращающаяся двухшнековая экструзионная линия производительностью 380 кг/час; зона вакуумной вентиляции для удаления остаточных летучих веществ.
Каждые 30 минут: Точечная проверка MFR на выходе экструдера, цифровая проверка размера гранул по изображению, экспресс-проверка содержания GF по потере при прокаливании (LOI).
На производственную партию 25 MT: Полная панель механических испытаний (растяжение, изгиб, Izod, HDT) на литьевых испытательных стержнях ISO 527 из первых/средних/последних производственных проб. Результат: типичный CpK > 1,40 по прочности и модулю.
Натуральные пищевые партии: Дополнительный протокол продувки + промывки на выделенном шнеке/цилиндре для контакта с пищей, проба для миграционных испытаний сохраняется 36 месяцев по требованию к хранению записей EU 10/2011.
Финальный контроль качества перед отгрузкой
Каждый поддон визуально проверяется на целостность упаковки, правильную этикетку, трафарет с номером партии, бирку FDA (натуральная марка).
Финальная подтверждающая проба MFR + содержания GF LOI сохраняется в нашей комнате проб качества минимум 24 месяца после даты отгрузки.
CoC (сертификат соответствия) + письма о соответствии подписываются директором по качеству перед передачей в логистику.
Рекомендации по переработке и обращению (КРИТИЧНЫЕ особенности PP)
PP-GF30 ведет себя принципиально иначе, чем PA6 (полиамид) при переработке. Наибольшее отличие — гигроскопичность: поскольку PP является неполярным полиолефином, он не впитывает воду из воздуха, поэтому стандартный этап осушительной сушки PA6 4 ч/80°C полностью не нужен. Ниже — наше рекомендуемое окно параметров литья, оптимизированное под уставку цилиндра 220°C — более низкая температура расплава по сравнению с PA6 экономит значительную энергию нагревателей, а отсутствие сушки устраняет главный источник брака.
Параметры литья под давлением
| Технологический параметр | Рекомендуемый диапазон | Примечания (отличия PP от PA6) |
|---|---|---|
| Предварительная сушка — стандартная черная марка | ОПЦИОНАЛЬНО — сушка не требуется | Засыпайте прямо из мешка. Полностью пропустите этап PA6-стиля 4 ч/80°C. |
| Предварительная сушка — натуральная пищевая марка | Опционально 70 °C × 2 часа | Только если мешок открыт >6 месяцев на складе с >80% RH; не обязательно. |
| Температура цилиндра — задняя / средняя-1 / средняя-2 / передняя | 195 °C / 210 °C / 220 °C / 225 °C | На 30-50°C ниже, чем у PA6 → экономия 14-20% электроэнергии нагревателей. |
| Температура сопла | 215 - 230 °C | Чуть выше задней зоны для предотвращения холодных сгустков. |
| Температура пресс-формы | 30 - 70 °C (рекомендуется 50 °C) | Ниже, чем у PA6 60-90°C; более высокая температура пресс-формы (60-70°C) снижает усадку и улучшает поверхность, но удлиняет цикл. |
| Давление впрыска | 70 - 110 MPa | Чуть ниже, чем у PA6, из-за более низкой вязкости расплава при 220°C. |
| Давление выдержки | 50 - 70% от давления впрыска | Важно для высокоусадочного PP — достаточная выдержка уплотняет поперечную усадку. |
| Контргодавление шнека | 3 - 8 бар | Ниже, чем у PA6 5-10 бар; чрезмерное контргодавление вызывает разрушение GF в PP. |
| Скорость шнека (об/мин) | 60 - 120 об/мин | Умеренная скорость; избегайте высокого сдвига, который вызывает разрыв цепей PP и дрейф MFR. |
| ⚠ Максимальное время пребывания в цилиндре | НЕ превышайте 8 минут выше 260 °C | PP подвергается термическому окислению + желтому изменению цвета, если застаивается >8 мин при >260°C. Используйте марку, стабилизированную антиоксидантом, для высокотемпературных режимов. |
Устранение распространенных проблем литья PP-GF30
Проблема: перламутровые / мерцающие полосы на поверхности (не полосы слея). Причина: матрица PP кристаллизуется слишком быстро у поверхности пресс-формы, пока еще находится под сдвиговым потоком (артефакт ориентации GF). Решение: повысьте температуру пресс-формы с 40°C до 60°C; снизьте скорость впрыска на 20%; повысьте температуру сопла на 5°C.
Проблема: коробление / кручение изделия выше, чем предсказал FEA. Причина: анизотропная усадка 0,40% / 1,10%, усиленная неоптимальным расположением литника. Решение: убедитесь, что давление выдержки поддерживается до застывания литника (обычно 8-12 секунд при 2-мм стенке); повысьте давление выдержки с 50% до 65%; рассмотрите добавление ребер параллельно поперечному направлению потока.
Проблема: пожелтение натуральной марки при длинных производственных циклах. Причина: термическое окисление PP в передней части цилиндра. Решение: проверьте, что время пребывания < 8 минут при 225°C; снизьте температуру передней части цилиндра на 10°C; подтвердите, что содержание антиоксидантной маточной смеси правильно составляет 0,3% (наша стандартная марка уже содержит это).
Проблема: раковины у толстых пересечений ребер. Причина: толстые сечения PP имеют значительную объемную усадку (кристаллизацию). Решение: увеличьте время выдержки на 30%; поднимите давление выдержки с 60% до 75%; проверьте, что диаметр литника достаточно велик для задержки застывания; рассмотрите локальную вставку охлаждения пресс-формы на пересечении ребер.
Хранение, срок годности и обращение
Храните в оригинальных запечатанных 25-кг крафт/PE мешках при температуре ниже 35°C и относительной влажности ниже 70%. Натуральная пищевая марка: храните вдали от прямых солнечных лучей, чтобы избежать УФ-пожелтения.
Держитесь подальше от открытого огня, сварочных искр и источников тепла выше 150°C. PP плавится и течет при 164°C — не пожароопасен, но избегайте загрязнения горячим металлическим шлаком.
Срок годности при надлежащих условиях: 24 месяца с даты производства, указанной на этикетке мешка. Пакет антиоксидантов сохраняет >80% активности на 24 месяца.
После вскрытия мешка: используйте содержимое в течение 8 недель. Повторная запайка осушителем не требуется (в отличие от PA6, которому нужен осушитель для предотвращения впитывания влаги).
Предупреждение о перекрестном загрязнении: избегайте смешивания гранул PP-GF30 с гранулами PA6/PA66 на одной литьевой линии — даже 5% загрязнения PA6 вызывает расслоение и перламутровые дефекты поверхности в изделиях из PP из-за несовместимости полимеров.
Отзывы заказчиков и эксплуатационные характеристики
Мы перешли с PA6 GF30 на Juhai PP-GF30 для рамы внутреннего барабана нашей стиральной машины. Разница плотности 1,13 против 1,35 дала ровно -22% массы изделия для обновления энергетической маркировки EU. Механический FEA прошел все нагружающие случаи, поскольку наша рама определяется жесткостью. Натуральная марка FDA также прошла наш аудит контакта с пищей стирально-сушильной машины. Самое удивительное: мы убрали осушительное сушило с этой производственной линии и увидели, как процент брака упал с 2,1% до 0,15% — больше нет полос слея от влаги.
Наши корпуса насосов плавательных бассейнов из PA6 GF30 имели постоянные эксплуатационные отказы: водяное вспучивание и утечка через уплотнение после 6-9 месяцев уличной установки во Флориде — 1%-е водопоглощение вызывало размерный рост. Мы перевели 100% нашей линии насосов на натуральную марку Juhai PP-GF30 после 500-единичного 2-летнего полевого испытания, которое дало НОЛЬ вспучивания, НОЛЬ размерного изменения и НОЛЬ отказов уплотнений. Стойкость к хлору также отличная. Цикл литья на 12% быстрее из-за более низкой температуры расплава. Это было наше лучшее материальное решение за 5 лет.
Упаковка, отгрузка и MOQ
| Стандартная упаковка | 25-кг термосварной крафт/PE композитный экспортный мешок с внутренним алюминиевым барьерным слоем. Натуральная марка для контакта с пищей: этикетки мешков с прослеживаемостью партии и кодом партии FDA. |
|---|---|
| Конфигурация поддона | 40 мешков на стандартный фумигированный экспортный деревянный поддон = 1 000 кг (1 MT) на поддон; обтянут стретчем с 4 картонными угловыми протекторами + верхним листом. |
| MOQ (минимальный объем заказа) | 1 000 кг (1 полный поддон / 40 мешков). Меньшие пробные партии 100-500 кг доступны со склада без надбавки за MOQ для первого оценочного заказа. |
| Срок поставки со склада (стандартный черный / натуральный) | 2-4 рабочих дня после получения платежа (EXW Нинбо) — PP-GF30 — наша самая складская базовая марка с 45 000 кг готового запаса. |
| MOQ и срок для индивидуального цвета | Индивидуальный цвет RAL / Pantone: MOQ 3 000 кг (3 поддона). Срок 5 рабочих дней после утверждения цветной маточной смеси. |
| Индивидуальная рецептура (ударный модификатор, тальковая смесь, специальная добавка) | MOQ 5 000 кг. Срок 7-10 рабочих дней после согласования рецептуры. См. нашу программу Custom FTF02-OEM. |
| Загрузка 20 ft FCL (паллетированная) | ~ 22 000 кг (22 поддона по 1 MT каждый) — более низкая насыпная плотность PP 1,13 g/cm³ означает, что 20-футовый контейнер фактически везет БОЛЬШЕ кг, чем PA6, потому что вы достигаете весового лимита раньше объемного. |
| Загрузка 40 ft HC FCL (паллетированная) | ~ 29 000 кг (29 поддонов по 1 MT каждый) |
| Предоставляемая документация (стандартная) | Коммерческий инвойс, упаковочный лист, коносамент / AWB, сертификат происхождения (Form F для преференциального тарифа, где применимо), CoC (партийный протокол механических испытаний), письмо о соответствии ROHS 2.0 / REACH. |
| Дополнительная документация доступна | MSDS (по запросу), FDA 21CFR 177.1520(E) DoC (только натуральная марка), декларация о соответствии EU (EU) № 10/2011 (только натуральная марка), декларация о соответствии с каждой отгрузкой, сторонний протокол испытаний SGS / BV (MOQ 3MT + стоимость испытаний). |
Запросите индивидуальное КП, образец или технический паспорт
Заполните форму ниже для PP-GF30 или любой другой модифицированной марки PP / PA6 / PA66. Наш инженер по техническим продажам свяжется с вами в течение 24 часов с полным техническим паспортом (PDF), ценами EXW / FOB / CIF, сроком отгрузки и логистикой образцов. Бесплатные 2-кг образцы доступны для реальной оценки литья (фрахт за счет получателя для международных отгрузок — обычно $60-90 через DHL / FedEx). Узнайте о нашем пакете квалификации натуральной марки для контакта с пищей FDA/EU.
Форма запроса — PP-GF30 30% GF гомополимерный полипропилен
Часто задаваемые вопросы (FAQ)
PP-GF30 — семейство самого низкого ценового уровня во всем нашем каталоге. Попарное сравнение с PA6-GBA35: (1) Плотность: PP-GF30 = 1,13 g/cm³ против PA6-GBA35 = 1,36 g/cm³ → PP на 20% легче при том же объеме изделия, и в сочетании с на 28% меньшей стоимостью за кг экономия стоимости материала на изделие составляет примерно -42%. (2) Теплостойкость: PP-GF30 HDT 1,82MPa = 155°C против PA6-GBA35 = 195°C → PP на 40°C ниже. (3) Переработка: PP не нужна предварительная сушка, температура расплава 220°C против 260°C. Выбирайте PP-GF30, когда: изделия, определяемые жесткостью (не ограниченные растяжением), пик применения ниже 130°C, воздействие влажности (бассейн/улица/ванная), весочувствительные (аккумуляторные поддоны), нужен контакт с пищей FDA, нужно литье с наименьшими энергозатратами. Выбирайте PA6-GBA35, когда: нужна более высокая прочность/удар, длительная температура >140°C, требуется стойкость к углеводородам/маслу, или специфический электрический рейтинг UL для PA6.
Да — для стандартного черного или натурального PP-GF30 в оригинальной запечатанной упаковке, предварительная сушка полностью опциональна и пропускается ~85% наших массовых заказчиков. Фундаментальная причина в химии полимера: полипропилен — это неполярный кристаллический полиолефин с химической структурой [–CH₂–CH(CH₃)–]ₙ. В цепи PP нет полярных амидных групп (–NHCO–), нет гидроксильных групп (–OH) и нет других гигроскопических функциональных групп. Без диполь-дипольных центров притяжения для молекул H₂O PP просто не может впитывать воду из окружающего воздуха. Наше испытанное по ISO 62 равновесное водопоглощение за 24 ч составляет 0,01% (практически ноль — только силановая аппретировка стекловолокна захватывает следы влаги, а не смола PP). Сравните с полярной основой PA6 (полиамид), которая имеет амидные центры водородной связи и впитывает 1,0% влаги за 24 часа. Единственное исключение: если ваш мешок натуральной марки для контакта с пищей хранился ОТКРЫТЫМ >6 месяцев на тропическом складе с >80% RH, вы можете опционально прокалить при 70°C × 2 ч — но это никогда не обязательно. Пропуск сушки экономит 4+ часа на наладке партии, исключает электроэнергию сушила и снижает процент брака по полосам слея почти до нуля.
Да — натуральная (светло-бежевая) марка PP-GF30 производится на нашей выделенной линии для контакта с пищей только с сырьем из списка FDA. (1) FDA США: полностью соответствует 21 CFR 177.1520(E) для изделий многократного контакта с пищей из полипропиленовых смол, включая 30%-й наполнитель E-стекловолокном, который перечислен как одобренная непрямая пищевая добавка по 21 CFR 177.1520(c), пункт (c)(1)(ii) (волокнистое стекло). Максимальная температура применения по категории FDA составляет 121°C (реторта / горячий розлив). (2) Европейский союз: соответствует (EU) № 10/2011 (Пластиковые материалы и изделия, предназначенные для контакта с пищевыми продуктами) с полным соответствием по симулянтам A (водные pH > 4,5), B (водные pH < 4,5, включая 3% уксусную кислоту) и C (спиртные до 20% этанола). Миграционные испытания по EN 1186 проходят условие реторты 100°C × 2 ч для симулянта C и 121°C × 30 мин для симулянтов A/B. (3) Декларация о соответствии (DoC) выдается с каждой отгрузкой, подписанная нашим директором по качеству. Важно: черная марка и марки индивидуального цвета НЕ сертифицированы для контакта с пищей, если специально не заказаны с пищевой маточной смесью (MOQ 3T) + отдельной квалификацией FDA/EU.
Да, армированный стекловолокном гомополимер PP имеет более высокую анизотропную усадку, чем эквивалентный GF PA6, потому что кристаллическая матрица PP сильнее усаживается при отверждении. Неармированный чистый PP имеет общую усадку ~1,6% против ~1,2% у неармированного PA6, поэтому 30%-е содержание GF снижает PP до 0,40%/1,10% (по потоку/поперек). Лучшая практика компенсации инструмента из наших 12 лет консультаций по проектированию форм для PP-GF: (1) Общее среднее увеличение стали = +0,20% до +0,30% по номинальному размеру — это соответствует типичной чистой усадке, усредненной по сложному изделию. (2) Направленная компенсация: для длинных ребристых или плоских панелей применяйте +0,45% по направлению потока и +1,15% в поперечном направлении (слегка превысьте испытанные данные для учета расположения литника и эффектов сварного шва). (3) Чувствительность к температуре пресс-формы: усадка падает на ~10%, если вы равномерно поднимаете температуру пресс-формы с 30°C до 70°C (более медленная кристаллизация = ниже остаточное напряжение). (4) Толстые сечения >3мм: поперечная усадка может вырасти еще на 0,15%, поэтому используйте +1,25% поперечную компенсацию для стенок толще 3 мм. Пришлите нам STEP-файл вашего изделия и расположение литника для бесплатного подробного отчета по компенсации усадки до резки стали.