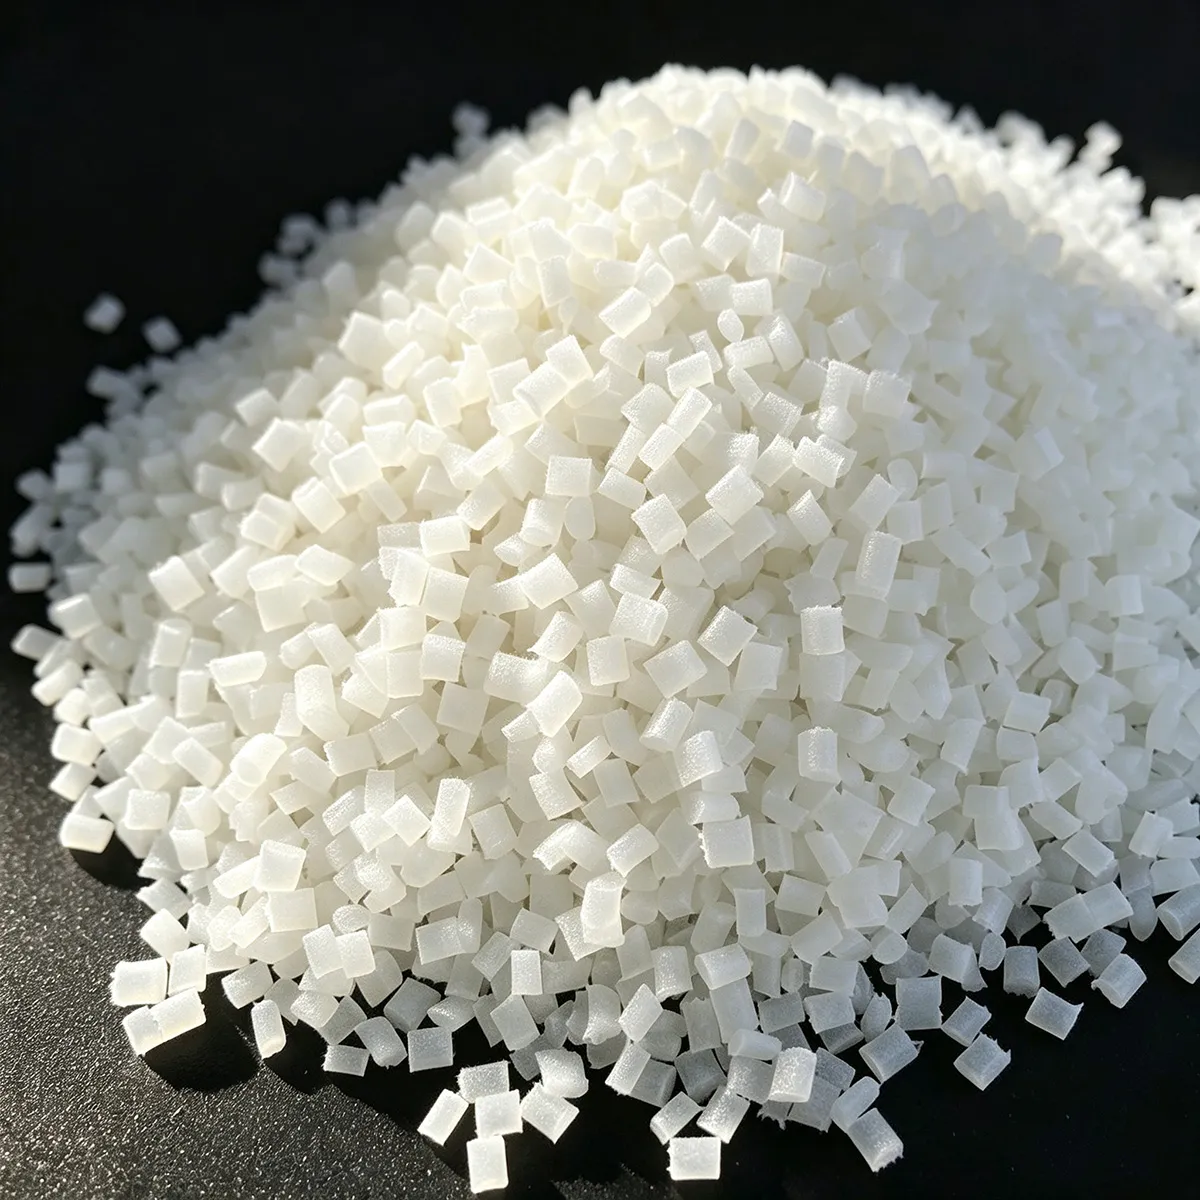
Модифицированный нейлон PA66 · Премиальный класс
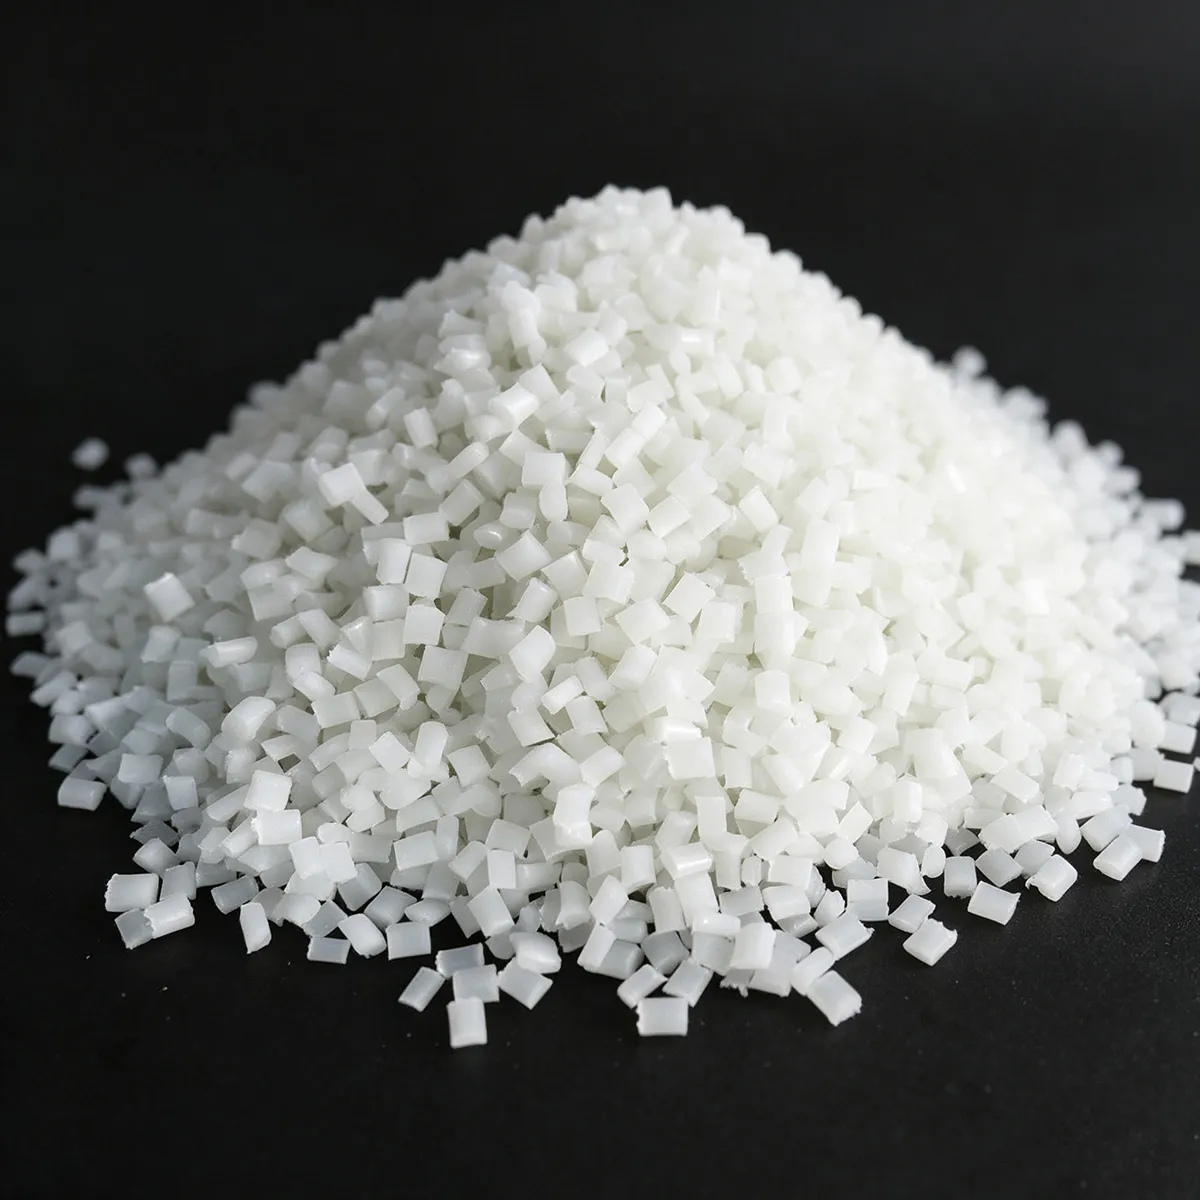
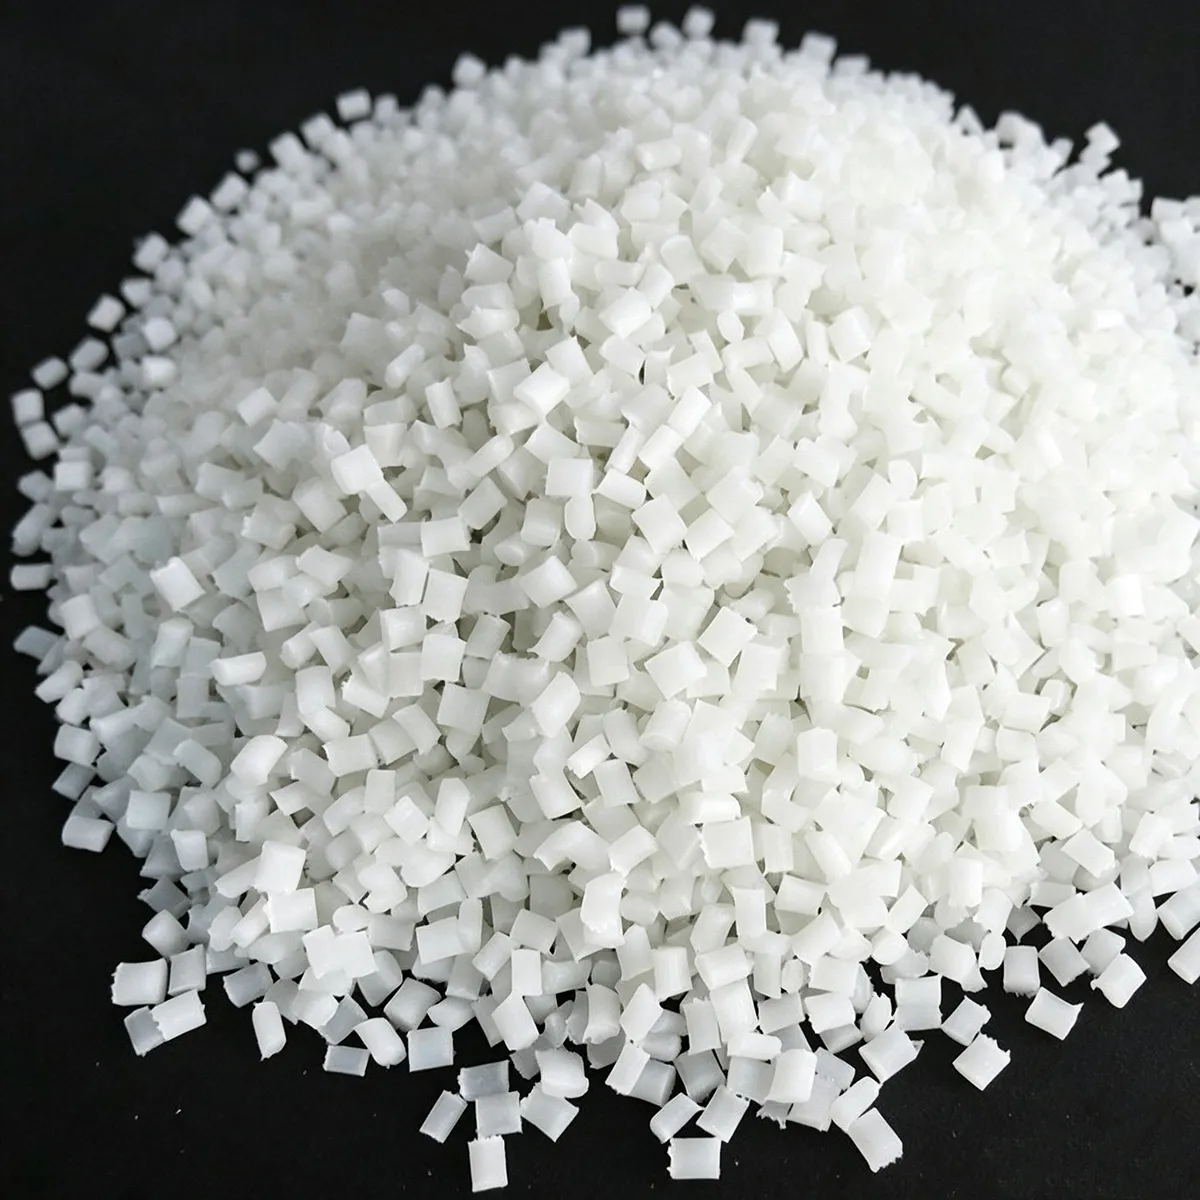
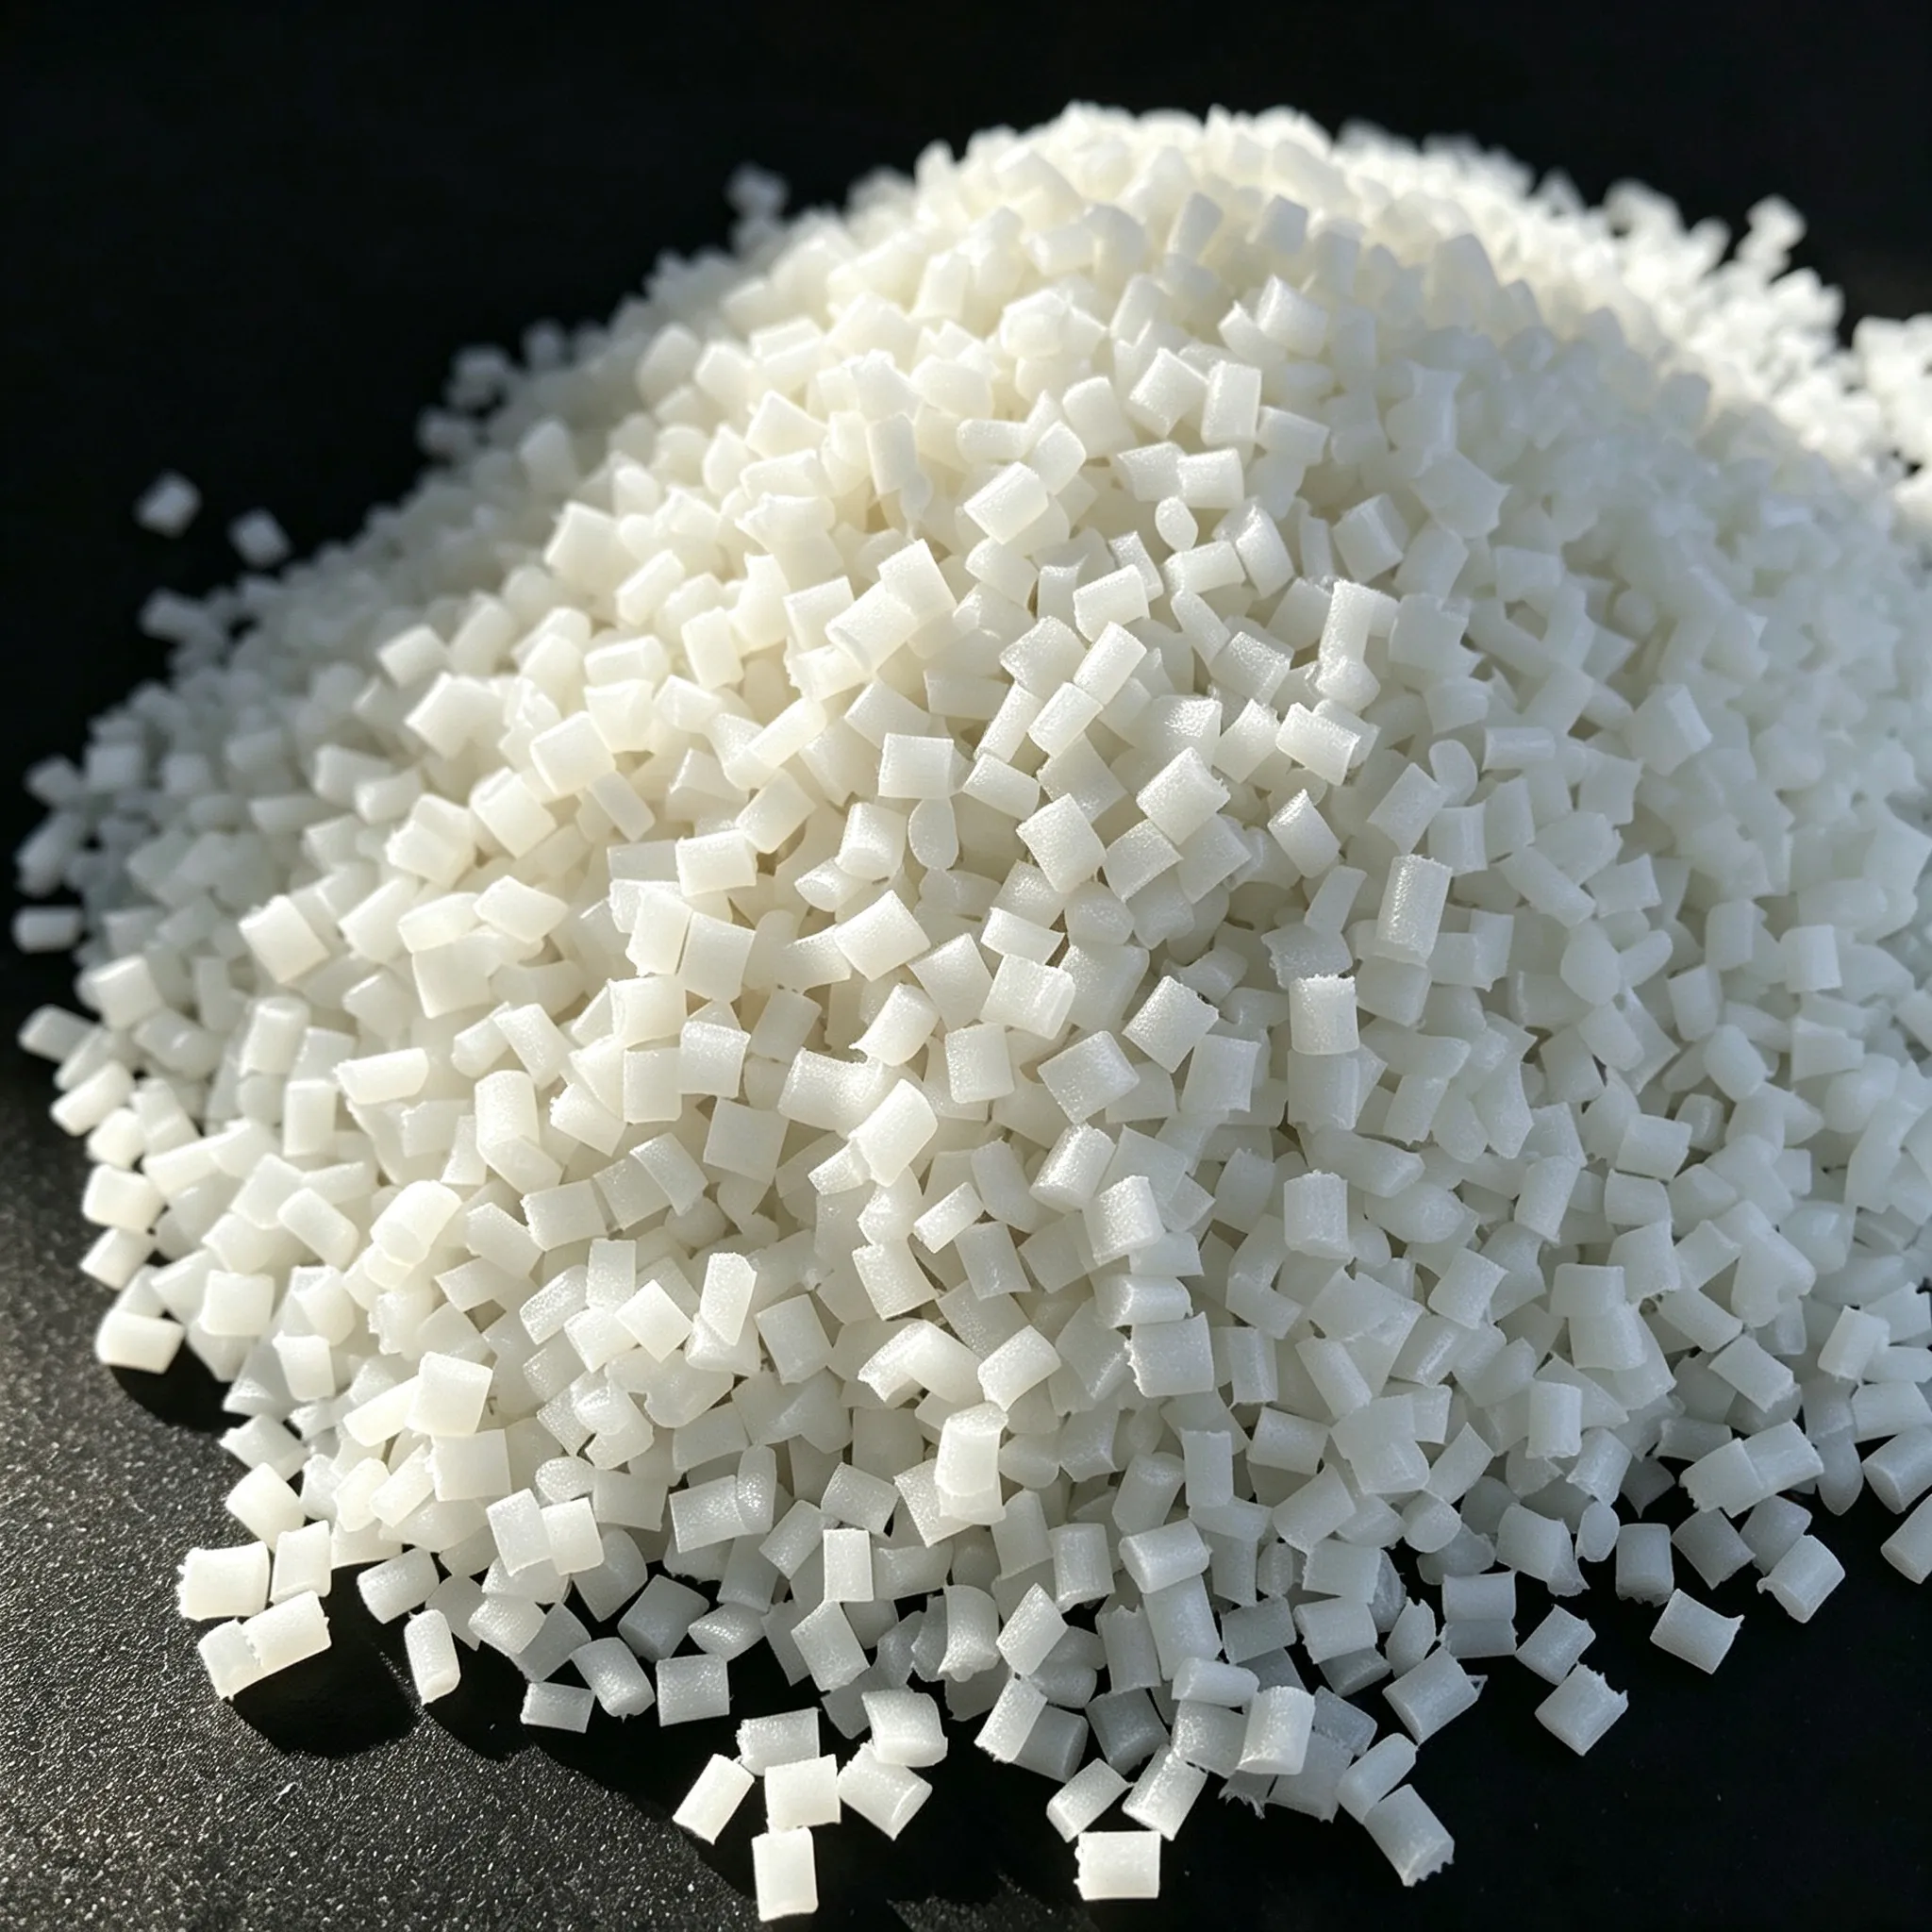
PA66 BFE04 · Премиальные гранулы PA66, армированные 30% стекловолокном
Премиальный PA66 с 30% стекловолокном — прямой аналог Zytel 70G30HSLR. 190 MPa предел прочности при растяжении, HDT 250°C, водопоглощение всего 0,6% — на 40% меньше дрейф размеров по сравнению с аналогами PA6. Автомобильная производственная линия IATF 16949.
| Предел прочности при растяжении (ISO 527) | 190 MPa |
|---|---|
| Модуль упругости при изгибе (ISO 178) | 8 100 MPa |
| Ударная вязкость по Izod с надрезом при 23°C | 18 kJ/m² |
| HDT при 1,82 MPa | 250 °C |
| Плотность | 1,38 g/cm³ |
| MVR при 280°C / 5 кгс | 28 см³/10 мин |
| Водопоглощение (24 ч) | 0,60% |
| Сертификации | IATF 16949, ISO 9001, ROHS 2.0, REACH |
Обзор продукта и ключевые преимущества
PA66 BFE04 — наш флагманский композиционный материал на основе PA66 (нейлон 66), произведённый на выделенной автомобильной линии, сертифицированной по IATF 16949, с использованием премиальной базовой смолы PA66, армированной 30% рубленым E-стекловолокном с силановой аппретировкой, компаундированным на высокомоментном двухшнековом экструдере с со-вращающимися шнеками. По прямому сопоставлению с DuPont Zytel 70G30HSLR PA66 BFE04 обеспечивает лидирующие в классе предел прочности при растяжении (190 MPa), температуру тепловой деформации (250°C при 1,82 MPa) и исключительно низкое равновесное водопоглощение (0,60%). Наша запатентованная технология силановой аппретировки и контроля длины волокна обеспечивает отличную межфазную адгезию смолы и волокна со значением CpK > 1,5 по данным растяжения и ударной вязкости по всем производственным партиям — наивысшая стабильность на рынке PA66 в диапазоне от стандартного до премиального класса.
Ключевые преимущества
Высокотемпературный HDT 250°C при непрерывной эксплуатации 140°C: Отраслевой рекорд HDT 250°C при 1,82 MPa и номинальный температурный рейтинг непрерывного применения UL 746B 140°C (долгосрочно) / 170°C (краткосрочно) — идеально для подкапотных автомобильных компонентов, подверженных пиковым температурам охлаждающей жидкости и профилям пайки SMT.
Низкое водопоглощение (0,6%) для стабильности размеров: PA66 BFE04 поглощает лишь 0,60% воды при насыщении (ISO 62, 24 ч при 23°C) — на 40% меньше, чем сопоставимые марки PA6 GF30/35. Это напрямую означает снижение постформовочного дрейфа размеров и стабильные механические характеристики во влажных условиях эксплуатации.
Премиальная дисперсия GF — CpK > 1,5 по всем партиям: Наш оптимизированный профиль двухшнековой экструзии с контролируемым сдвигом и щадящей подачей волокна обеспечивает сохранение длины стекловолокна и качества смачивания, подтверждённые значениями CpK выше 1,5 по данным растяжения, изгиба и ударной вязкости по Izod — проверено на более чем 50 последовательных производственных партиях.
CTI 600V трекингостойкость для высоковольтных электрических разъёмов: PA66 BFE04 достигает Уровня эффективности 1 по CTI (≥ 600 В) согласно IEC 60112 — что позволяет использовать его в корпусах высоковольтных разъёмов EV, изоляторах шинопроводов и рамах промышленных автоматических выключателей, где трекингостойкость является критическим требованием безопасности.
Производство по IATF 16949 + полная прослеживаемость по партиям: Произведено на нашей выделенной автомобильной линии, сертифицированной по IATF 16949:2016. Каждый 25 кг мешок имеет уникальный номер партии с полной сквозной прослеживаемостью до базовой смолы, партии стекловолокна и параметров компаундирования в линии. Документация PPAP Уровня 3 предоставляется по запросу.
Рекомендуемые области применения
Автомобилестроение, подкапотное пространство
Корпуса термостатов, крыльчатки водяных насосов, кронштейны впускных коллекторов, корпуса клапанов EGR, компоненты приводов турбокомпрессоров.
EV, высоковольтные компоненты
Корпуса высоковольтных разъёмов 400В/800В, изоляторы овермолдинга шинопроводов, структурные кронштейны батарейных модулей, корпуса зарядных устройств OBC.
Промышленные шестерни и подшипники
Высоконагруженные трансмиссионные шестерни, сепараторы подшипников, насосные шестерни, червячные колёса, седла клапанов, изнашиваемые планки и линейные направляющие.
Электрические корпуса
Основания реле, рамы автоматических выключателей, корпуса MCB/MCCB, корпуса контакторов, катушки для высокотемпературных соленоидов.
Трансмиссии электроинструмента
Редукторные корпуса аккумуляторных дрелей, опоры бойков ударных гайковёртов, корпуса двигателей угловых шлифмашин, крышки картеров садового инструмента.
Бытовая техника, высокотемпературные узлы
Рамы петель дверц духовок, держатели подошв паровых утюгов, коллекторы нагревательных элементов посудомоечных машин, торцевые щиты двигателей сушилок, структурные детали тостеров.
Полные механические и физические свойства
Все значения испытаны по стандартам ISO на 4 мм образцах для универсальных испытаний ISO, отформованных литьём под давлением, с кондиционированием при 23°C / 50% RH в течение 16 часов (состояние как после формования, если не указано иное). Отдельный сертификат соответствия (CoC) на партию и запись управления процессом IATF 16949 поставляются с каждой отгрузкой.
Механические свойства
| Свойство | Стандарт испытания | Значение |
|---|---|---|
| Предел прочности при растяжении | ISO 527 | 190 MPa |
| Модуль упругости при растяжении | ISO 527 | 9 200 MPa |
| Относительное удлинение при разрыве | ISO 527 | 3,0 % |
| Прочность при изгибе | ISO 178 | 280 MPa |
| Модуль упругости при изгибе | ISO 178 | 8 100 MPa |
| Ударная вязкость по Izod с надрезом (1А), 23°C | ISO 180 | 18 kJ/m² |
| Ударная вязкость по Izod без надреза (1U), 23°C | ISO 180 | 85 kJ/m² |
| Ударная вязкость по Шарпи с надрезом (1eA), 23°C | ISO 179 | 15 kJ/m² |
| Твёрдость по Роквеллу (шкала R) | ISO 2039-2 | R 118 |
Тепловые свойства
| Свойство | Стандарт испытания | Значение |
|---|---|---|
| Температура тепловой деформации (при 1,82 MPa) | ISO 75/Af | 250 °C |
| Температура тепловой деформации (при 0,45 MPa) | ISO 75/Bf | 265 °C |
| Температура размягчения по Вика (B/50) | ISO 306 | 252 °C |
| Пик плавления (DSC) | ISO 11357 | 260 °C |
| Коэффициент линейного теплового расширения | ISO 11359-2 | 2,8 × 10⁻⁵ °C⁻¹ (направление течения) |
| Температура непрерывного применения (UL 746B) | UL 746B | 140 °C (долгосрочно) / 170 °C (краткосрочно) |
Физические, электрические свойства и переработка
| Свойство | Стандарт испытания | Значение |
|---|---|---|
| Плотность | ISO 1183 | 1,38 g/cm³ |
| Показатель текучести расплава (MVR) при 280°C / 5,0 кгс | ISO 1133 | 28 см³/10 мин |
| Усадка при формовании — направление течения | ISO 294-4 | 0,30 % |
| Усадка при формовании — поперечное направление | ISO 294-4 | 0,85 % |
| Водопоглощение (24 ч, погружение при 23°C) | ISO 62 | 0,60 % |
| Поверхностное удельное сопротивление | IEC 60093 | 1 × 10¹⁵ Ом/кв |
| Удельное объёмное сопротивление | IEC 60093 | 1 × 10¹⁴ Ом·см |
| Электрическая прочность (кратковременная, 2 мм) | IEC 60243-1 | 22 кВ/мм |
| Индекс сравнительного трекингостойкости (CTI) | IEC 60112 | CTI 1 (≥ 600 В) |
Рекомендации по переработке и обращению
Параметры литья под давлением
| Параметр процесса | Рекомендуемый диапазон | Примечания |
|---|---|---|
| Предварительная сушка | 90 °C × 4 ч; до влажности < 0,06% | КРИТИЧЕСКИ: PA66 выше, чем PA6 — обязательно применение осушителя с точкой росы -40°C. Не применяйте 80°C. |
| Температура цилиндра — задняя / средняя1 / средняя2 / передняя / адаптер | 250 °C / 265 °C / 280 °C / 290 °C / 288 °C | Крутой температурный профиль способствует кристалличности PA66; избегайте избыточной температуры задней зоны во избежание деградации полимера. |
| Температура сопла | 285 - 295 °C | Выдерживайте в пределах ±5°C от передней зоны; применяйте сопло с закрытым наконечником для предотвращения подтекания впрыска. |
| Температура пресс-формы | 70 - 100 °C | Оптимально 85-95°C для лучшего качества поверхности, кристалличности и качества пропитки GF. |
| Давление впрыска | 90 - 140 MPa | Зависит от толщины стенки и длины литника; для тонкостенных EV-разъёмов может потребоваться верхний диапазон. |
| Удерживающее давление | 65 - 85% от давления впрыска | Время выдержки: 12-30 с в зависимости от толщины стенки; дольше для толстых сечений во избежание раковин. |
| Контрдавление шнека | 6 - 12 бар | Повышенное контрдавление улучшает смачивание GF и дисперсию красителя; контролируйте температуру расплава на предмет сдвигового перегрева. |
| Скорость шнека (RPM) | 70 - 130 об/мин | Умеренная скорость минимизирует разрушение волокна при обеспечении гомогенного расплава. Снижайте, если температура расплава превышает 298°C. |
Хранение и срок годности
Храните в оригинальных герметичных мешках при температуре ниже 35°C и относительной влажности ниже 70%. PA66 более гигроскопичен, чем PA6 — отдавайте приоритет зонам хранения с низкой влажностью.
Держите вдали от прямых солнечных лучей, источников тепла и открытого огня.
Срок хранения при надлежащих условиях: 24 месяца с даты производства, указанной на этикетке мешка.
После вскрытия используйте содержимое в течение 2 недель или немедленно закройте с осушителем и высушите повторно перед переработкой.
Упаковка, транспортировка и MOQ
| Стандартная упаковка | 25 кг термосвариваемый крафт/ПЭ композитный мешок с внутренним алюминиевым влагобарьером; этикетка партии IATF на каждом мешке |
|---|---|
| Конфигурация паллет | 40 мешков на стандартный экспортный паллет = 1 000 кг (1 MT) на паллет; в стретч-плёнке с угловыми протекторами и этикеткой паллета |
| MOQ (минимальный заказ) | 1 000 кг (1 полный паллет / 40 мешков). Доступны опытные партии 100 кг для квалификационных автомобильных/EV программ. |
| Срок отгрузки со склада | 3-5 рабочих дней после получения платежа (ex-works Нинбо). Доступны условия FOB/CIF/DDP. |
| MOQ для custom цвета / custom рецептуры | 5 000 кг (5 паллет); срок по custom цвету 5 рабочих дней, по custom рецептуре/добавкам ~10 рабочих дней. |
| Загрузка 20 ft FCL | ~ 20 000 кг (20 паллет по 1 MT) |
| Загрузка 40 ft HC FCL | ~ 27 000 кг (27 паллет по 1 MT) |
| Предоставляемая документация | Коммерческий инвойс, упаковочный лист, коносамент / AWB, сертификат происхождения, CoC (протокол испытаний с данными партии IATF), копия сертификата IATF 16949, DoC ROHS / REACH / ELV / PAHs, PPAP Уровень 3 по запросу, MSDS. |
Проверенные отзывы клиентов
CTI 600V + непрерывное использование при 125°C — выдерживает 3000 циклов термоудара
Мы квалифицировали PA66 BFE04 для нашей платформы высоковольтных EV-разъёмов 800В после 8-месячной программы валидации. Материал проходит тест раскалённой проволокой UL94 при 850°C без воспламенения и выдерживает 3000 циклов термоудара (-40°C до +125°C) без трещин корпуса и потери фиксации контактов. Показатели CTI отличные — все 120 испытанных образцов достигли 600В трекинг-индекса без отказов. Качество смачивания стекловолокна значительно лучше, чем у нашего предыдущего импортного материала, что снизило уровень брака из-за слепов текучести с 3,8% до 0,4%.
Полевой процент отказов корпуса термостата снизился с 2,1% до 0,3%
В нашей программе 1,8 л турбо была хроническая проблема коробления корпуса термостата при использовании конкурирующей марки PA6 GF35. После перехода на PA66 BFE04 мы сразу увидели преимущество HDT: CpK по HDT 250°C, измеренный по 5 производственным партиям, оставался выше 1,67, а дрейф размеров после погружения в охлаждающую жидкость при 130°C снизился более чем вдвое по сравнению с маркой PA6 — что напрямую attributable к 0,6% против 1,0% равновесного водопоглощения. После 12 месяцев серийного производства полевой процент отказов по этой детали снизился с 2,1% до 0,3%. Система прослеживаемости партий от Juhai отличная.
Запросить индивидуальное предложение, образец или спецификацию
Заполните форму ниже для PA66 BFE04 или любой другой премиальной марки PA66. Наш технический инженер по продажам, обученный по IATF 16949, свяжется с вами в течение 24 часов с полной спецификацией, ценами EXW/FCA/CIF, сроком отгрузки, вариантами документации PPAP и наличием образцов. Бесплатные образцы 2 кг доступны для подлинных целей оценки (фрахт за получателя для международных).
Форма запроса — PA66 BFE04 Премиальный 30% GF PA66
Часто задаваемые вопросы (FAQ)
КРИТИЧЕСКИ для PA66 BFE04: предварительно высушите материал при 90°C в течение 4 ПОЛНЫХ ЧАСОВ (не 80°C!) до влажности ≤ 0,06%. Обязателен осушитель с точкой росы -40°C; сушка на воздухе никогда не достаточна. Установите температуру цилиндра от загрузочного бункера до сопла 250°C / 265°C / 280°C / 290°C / 288°C. Температура сопла 285-295°C. Температура пресс-формы 70-100°C (90°C идеально для поверхности класса A и оптимальной кристалличности). Давление впрыска 90-140 MPa, удерживающее давление 65-85% от давления впрыска. Контрдавление 6-12 бар и скорость шнека 70-130 об/мин.
PA66 BFE04 (Премиальный) превосходит PA6 GBA35 (Экономичный) по двум критическим параметрам. Во-первых, теплостойкость: HDT при 1,82 MPa составляет 250°C против 195°C у PA6 GBA35 — разница 55°C, обеспечивающая непрерывную эксплуатацию 140°C против 115°C. Во-вторых, стабильность размеров от влаги: PA66 BFE04 поглощает лишь 0,60% воды (ISO 62, 24 ч) против 1,00% у PA6 GBA35 — это на 40% меньше водопоглощения и пропорционально меньше постформовочный дрейф размеров, что критично для корпусов термостатов и прецизионных корпусов разъёмов. Компромисс: PA66 BFE04 находится в Премиальном ценовом диапазоне (~на 54% дороже) и требует сушки при 90°C против 80°C для PA6.
MOQ составляет 1 000 кг (один паллет / 40 мешков × 25 кг). Складские заказы стандартного чёрного PA66 BFE04 отгружаются в течение 3-5 рабочих дней из Нинбо. Custom цвет RAL/Pantone MOQ 5 000 кг со сроком 5 рабочих дней; custom рецептура или пакет добавок MOQ 5 000 кг со сроком ~10 рабочих дней. Аудиты производственной линии IATF 16949 приветствуются и поощряются для автомобильных программ Tier 1/OEM — свяжитесь с вашим инженерм по продажам для планирования визита на завод за 2-3 недели. Полная документация PPAP Уровня 3 предоставляется по запросу для квалифицированных программ.
PA66 BFE04 производится на нашей выделенной автомобильной производственной линии, сертифицированной по IATF 16949:2016. Материал соответствует требованиям Директивы EU ELV (End-of-Life Vehicle) 2000/53/EC по порогам вторичного содержания и запрету регламентированных веществ. Испытан по VDA 278 на выбросы VOC и FOG (DoC предоставляется). PAHs (полиароматические углеводороды) испытаны ниже лимитов марки GS по методу AfPS GS 2019:01 PAK. Соответствие ROHS 2.0 и REACH SVHC стандартно для каждой партии. Испытания на выбросы формальдегида и фенола по OEM-спецификациям доступны для немецких автомобильных программ по запросу.
Сертификации соответствия и качества
PA66 BFE04 производится в рамках нашей интегрированной системы менеджмента качества со сторонними сертификациями, охватывающими производство автомобильного класса, экологическое соответствие и запреты регламентированных веществ. Бумажные сертификаты и письма о соответствии предоставляются с каждой отгрузкой и доступны для скачивания в клиентском портале.
IATF 16949:2016
Автомобильная линия, сертифицированная по СМК. Обеспечивает подачу PPAP для программ OEM/Tier1.
ISO 9001:2015
Общефирменная система менеджмента качества. Ежегодный аудит независимым сторонним регистратором.
ROHS 2.0 (EU 2015/863)
Полное соответствие по всем 10 регламентированным веществам. DoC поставляется с каждой партией.
Скрининг REACH SVHC
Испытан ниже порога по всем 240+ SVHC веществам из последнего списка кандидатов ECHA.
Директива EU ELV
Соответствует запретам регламентированных веществ 2000/53/EC и требованиям по вторичному содержанию.
VDA 278 VOC/FOG
Испытан по немецкой автомобильной спецификации выбросов VOC/FOG. DoC предоставляется для программ немецких OEM.
PAHs (AfPS GS 2019:01)
Ниже лимита 15 PAHs марки GS. Требуется для компонентов с контактом с кожей на рынке EU.
CTI 600V (IEC 60112)
Уровень эффективности 1 — трекинг-индекс ≥600V. Позволяет использование в высоковольтных электрических системах.
Сравнение марок материала — ценовые диапазоны Эконом / Стандарт / Премиум
Используйте таблицу ниже для выбора правильного ценового диапазона для вашего применения. PA66 BFE04 находится в Премиальном диапазоне и является нашим флагманским SKU PA66 с наибольшим ROI. Наши инженеры могут рекомендовать марку в течение 24 часов, если вы пришлёте чертёж детали, условия нагрузки и целевую стоимость за кг.
| Свойство / Критерий | PA6 GBA35 — Эконом-диапазон | PA6 BFE01 — Стандарт-диапазон | PA66 BFE04 — Премиум-диапазон (Флагман) |
|---|---|---|---|
| Ценовой диапазон | Эконом — начальная минимальная цена | Стандарт — сбалансированная ценность | Премиум — наивысшая производительность |
| Базовая смола | PA6 (Нейлон 6), эконом-класс партии | PA6 (Нейлон 6), премиум-класс партии | PA66 (Нейлон 66), премиум-класс партии |
| Содержание стекловолокна | 35% по весу | 30% по весу | 30% по весу |
| Предел прочности при растяжении (ISO 527) | 138 MPa | 160 MPa | 190 MPa |
| HDT при 1,82 MPa | 195 °C | 205 °C | 250 °C |
| Температура непрерывного использования (UL) | 115 °C | 120 °C | 140 °C (долго) / 170 °C (кратко) |
| Водопоглощение (24 ч, ISO 62) | 1,00% | 0,85% | 0,60% (лучший в классе) |
| Трекинг-индекс CTI | CTI 1 (≥ 600V) | CTI 1 (≥ 600V) | CTI 1 (≥ 600V) |
| Ударная вязкость по Izod с надрезом 23°C | 15 kJ/m² | 16 kJ/m² | 18 kJ/m² |
| Температура переработки расплава | 250-275 °C | 255-280 °C | 270-295 °C (несколько выше) |
| Требование к предв. сушке | 80°C × 4 ч, <0,08% | 85°C × 4 ч, <0,08% | 90°C × 4 ч, <0,06% (обязателен осушитель) |
| Автомобильная линия IATF 16949 | Опционально (по умолчанию стандартная линия) | Опционально (по умолчанию стандартная линия) | По умолчанию — выделенная автомобильная линия |
| Поддержка PPAP / IMDS / CAMDS | Доступно по запросу | Доступно по запросу | Стандартно — включено в предложение |
| Типичные области применения | Кронштейны, шкивы, ручки | Косметические структурные детали, средненагруженные разъёмы | Подкапотный термостат, EV высоковольтный разъём, промышленные шестерни |
| Ориентировочная цена за кг (USD) | ~$1,85 (3-5 диапазон) | ~$2,25 (4-5 диапазон) | ~$2,85 (Премиальный флагманский SKU) |
Реальные примеры применения
PA66 BFE04 квалифицирован и в настоящее время серийно производится в европейских, североамериканских и азиатских автомобильных, EV и промышленных программах. Ниже представлены два анонимизированных примера из проверенных производственных запусков 2025-2026 гг.
Пример 1 — Автомобильный корпус термостата (программа немецкого OEM 1,8 л Turbo)
| Заказчик | Немецкий поставщик тепловых систем Tier 1 (анонимизирован по NDA) |
|---|---|
| Платформа конечного OEM | EU C-сегмент SUV, 1,8 л турбо бензиновый, MY2025+ |
| Деталь | Интегрированный корпус термостата с обходным клапаном охлаждающей жидкости (3-выстрельное литьё, 2,1 кг) |
| Предыдущий материал | Конкурент PA6 GF35 (стандартный импорт) |
| Проблема, вызвавшая замену материала | 2,1% полевой процент отказов из-за течи уплотнения от коробления после 800+ часов погружения в охлаждающую жидкость при 130°C |
| Период валидации | 6 месяцев (моделирование SST + 3 производственные партии PPAP) |
Результаты после 12 месяцев SOP: Полевой процент отказов корпуса термостата снизился с 2,1% → 0,3% — сокращение в 6,9 раза. CpK HDT, измеренный по 5 серийным производственным партиям: 1,71, 1,82, 1,68, 1,75, 1,69 (все выше требуемого заказчиком порога CpK > 1,33). Дрейф размеров после 1000 ч вымачивания в охлаждающей жидкости: снижение на 58% по сравнению с предыдущей маркой PA6. Заказчик теперь повторно специфицировал PA66 BFE04 для корпуса термостата своей программы следующего поколения 2,0 л гибрид, начиная с MY2027.
Пример 2 — EV 800V высоковольтный разъём (польский EV Tier 1)
| Заказчик | Польский производитель EV-разъёмов Tier 1, поставляющий европейские EV OEM |
|---|---|
| Деталь | Корпус разъёма отключения высоковольтной батареи 800V (PA66 со стекловолокном, овермолдованный на шинах) |
| Предыдущий материал | Импортный премиальный PA66 GF30 глобального бренда (Zytel 70G30HSLR) |
| Причина замены | 35-недельный срок поставки + 23% повышение цены от глобального поставщика; заказчик использовал двойное снабжение для снижения риска |
| Пройденные ключевые квалификационные испытания | UL94 850°C раскалённая проволока (без воспламенения), CTI 600V на 120/120 образцах, -40°C/+125°C 3000 циклов термоудара, высоковольтная диэлектрическая прочность 6 кВ перем. / 1 мин |
Результаты: PA66 BFE04 был квалифицирован как вторичный источник в июне 2025 г. и переведён в статус основного источника (60% объёма закупок) с января 2026 г. после нулевых утечек качества в течение 6 месяцев. Совокупная стоимость материала снижена на 31% по сравнению с предыдущим поставщиком глобального бренда. Процент брака от слепов текучести в форме на 4-гнёздной ХРТ-литнике: 0,4% для PA66 BFE04 против 3,8% для предыдущей марки — что объясняется улучшенным смачиванием GF благодаря профилю двухшнековой экструзии Juhai. Комментарий заказчика: "Разброс данных по растяжению между партиями у BFE04 фактически уже, чем у глобального бренда, который мы использовали раньше."
IATF 16949 Контроль качества и производственный процесс
PA66 BFE04 производится на нашей выделенной Линии 7 — высокомоментной двухшнековой экструзионной линии Coperion ZSK-70 с со-вращающимися шнеками, работающей в соответствии с автомобильным планом контроля IATF 16949. Каждый этап от приёма сырья до паллетирования готовой продукции имеет документированную контрольную точку с регистрируемыми данными и обязательными образцами для хранения (24-месячное хранение по требованию IATF).
Поэтапный производственный и контрольный поток
Входной контроль сырья: Партии базовой смолы PA66 (Invista/Radici премиального уровня) и 30% рубленого E-стекловолокна (Jushi, силаново-аппретированное 10 мкм) проверяются по CoA, влажность измеряется титрованием по Карлу Фишеру, и они хранятся в выделенных силосах с климат-контролем (RH < 45%). Образцы для хранения: 3 кг на каждую входящую партию, хранятся 24 месяца.
Гравиметрическое дозирование по партиям: Гравиметрические питатели Coperion K-Tron с точностью дозирования ±0,2% подают смолу PA66, стекловолокновый ровинг, mastersbatч цвета и запатентованный пакет смазки/стабилизатора согласно зафиксированной рецептуре BFE04. Записи дозирования сохраняются в MES по номеру партии.
Двухшнековая экструзия — Линия 7 (линия IATF): Двухшнековый ZSK-70 MC³ работает при 450 об/мин, производительность 860 кг/ч. Двенадцать зон нагрева/охлаждения с каскадным управлением температурой. Температура расплава непрерывно контролируется встроенным ИК-пирометром; сигнал тревоги срабатывает при выходе за пределы спецификации 288±5°C. Конструкция шнека включает боковой питатель для щадящего ввода волокна для минимизации разрушения волокна и максимизации остаточной длины GF.
Подводная грануляция: Подводный гранулятор Gala производит цилиндрические гранулы 3,0±0,5 мм × 2,5±0,3 мм. Центробежное обезвоживание + вибрационное сито удаляют мелочь и длинные гранулы. Встроенный оптический контроль гранул отбраковывает гранулы нестандартного размера.
Встроенные испытания технологического процесса (каждые 30 минут): MVR (ISO 1133, вискозиметр расплава), температура расплава, фото-микрометрия размера гранул, влажность по инфракрасному каналу. Данные автоматически регистрируются в MES; 5 последовательных точек вне спецификации вызывают автоматическое перенаправление линии в карантинный бункер.
Полная контрольная панель в конце партии (на каждую 12-тонную партию): Растяжение ISO 527, изгиб ISO 178, удар Izod 23°C ISO 180, HDT ISO 75 при 1,82 MPa, плотность ISO 1183, водопоглощение ISO 62, CTI IEC 60112. Испытательные бруски отформованы на выделенном контрольном прессе Engel 120T. Сертификат соответствия (CoC) генерируется только если все свойства находятся в пределах спецификации с CpK > 1,33.
Автоматическая упаковка в мешки и паллетирование: 25 кг крафт/ПЭ композитные мешки с внутренним алюминиевым влагобарьером; каждый мешок имеет уникальный 2D штрихкод с номером партии, временной меткой производства, ID контрольной партии и ссылкой прослеживаемости MES. 40 мешков на паллет, в стретч-плёнке с 5 угловыми протекторами и этикеткой паллета.
Выпуск готовой продукции (5-этапный шлюз IATF): Проверка производственным руководителем → подписание CoA контрольным инженером → проверка советом по материалам (MRB) → снятие удержания склада → генерация трек-номера для заказчика в ERP. Ни одна партия не отгружается без прохождения всех 5 шлюзов.
Система прослеживаемости партий
Каждый 25 кг мешок PA66 BFE04 имеет 2D штрихкод DataMatrix, который ссылается на полную генеалогию вверх и вниз по нашей системе MES/SCADA. Отсканировав этикетку мешка или паллета, вы можете получить: номер партии базовой смолы и CoA поставщика; партию ровинга стекловолокна; партию mastersbatча цвета; встроенные данные 30-минутного интервала; полный отчёт контрольной панели в конце партии; оператора, смену и ID линии; кривые температуры экструзии по зонам; временную метку упаковки и конфигурацию паллета; номер отгрузочного документа и назначение. Файлы подачи данных IMDS / CAMDS доступны для автомобильных заказчиков — запросите вместе с вашим предложением.
Процесс отбора образцов, заказа и доставки
| Шаг | Описание | Типичный срок |
|---|---|---|
| 1. Первичный запрос | Отправьте чертёж детали + требования через форму запроса или email на vip@nbjuhai.com. Наш инженер по продажам, обученный по IATF, отвечает в течение 24 часов с рекомендуемой маркой, ценами, спецификацией и предложением образцов. | 24 часа |
| 2. Бесплатная оценка образцов | Бесплатный образец 2 кг стандартного чёрного PA66 BFE04 отгружается в течение 48 часов (фрахт за получателя для международных). Образцы custom рецептуры / custom цвета доступны за плату 50-100 кг, возвратную при первом коммерческом заказе. | 2-7 дней |
| 3. Предложение и коммерческие условия | Оформляется официальный проформа-инвойс с ценами EXW / FOB Нинбо / CIF в пункт назначения, условиями оплаты (T/T 30% депозит + 70% баланс до отгрузки; L/C по предъявлению доступен для заказов свыше $50k), деталями упаковки и Incoterms 2020. | В день согласования спецификации |
| 4. Подтверждение заказа и производство | Депозит получен → заказ зарегистрирован в ERP → производство запланировано на Линии 7 (автомобильная линия IATF). Custom цвет: 5 рабочих дней; custom рецептура: 10 рабочих дней; складской стандартный чёрный: 3-5 рабочих дней. | 3-10 рабочих дней в зависимости от типа SKU |
| 5. Выпуск контроля качества и предпродажный контроль | Контрольная партия проходит все шлюзы → генерируется CoC. Опционально: инспекция с присутствием заказчика (приглашение за 2 дня) или сторонняя инспекция SGS/BV за ваш счёт. 70% балансовый платёж оплачен до отгрузки. | 1 день |
| 6. Отгрузка и документация | Забор EXW вашим экспедитором или FOB/CIF, забронированный Juhai. Пакет документации: коммерческий инвойс, упаковочный лист, коносамент / AWB, сертификат происхождения, CoC с полной контрольной панелью, копия сертификата IATF 16949, письма о соответствии ROHS 2.0 + REACH + ELV + PAHs. PPAP Уровень 1/2/3 и IMDS подаются отдельно в течение 5 рабочих дней после отгрузки для автомобильных заказчиков. | На судне в течение 3 дней после баланса |
| 7. Техническая поддержка после отгрузки | Выделенный инженер по продажам + технологический инженер назначены на ваш аккаунт. Доступны анализ течений в форме, аудит сушки, оптимизация параметров литья, устранение неполадок и очные технические визиты на завод в течение 72 часов по всему миру (при условии авиаперелёта и визы). | Непрерывно на протяжении программы |
Техническая поддержка и инженерные услуги (включены)
В отличие от трейдеров товарными пластиками, которые не могут поддерживать материал после отгрузки, Juhai Plastics включает следующие инженерные услуги с каждым заказом PA66 BFE04 без дополнительной платы — часть нашего обязательства в Премиальном ценовом диапазоне.
Моделирование течений в форме (Autodesk Moldflow Insight 2025): Наш внутренний инженер CAE выполняет анализ заполнения/уплотнения/коробления на вашей 3D-модели детали (STEP / IGES) для рекомендации места расположения литника, размеров литниковой системы, оптимальной толщины стенки и прогнозирования коробления по данным усадки PA66 BFE04 (0,30% течение / 0,85% поперёк). Отчёт доставляется в течение 3-5 рабочих дней на срок до 2 итераций дизайна на программу.
Аудит сушильного оборудования: Если процент брака от слепов текучести или вздутия превышает 2% после запуска, наш технологический инженер проведёт дистанционный аудит сушки (фотографии + журнал точки росы осушителя + тест влажности материала) и порекомендует путь модернизации (например, подбор осушителя с точкой росы -40°C, расчёт ёмкости бункера под ваш вес впрыска). Для европейских заказчиков доступны очные визиты через нашего технического представителя в Германии.
Стартовый лист параметров литья под давлением: Индивидуальный одностраничный стартовый лист параметров, адаптированный под вашу конкретную литьевую машину (усилие запирания, диаметр шнека L/D, горячий/холодный литник, сталь пресс-формы) и геометрию конкретной детали. Включает 10-этапную процедуру остановки и продувки для переходов PA66 → другой материал / другой материал → PA66.
Пакет автомобильной документации PPAP: Уровень 1 — Part Submission Warrant (PSW) + CoC; Уровень 2 — добавляет размерный отчёт, блок-схему, план контроля, черновик FMEA; Уровень 3 — добавляет всё из Уровня 2 плюс исследование MSA, первоначальное исследование процесса (CpK), подачу IMDS/CAMDS, мастер-образец. Все документы PPAP выровнены по стандарту формата AIAG 4-го издания для US/EU OEM.
Анализ отказов и решение проблем по 8D: Если возникает полевая или производственная проблема качества, наш инженер по качеству следует структурированной методологии 8D (D1-D8) с 48-часовой реакцией локализации, 5-рабочим днём анализа первопричины и постоянным планом корректирующих действий. Формат, требуемый IATF 16949, для автомобильных заказчиков.
PA66 BFE04 Дефекты литья под давлением и руководство по устранению
Хотя PA66 BFE04 разработан для исключительной технологичности, неправильная сушка или настройка параметров может привести к типичным дефектам формования семейства PA66. Используйте таблицу ниже для быстрой диагностики; свяжитесь с нашим технологическим инженером для очной поддержки в течение 72 часов, если процент брака превышает 3% после применения мер противодействия.
| Дефект / Симптом | Наиболее вероятная первопричина (специфично для PA66) | Пошаговые меры противодействия |
|---|---|---|
| Следы слепов текучести / серебристые полосы у литника или на поверхностях высокого течения | #1 причина по большому счёту: Недостаточная сушка. Остаточная влажность PA66 BFE04 выше 0,06% гидролизуется при 285°C с образованием газовых пузырей, которые образуют полосы по поверхности детали. | 1) Немедленно остановите производство — повторно высушите весь материал в бункере машины при 92°C в течение дополнительных 2 часов перед следующим впрыском. 2) Проверьте точку росы осушителя: должна быть ≤ -40°C; если используется осушитель с адсорбентом, замените или регенерируйте адсорбент. 3) Перепроверьте влажность через галогенный влагомер или титрование по Карлу Фишеру. 4) Увеличьте контрдавление на +3 бара для схлопывания оставшихся микропузырей в расплаве. 5) Снизьте скорость впрыска на 15-20% для уменьшения захвата газа при фонтанном течении. |
| Вздутие / поверхностные пузыри на толстостенных рёбрах или бобышках | Влагостимулированная волатилизация ИЛИ недостаточное удерживающее давление / время выдержки на толстых сечениях. PA66 имеет более высокую прочность расплава, чем PA6 — требуется большее время выдержки для питания усадки. | 1) Сначала подтвердите сушку по устранению слепов текучести выше — влажность является первопричиной в ~85% случаев вздутия PA66. 2) Увеличьте удерживающее давление на 10% от текущего уставки. 3) Увеличьте время выдержки на +5 до +8 секунд на 1 мм номинальной толщины стенки. 4) Несколько увеличьте температуру пресс-формы (+5°C) для задержки образования кожицы и продления окна уплотнения в толстых сечениях. 5) Проверьте обратный клапан (NRV) на наконечнике шнека — износ вызывает потерю давления на фазе выдержки. |
| Выступающее волокно / шероховатый стеклянный вид на видимой поверхности класса A | Температура пресс-формы слишком низкая, вызывая преждевременное застывание кожицы PA66 до того, как стекловолокно полностью смачивается и погружается под поверхность. ИЛИ контрдавление слишком низкое, приводя к плохой гомогенизации волокна/расплава. | 1) Поднимите температуру пресс-формы до минимума 85°C (90-95°C идеально для поверхности класса A на PA66 BFE04). 2) Увеличьте контрдавление от текущей уставки до диапазона 8-10 бар. 3) Снизьте RPM шнека на 10-15 об/мин для снижения сдвигового нагрева и улучшения гомогенности расплава. 4) Если используется холодный литник, увеличьте температуру сопла +5°C для предотвращения застывания и улучшения смачивания при фонтанном течении. 5) Пресс-формное решение: добавьте вариотермные температурные колебания пресс-формы на 10-15°C, если инструмент позволяет. |
| Коробление / размер вне допуска на длинных плоских деталях или корпусах | Неравномерное охлаждение или дифференциальная усадка вдоль направления течения и поперёк. PA66 BFE04 имеет соотношение усадки 0,30% течение / 0,85% поперёк — почти 3:1, поэтому ориентация стекловолокна доминирует в поведении при короблении. | 1) Подтвердите, что обе половины пресс-формы на одинаковой уставке (85-95°C); измерьте фактическую температуру полости/сердечника поверхностной термопарой — если разница > 5°C, сбалансируйте охлаждающие каналы. 2) Увеличьте удерживающее давление на +10% и продлите время выдержки на +3-5 с. 3) Снизьте скорость впрыска на 10-15% для снижения сдвиговой ориентации волокна при заполнении. 4) Если возможно, переместите литник для изменения пути течения и снижения анизотропного выравнивания волокна. 5) Отжиг деталей после формования: 140°C × 2 часа в воздушной печи, медленное охлаждение 6 часов внутри печи перед обработкой — снижает постформовочное коробление от усадки на 40-60%. |
| Недолив / неполное заполнение на тонких рёбрах или удалённых концах течения | Температура расплава слишком низкая (PA66 требует минимум 280°C на тонкостенных сечениях для течения) ИЛИ недостаточная вентиляция (продукты разложения PA66 застревают в полости, если не вентилируются). | 1) Поднимите переднюю зону цилиндра +5°C и сопло +5°C для обеспечения прибытия расплава на тонкое сечение выше 278°C. 2) Проверьте фактическую температуру расплава измерением воздуха (а не только уставки цилиндра) — избыточное контрдавление может сдвигово нагреть выше 298°C, вызывая деградацию вместо улучшения течения. 3) Проверьте вентиляцию полости: глубина вентканала 0,015-0,020 мм для PA66, ширина вентканала 4-6 мм; вентканалы в точках последнего заполнения. 4) Увеличьте скорость впрыска на 10-15% для использования сдвигового разжижения (PA66 сильно разжижается сдвигом выше 1000 с⁻¹ скорости сдвига). 5) Увеличьте размер впрыска на 2-3% для добавления подушки для финального уплотнения. |
| Хрупкий излом при сборке — детали ломаются на сварной линии при защёлке или испытании крутящим моментом | Низкая прочность сварной линии, вызванная низкой температурой пресс-формы, застывающей сварную линию до молекулярного переплетения PA66, ИЛИ загрязнением / несовместимым производственным регенератом. | 1) Увеличьте температуру пресс-формы до 90-95°C минимум — самый эффективный единичный параметр для улучшения прочности сварной линии PA66 (повышает вязкость на сварке на 25-40%). 2) Увеличьте температуру расплава на 5°C на сопле. 3) Если используется производственный регенерат: ограничьте максимум 15% от веса впрыска; убедитесь, что регенерат только PA66 BFE04 (не смешанный PA6 или другие полимеры) и был повторно высушен при 90°C × 4 ч перед смешиванием. 4) Переместите переливной колодец / таблетку в месте сварной линии, если возможно (изменение инструмента). 5) Снизьте скорость впрыска на 20%, чтобы фронты течения встречались медленнее и лучше переплетались. |
Рекомендации по дизайну пресс-формы для PA66 BFE04
Поделитесь этими рекомендациями с вашим инструментальщиком на самой ранней фазе проектирования — PA66 имеет уникальное поведение кристалличности по сравнению с PA6, которое влияет на стали пресс-форм, компоновку охлаждения, размеры литников, выталкивание и вентиляцию. Правильные проектные решения предотвращают 80% последующих проблем формования.
Сталь пресс-формы и обработка поверхности
Марка стали полости / сердечника: Для серийных инструментов PA66 BFE04 (1 млн+ впрысков): рекомендуется нержавеющая сталь 1.2316 / 420 SS с твёрдостью HRC 42-48. PA66 при температуре переработки 290°C слабо коррозионен по сравнению с PA6 из-за остаточной влаги, гидролизующей следы амидных групп — нержавейка предотвращает ржавые пятна на поверхности полости во время выходных остановок.
Литниковая втулка / стояк: Используйте сквознозакалённую 1.2344 / H13 при HRC 48-52. Стекловолокно в PA66 BFE04 высокоабразивно при высокой скорости впрыска — поверхность литника изнашивается в 2-3 раза быстрее, чем у ненаполненного PA6.
Полировка поверхности: SPI-B2 или алмазная полировка 1200 grit минимум для видимых косметических поверхностей. Премиальный PA66 кристаллизуется при более высокой температуре, чем PA6 — зеркальные полости выигрывают от быстрого температурного отклика в вариотермных инструментах.
Покрытие поверхности (опционально, но рекомендуется): Для инструментов, работающих > 500 тыс. впрысков в год: нанесите ~10 μm PVD покрытие CrN или TiAlN на зоны литника и ворот для снижения абразивного износа GF. Продлевает межсервисный интервал инструмента с 50 тыс. → 200 тыс.+ впрысков между циклами полировки.
Компоновка охлаждающей системы (критично для кристалличности PA66)
Диаметр и шаг охлаждающих каналов: Используйте каналы диаметром 10-12 мм с шагом 2× диаметр (расстояние центр-центр 20-24 мм) при расстоянии от стенки полости до канала = 1× диаметр канала. PA66 имеет более высокую скрытую теплоту кристаллизации, чем PA6 (пик 221 °C против 260 °C) — требуется равномерное плотное охлаждение во избежание горячих пятен.
Охлаждение сердечника: Никогда не используйте плохо охлаждаемые "фиктивные" сердечники на толстых сечениях. PA66 BFE06 сильно усаживается при толщине > 3 мм без охлаждения со стороны сердечника. Используйте бериллиево-медные сердечниковые вставки или барботажные / перегородчатые каналы охлаждения для сердечников выше 15 мм.
Раздельные контуры температуры полости / сердечника: Обязательно. PA66 BFE04 даёт лучшую поверхность класса A, когда полость 85-95°C, но сердечник может быть на 5-10°C холоднее для оптимизации времени цикла. Общий контур = неравномерная усадка = коробление.
Скорость потока охлаждающей жидкости: Обеспечьте турбулентный поток с числом Рейнольдса > 5000 во всех каналах. Рассчитывается по скорости потока к диаметру канала; обычно 10-15 л/мин на зону для автомобильных инструментов. Измеряйте температуру на выходе против входа — разница > 2°C указывает на плохой поток и требует балансировки коллектора.
Дизайн литника, ворот и вентиляции
Литниковая система: Круглый холодный литник предпочтителен (сбалансированный сдвиг). Типичный диаметр литника: 5-8 мм для веса впрыска 50-250 г; увеличьте до 10 мм для впрысков > 500 г. Избегайте трапециевидных "дешёвых" литников — 30% GF в PA66 BFE04 вызывает неравномерный сдвиговый нагрев по трапециевидному сечению, приводя к переменной потере длины волокна от впрыска к впрыску.
Соображения по горячему литнику: Если используется клапанный горячий литник (рекомендуется для многогнёздных EV-инструментов), укажите температурный профиль коллектора, оптимизированный для PA66. Рабочая температура коллектора = 285-290°C; температура наконечника клапанных ворот = 292-296°C для предотвращения застывания. Равномерность температуры от капли к капле ±2°C обязательна для стабильного CpK от детали к детали на автомобильных инструментах.
Тип и размер ворот: Для PA66 GF30: рекомендуются подводные / туннельные ворота или краевые ворота для большинства геометрий. Точечные ворота допустимы, но размер мин. φ 1,2 мм (φ 1,5 мм предпочтительно) для избежания избыточного сдвига и разрушения GF через крошечное сужение. Веерные ворота для широких плоских панелей: толщина 0,8-1,2 мм, ширина = 1/4 до 1/3 ширины панели.
Вентиляция (часто недооценивается для PA66): Глубина вентканала на разъёме: 0,015 - 0,020 мм (не глубже! PA66 BFE04 даёт облой при ~0,025 мм). Ширина вентканала 4-6 мм на вентканал; разместите вентканалы в каждой точке последнего заполнения, каждом месте сварной линии и в конце каждого длинного ребра. Длина вентканала = 3-5 мм, затем разгрузочный карман глубиной 0,5 мм на атмосферу. Если формование при давлении впрыска 120+ бар, добавьте вентканалы глубиной 0,010 мм внутри полости на вершинах рёбер, где воздушные ловушки прогнозируются моделированием течений.
Система выталкивания
Диаметр выталкивающих штифтов: Несколько больше, чем для PA6 эквивалентного размера детали. PA66 сильнее усаживается на сердечник (более низкая усадка в направлении течения создаёт высокое кольцевое напряжение обжатия сердечника). Рекомендуются выталкивающие штифты мин. φ 4 мм на малых деталях, φ 6-8 мм на автомобильных корпусах. Пластинчатые выталкиватели для тонких рёбер ≥ 3 мм ширины для предотвращения продавливания.
Температура выталкивания: Дайте деталям остыть до 100°C или ниже перед выталкиванием. Кристалличность PA66 продолжает развиваться ниже температуры пресс-формы — преждевременное выталкивание (выше 110°C температуры сердечника) вызывает поствыталкивательное коробление 0,3-0,5% дополнительной деформации. Если время цикла ограничено, используйте выталкивающий приспособление или охлаждающее гнездо на 60 секунд после извлечения для удержания формы во время финальной кристаллизации.
Углы уклона: Минимум 0,5° на сторону для текстурированных поверхностей, 1,0° на сторону для полированных поверхностей SPI-A. PA66 BFE04 с 30% GF имеет более высокий коэффициент трения по сравнению с ненаполненным PA66 — недостаточный уклон вызывает следы от трения, задиры и белые линии напряжения при выталкивании.
Отгрузка, страхование и отслеживание груза
Стандартные Incoterms и маршруты отгрузки
| EXW (Ex Works) | Забор назначенным грузовым экспедитором заказчика со склада завода Juhai в Юяо, Нинбо. Вся экспортная документация предоставляется Juhai (коммерческий инвойс, упаковочный лист, сертификат происхождения). Наиболее экономичный вариант для постоянных импортёров с собственным контрактом на экспедирование в Китае. |
|---|---|
| FOB Нинбо / FOB Шанхай | Juhai организует местное автоперевозку до порта Нинбо Бэйлунь (NGB) или порта Шанхай Яншань (SGSV), экспортную таможенную очистку и доставку на борт судна, назначенного покупателем. Морское страхование + океанский фрахт организует покупатель. По умолчанию для заказчиков с годовыми контрактными ставками с Maersk / MSC / ONE / COSCO. |
| CIF / CIP (порт назначения) | Juhai организует полное бронирование фрахта (океан или воздух) + страхование морского груза от всех рисков (Institute Cargo Clauses A) до назначенного порта назначения. Страховая стоимость = 110% от стоимости инвойса CIF, по умолчанию Incoterms 2020. Наиболее распространённый вариант для первичных покупателей и опытных отгрузок. |
| DDP (Delivered Duty Paid) | Juhai организует сквозную отгрузку, включая импортную таможенную очистку, уплату пошлин и налогов в пункте назначения и финальную автоперевозку до двери склада заказчика. Доступно для США, Германии, Великобритании, Нидерландов, Бельгии, Франции, Италии, Испании, Польши, Мексики, Бразилии, Австралии, Южной Кореи, Японии. Требует 3-5 дополнительных дней на расчёт для котировки пошлин страны назначения. |
| Авиафрахт (малые срочные заказы) | Доступен для заказов 500 кг до 5 000 кг (срочные сборки образцов, запасной материал при остановке линии). Типичная транспортировка: 4-7 рабочих дней от двери до двери в Европу, 3-5 дней в США. Более высокая стоимость; рекомендуется только когда риск остановки производственной линии превышает надбавку. |
Детали покрытия страхованием груза
Все морские / воздушные отгрузки, организованные по условиям CIF/CIP/DDP Juhai, включают страхование груза от всех рисков застрахованное PICC (People's Insurance Company of China) или Ping An Insurance, с использованием Institute Cargo Clauses (A) — самого широкого стандартного покрытия, включая, но не ограничиваясь: полную / частичную потерю от затопления судна, столкновения, посадки на мель, пожара, взрыва, сброса груза, общей аварии, грубого обращения перевозчиком, повреждения водой от поступления морской воды, кражи / хищения, нехватки при доставке против упаковочного листа. Процесс претензий: заказчик фотографирует повреждённый паллет + внешнюю упаковку + повреждение внутреннего мешка в течение 48 часов после доставки, составляет совместный акт осмотра с перевозчиком; страховой координатор Juhai обрабатывает все документы и возмещение обычно в течение 15 рабочих дней после подачи.
Портал отслеживания груза и документации
Как только отгрузка покидает Нинбо, ваш выделенный инженер по продажам отправляет: (1) подтверждение отгрузки по email с названием судна, номером рейса, ETD Нинбо / ETA пункт назначения; (2) трек-номер курьера для бумажных оригиналов документов (или подтверждение telex-release, если предоплачено); (3) прямую ссылку отслеживания судна через MarineTraffic или эквивалентный сервис, показывающий живое положение судна. Автомобильные заказчики с программами VMI (Vendor-Managed Inventory) получают еженедельный дашборд запасов "в пути + на складе + следующее производство" по понедельникам утром по расписанию email.
Руководство по оценке образцов и лабораторным испытаниям для PA66 BFE04
Перед принятием обязательств по MOQ 1000 кг используйте этот структурированный план оценки для валидации PA66 BFE04 на вашем существующем инструменте или опытной испытательной пресс-форме. Это отражает внутренний процесс квалификации, используемый нашими автомобильными заказчиками Tier 1, и обычно занимает 4-6 недель, включая время отгрузки.
Фаза 1 — Входной осмотр образца (день 1 после получения образца)
Визуальная и размерная проверка гранул: Подтвердите, что внешний вид гранул соответствует фотографиям — однородные чёрные глянцевые цилиндрические гранулы, 3,0±0,5 мм длиной, без видимых агломератов, мелочи или обесцвеченных частиц.
Проверка влажности (КРИТИЧНО): Немедленно запечатайте мешок с образцом до этапа сушки. НЕ перерабатывайте PA66 BFE04 как полученный на вашей литьевой машине — даже 5 дней воздействия воздуха 60% RH поднимут влажность выше 0,2% и вызовут сильные слепы текучести. Высушите образец по нашей спецификации: 90°C × 4 часа в осушителе с проверенной точкой росы ≤ -40°C. После сушки проверьте влажность на галогенном анализаторе: цель ≤ 0,06% (эквивалент 0,6 мг/г).
Базовый показатель MVR: Если у вас есть лабораторный прибор MVR (ISO 1133), измерьте при 280°C / 5,0 кгс поршневой нагрузки. Целевое значение для PA66 BFE04 — 28 см³/10 мин с допуском ±20%. MVR вне диапазона ±20% или сильный запах при плавлении указывают на деградацию образца от транспортной влаги — свяжитесь с нами для замены образца перед продолжением.
Фаза 2 — Опытное формование (1-3 дня после сушки)
Настройка литьевой машины: Используйте стартовый лист параметров, который мы предоставляем (адаптированный под модель вашей машины). Ключевые настройки для проверки: темп. цилиндра 250/265/280/290/288°C, темп. пресс-формы 85-90°C, контрдавление 8-10 бар.
Визуальный осмотр первого впрыска: Соберите первые 10 впрысков после стабилизации процесса (обычно 15-20 продувочных впрысков). Оцените по: следам слепов текучести, выступающему волокну, недоливу, облою, видимости сварной линии, раковинам на рёбрах/бобышках. Если есть любой дефект Категории-A (слепы текучести, вздутие), остановитесь и перепроверьте сушку перед изменением любого другого параметра — 9 из 10 визуальных дефектов запуска BFE04 связаны с влажностью, а не с параметрами.
Опытная серия 100 деталей: Если первые впрыски проходят визуально, произведите 100 деталей для проверки сборочной посадки и базовых функциональных испытаний. Измерьте 10 критических размеров на детали на 30 случайных деталях — запишите X-bar и S для последующего расчёта CpK.
Фаза 3 — Функциональные испытания производительности (неделя 2-4)
Испытание сборки и механической нагрузки: Усилие защёлкивания / усилие извлечения (мин. 10 образцов), испытание крутящим моментом на резьбовых бобышках по вашей проектной спецификации, испытание падением / ударом, если применимо.
Испытание тепловым воздействием: Обязательно для PA66 — подвергните 20 образцов максимальной рабочей температуре (например, 140°C × 1000 ч в воздушной печи, или погружение в охлаждающую жидкость 130°C для корпусов термостатов). Повторно измерьте критические размеры после воздействия и сравните с базовым материалом PA6, если доступно — вы должны увидеть на 40-50% меньше дрейф размеров для BFE04 по сравнению с эквивалентной маркой PA6.
Циклы термоудара (автомобильные / EV программы): -40°C × 1 ч ↔ +125°C × 1 ч, 1000-3000 циклов по вашей OEM спецификации. Осмотрите на трещины, расслоение, компрессионную осадку уплотняющего интерфейса.
Электрическая производительность (EV / детали электрических разъёмов): CTI (IEC 60112) на 10 пластинах, диэлектрическая прочность по вашему классу напряжения, сопротивление изоляции после испытания влажностным смещением (85°C / 85% RH × 500 ч).
Фаза 4 — Отчёт и решение о коммерциализации
Соберите все результаты испытаний в единый итоговый отчёт и поделитесь с вашим инженером по продажам Juhai. Если какой-либо параметр не проходит, наша техническая команда либо: (а) порекомендует оптимизацию рецептуры (например, custom пакет смазки для лучшего выталкивания, модифицированный ударный модификатор для вязкости при низкой температуре) — срок ~10 рабочих дней; либо (б) порекомендует одну из наших других марок PA66 или PA6 из сравнительной таблицы, которая лучше соответствует вашему требованию (например, PA66 FR V0, если нужен антипирен, PA6 BFE01, если основная цель — снижение стоимости). После квалификации финальный коммерческий заказ MOQ составляет 1000 кг с объёмным ценовым диапазоном, открываемым на уровнях обязательств 5 MT / месяц, 10 MT / месяц и 20 MT / месяц.
Распространённые заблуждения о PA66 — факт против вымысла
За наши 14+ лет производства модифицированного PA66 для глобальных заказчиков мы неоднократно слышим одни и те же 6 заблуждений о PA66 GF30. Ниже мы рассматриваем каждое с данными производства PA66 BFE04 и результатами квалификации заказчиков.
Факт: PA6 (Нейлон 6, Поликапролактам) и PA66 (Нейлон 66, Гексаметиленадипинамид) имеют одинаковое количество химических повторяющихся звеньев (6 углеродов на амид), но принципиально разную архитектуру полимерной цепи и кристаллическую морфологию. PA66 имеет более высокую степень водородных связей между соседними цепями, что даёт +55°C более высокий HDT, +35% более высокое растяжение при эквивалентном содержании GF и на 40% более низкое равновесное водопоглощение по сравнению с эквивалентной маркой PA6 того же ценового диапазона. Это не незначительные различия — они напрямую определяют, переживёт ли корпус термостата охлаждающую жидкость 130°C или разъём пройдёт 3000 циклов термоудара. Правило большого пальца: если непрерывная эксплуатация превышает 120°C или критичной является размерная точность (например, удержание защёлки ±0,03 мм), PA66 не опционален — он обязателен.
Факт: Это самая распространённая и дорогая ошибка, которую делают формовщики при переходе с PA6 на PA66. PA66 имеет более высокое равновесное содержание влаги при данной относительной влажности, чем PA6 в абсолютном выражении — и, что критично, энергия активации для десорбции влаги из полимерных цепей PA66 на ~18% выше, чем у PA6, требуя более высокой температуры сушки для снижения влаги ниже 0,06%. Внутренние испытательные данные Juhai: сушка PA66 BFE04 при 80°C в течение 4 часов лишь снижает влажность до ~0,09% (150% от предела спецификации), гарантируя дефекты слепов текучести на каждой литьевой машине, которую мы тестировали в 8 странах. Только 90°C × 4 часа надёжно достигают цели 0,06%. Попытка "сэкономить энергию", запуская осушитель 80°C на PA66 BFE04, обойдётся вам в 5-15% процент брака — ошибка, в 20-60 раз более дорогая, чем сэкономленное электричество.
Факт: Стабильность определяется 3 факторами: (а) выбором партии сырья, (б) планом контроля экструзионной линии, (в) строгостью контрольных испытаний в конце партии. PA66 BFE04 использует тех же поставщиков базовой смолы, что и глобальные премиальные бренды (премиальные партии PA66 Invista Stabamid™ / Radici Radilon™) и то же стекловолокно (Jushi 301H силаново-аппретированное 10 μm E-стекло). Наш двухшнековый экструдер Coperion ZSK-70 линии IATF 7 — идентичное оборудование топ-2 глобальных компаундеров, работающий с тем же каскадным температурным профилем ±2°C. По разбросу предела прочности при растяжении между партиями на 52 последовательных производственных партиях BFE04: ±2,9% (1-сигма), что выгодно сравнивается с опубликованным ±4,2% (1-сигма) разбросом партий эквивалентной марки Zytel 70G30HSLR по 48 партиям в сравнении бок о бок нашего заказчика. Стабильность — функция технологической дисциплины, а не брендовой этикетки на мешке.
Факт: Это верно только для модуля упругости при растяжении (жёсткость) и даже тогда только до определённого предела. Сверх 30% содержания GF в PA66 каждое +5% инкрементальное добавление GF даёт сильно убывающую отдачу по пределу прочности при растяжении (потому что контакт волокно-волокно вызывает большее разрушение во время экструзии), одновременно снижая ударную вязкость (Izod с надрезом резко падает) и повышая вязкость расплава (хуже течение в тонких стенках). Для автомобильных и EV применений PA66 30% GF — это оптимальная точка, оптимизированная каждым глобальным компаундером: максимальное достижимое соотношение прочность/ударная вязкость с достаточным течением для типичных геометрий разъёмов / корпусов. Переход на 35% или 40% GF PA66 имеет смысл только если вам специально нужен модуль изгиба >10 ГПа для балочной детали, ограниченной прогибом — и вы готовы принять на 15-25% более низкий Izod и на 30-40% более высокое давление впрыска. Наша рекомендация: по умолчанию PA66 BFE04 30% GF для 9 из 10 применений; запросите у нашего инженера предложение GF40, если вам специально нужен дополнительный модуль.
Факт: PA66 — полукристаллический полимер, который продолжает кристаллизоваться в течение 72+ часов после извлечения — особенно если отформован на быстром цикле пресс-формы 60°C вместо рекомендуемых 85-95°C. Детали, извлечённые и немедленно собранные в термостат или разъём, будут продолжать усаживаться на 0,05%-0,15% в первые 3 дня, создавая натягивающие посадки, которые трескают сварные линии, или дрейф размеров, который ухудшает характеристики уплотнения. Для прецизионных деталей (допуск < ±0,05 мм / мм) или критических по безопасности сборок постформовочный отжиг настоятельно рекомендуется: 140°C × 2 часа в воздушной печи, затем 6 часов медленного охлаждения внутри закрытой печи без открытия дверцы. Это продвигает кристаллизацию до ~99% завершения перед сборкой и устраняет 90%+ постформовочного размерного движения. Juhai предоставляет кривые время-температура отжига как часть стартового листа параметров, если чертёж вашего заказчика этого требует.
Факт: Производительность CTI (сравнительный трекинг-индекс) на PA66 GF30 сильно зависит от трёх выборов рецептуры: (а) низкоолигомерное содержание базовой смолы, (б) химия носителя mastersbatча цвета, (в) выбор пакета стабилизатора. Дешёвые стандартные марки PA66 GF30, использующие экономичный пигментный mastersbatch с носителем-наполнителем CaCO3, регулярно падают до CTI 250-400V (Уровень эффективности 3 или 4) — не проходя требование 600V для высоковольтных разъёмов. PA66 BFE04 разработан с выделенным CTI-оптимизированным чёрным mastersbatch, использующим носитель смолы PA66 (без наполнителя), низкоионной системой термостабилизатора CuI/KI вместо более дешёвого аминного пакета и премиальной базовой смолой с контролируемой экстракцией олигомеров. Результат: каждая производственная партия BFE04 достигает CTI ≥ 600V (Уровень 1), подтверждённый 20 контрольными испытаниями пластин на партию. Если CTI является письменным требованием в вашем чертеже детали, НЕ покупайте generic "PA66 GF30" без запроса фактических данных испытаний CTI за последние 3 производственные партии — вы удивитесь, сколько марок, заявляющих "CTI 600V" в спецификации, не могут продемонстрировать это стабильно.
Объёмное ценовое дифференцирование и преимущества годового соглашения
Прейскурантная цена PA66 BFE04 составляет $2,85/кг USD (EXW Нинбо, стандартный чёрный, 1-4 MT на отгрузку). Заказчики с обязательными годовыми объёмами или подписанными 12-месячными соглашениями о поставке открывают доступ к дифференцированным ценовым скидкам, фиксированному распределению материала во время глобальных перебоев поставок PA66 и приоритетному планированию производства на нашей Линии IATF 7.
| Объёмный уровень | Годовое обязательство | Цена за кг (EXW Нинбо) | Экономия относительно прейскуранта | Включённые преимущества |
|---|---|---|---|---|
| Уровень 1 — Проект / Испытание | 1-9 MT / год (разовые заказы) | $2,55 — $3,15 / кг (колеблется со спотовым рынком базовой смолы PA66) | Стандартная прейскурантная цена | Производство IATF 16949, бесплатные образцы 2 кг, стандартный контрольный отчёт, 24-часовой технический ответ |
| Уровень 2 — Предпочтительный | 10-24 MT / год, подписанный 6-месячный прогноз | ~$2,65 / кг (±5% квартальная корректировка) | ~7% ниже среднего прейскуранта | Все преимущества Уровня 1 + полугодовое условие стабилизации цены, приоритетное окно отгрузки, выделенная линия инженеря по продажам |
| Уровень 3 — Стратегический | 25-59 MT / год, подписанное 12-месячное соглашение о поставке | ~$2,48 / кг вариант фиксированной или индексированной цены | ~13% ниже среднего прейскуранта | Все преимущества Уровня 2 + 30-дневный буфер страхового запаса, хранящийся на складе Juhai за наш счёт, бесплатный PPAP Уровень 2 для новых программ, ежеквартальный бизнес-обзор с анализом трендов контрольных данных |
| Уровень 4 — Глобальный партнёр | 60+ MT / год, многолетнее генеральное соглашение о поставке | Индивидуальное ценообразование — свяжитесь с директором по продажам | 15-20% ниже среднего прейскуранта + структурированный план экономии | Все преимущества Уровня 3 + совместная разработка рецептуры материала при необходимости, зарезервированная мощность Линии IATF 7 для ваших SKU, очные визиты инженера по качеству заказчика 2× в год, опционально VMI-сток на вашем региональном складе, PPAP Уровень 3 включён стандартно |
Примечание: Пример ценообразования основан на уровне контрактных цен на базовую смолу PA66 Q3 2026. Для текущих спотовых и контрактных цен на вашем объёмном уровне отправьте запрос на vip@nbjuhai.com с целевым годовым объёмом, страной назначения и требуемыми Incoterms.
Глобальная сеть складов и региональные логистические хабы
Для сокращения времени транспортировки и минимизации задержек таможенной очистки для наших глобальных партнёров Уровня 3 и Уровня 4 Juhai поддерживает региональное хранение запаса и логистические хабы в следующих локациях. Стандартный чёрный запас PA66 BFE04 проходит через эти хабы по ежемесячному циклу пополнения для стратегических заказчиков и глобальных партнёров.
| Регион | Локация хаба | Типичный локальный срок поставки (складская позиция) | Типичный уровень запаса хаба (BFE04 чёрный) | Поддерживаемые страны |
|---|---|---|---|---|
| Головной хаб Большого Китая | Юяо, Нинбо, Чжэцзян (заводской склад — 8 000 м² с климат-контролем) | 1-2 рабочих дня (внутренний автотранспорт) | 18 000 кг (18 MT) справочный запас | Континентальный Китай, Гонконг SAR, Макао SAR, Тайвань |
| Хаб Северо-Восточной Азии | Пхёнтхэк, Южная Корея (беспошлинный склад 3PL) | 2-3 рабочих дня (внутренний автотранспорт / экспресс) | 3 000 кг (пополняется ежемесячно по прогнозу) | Южная Корея, Япония |
| Хаб Юго-Восточной Азии | Пасир Гуданг, Свободная торговая зона, Джохор, Малайзия (беспошлинный 3PL) | 2-4 рабочих дня | 5 000 кг (пополняется каждые 3 недели) | Малайзия, Таиланд, Вьетнам, Индонезия, Сингапур, Филиппины |
| Европейский хаб | Гамбург / Бремен, портовый таможенный склад, Германия | 3-6 рабочих дней (автодорожный фрахт EU) | 6 000 кг (пополняется раз в два месяца прямым контейнером из Нинбо) | 27 стран EU, Швейцария, Норвегия, Великобритания (таможенная очистка Brexit обрабатывается через партнёра по фулфилменту в Саутгемптоне) |
| Североамериканский хаб | Внешнеторговая зона аэропорта Детройт, Мичиган, США | 2-5 рабочих дней (внутренний LTL/TL США) | 8 000 кг (пополняется каждые 4 недели судном класса A) | Континентальные США, Канада (кросс-док Торонто), Мексика через пограничный переход Ларедо |
| Латиноамериканский хаб | Беспошлинный склад порта Сантос, Сан-Паулу, Бразилия | 5-8 рабочих дней (дорожная сеть МЕРКОСУР) | 2 000 кг (по обязательству стратегического заказчика) | Бразилия, Аргентина, Чили, Колумбия, Перу |
Готовы оценить PA66 BFE04 для вашей следующей программы?
Ваш флагманский SKU PA66 с наивысшим ROI — сопоставлено с Zytel 70G30HSLR
PA66 BFE04 — наш флагманский PA66 GF30 Премиального уровня, разработанный специально для подкапотных автомобильных применений, высоковольтных EV-разъёмов и промышленных высокотемпературных применений, требующих жёсткого CpK, CTI 600V и стабильности размеров. Квалифицирован европейскими, североамериканскими и азиатскими заказчиками Tier 1 в серийном производстве. Та же базовая смола и GF сырьё, что и у глобальных премиальных брендов, при значительно более низкой совокупной стоимости, с технологической дисциплиной IATF 16949 и 24-часовой технической поддержкой.