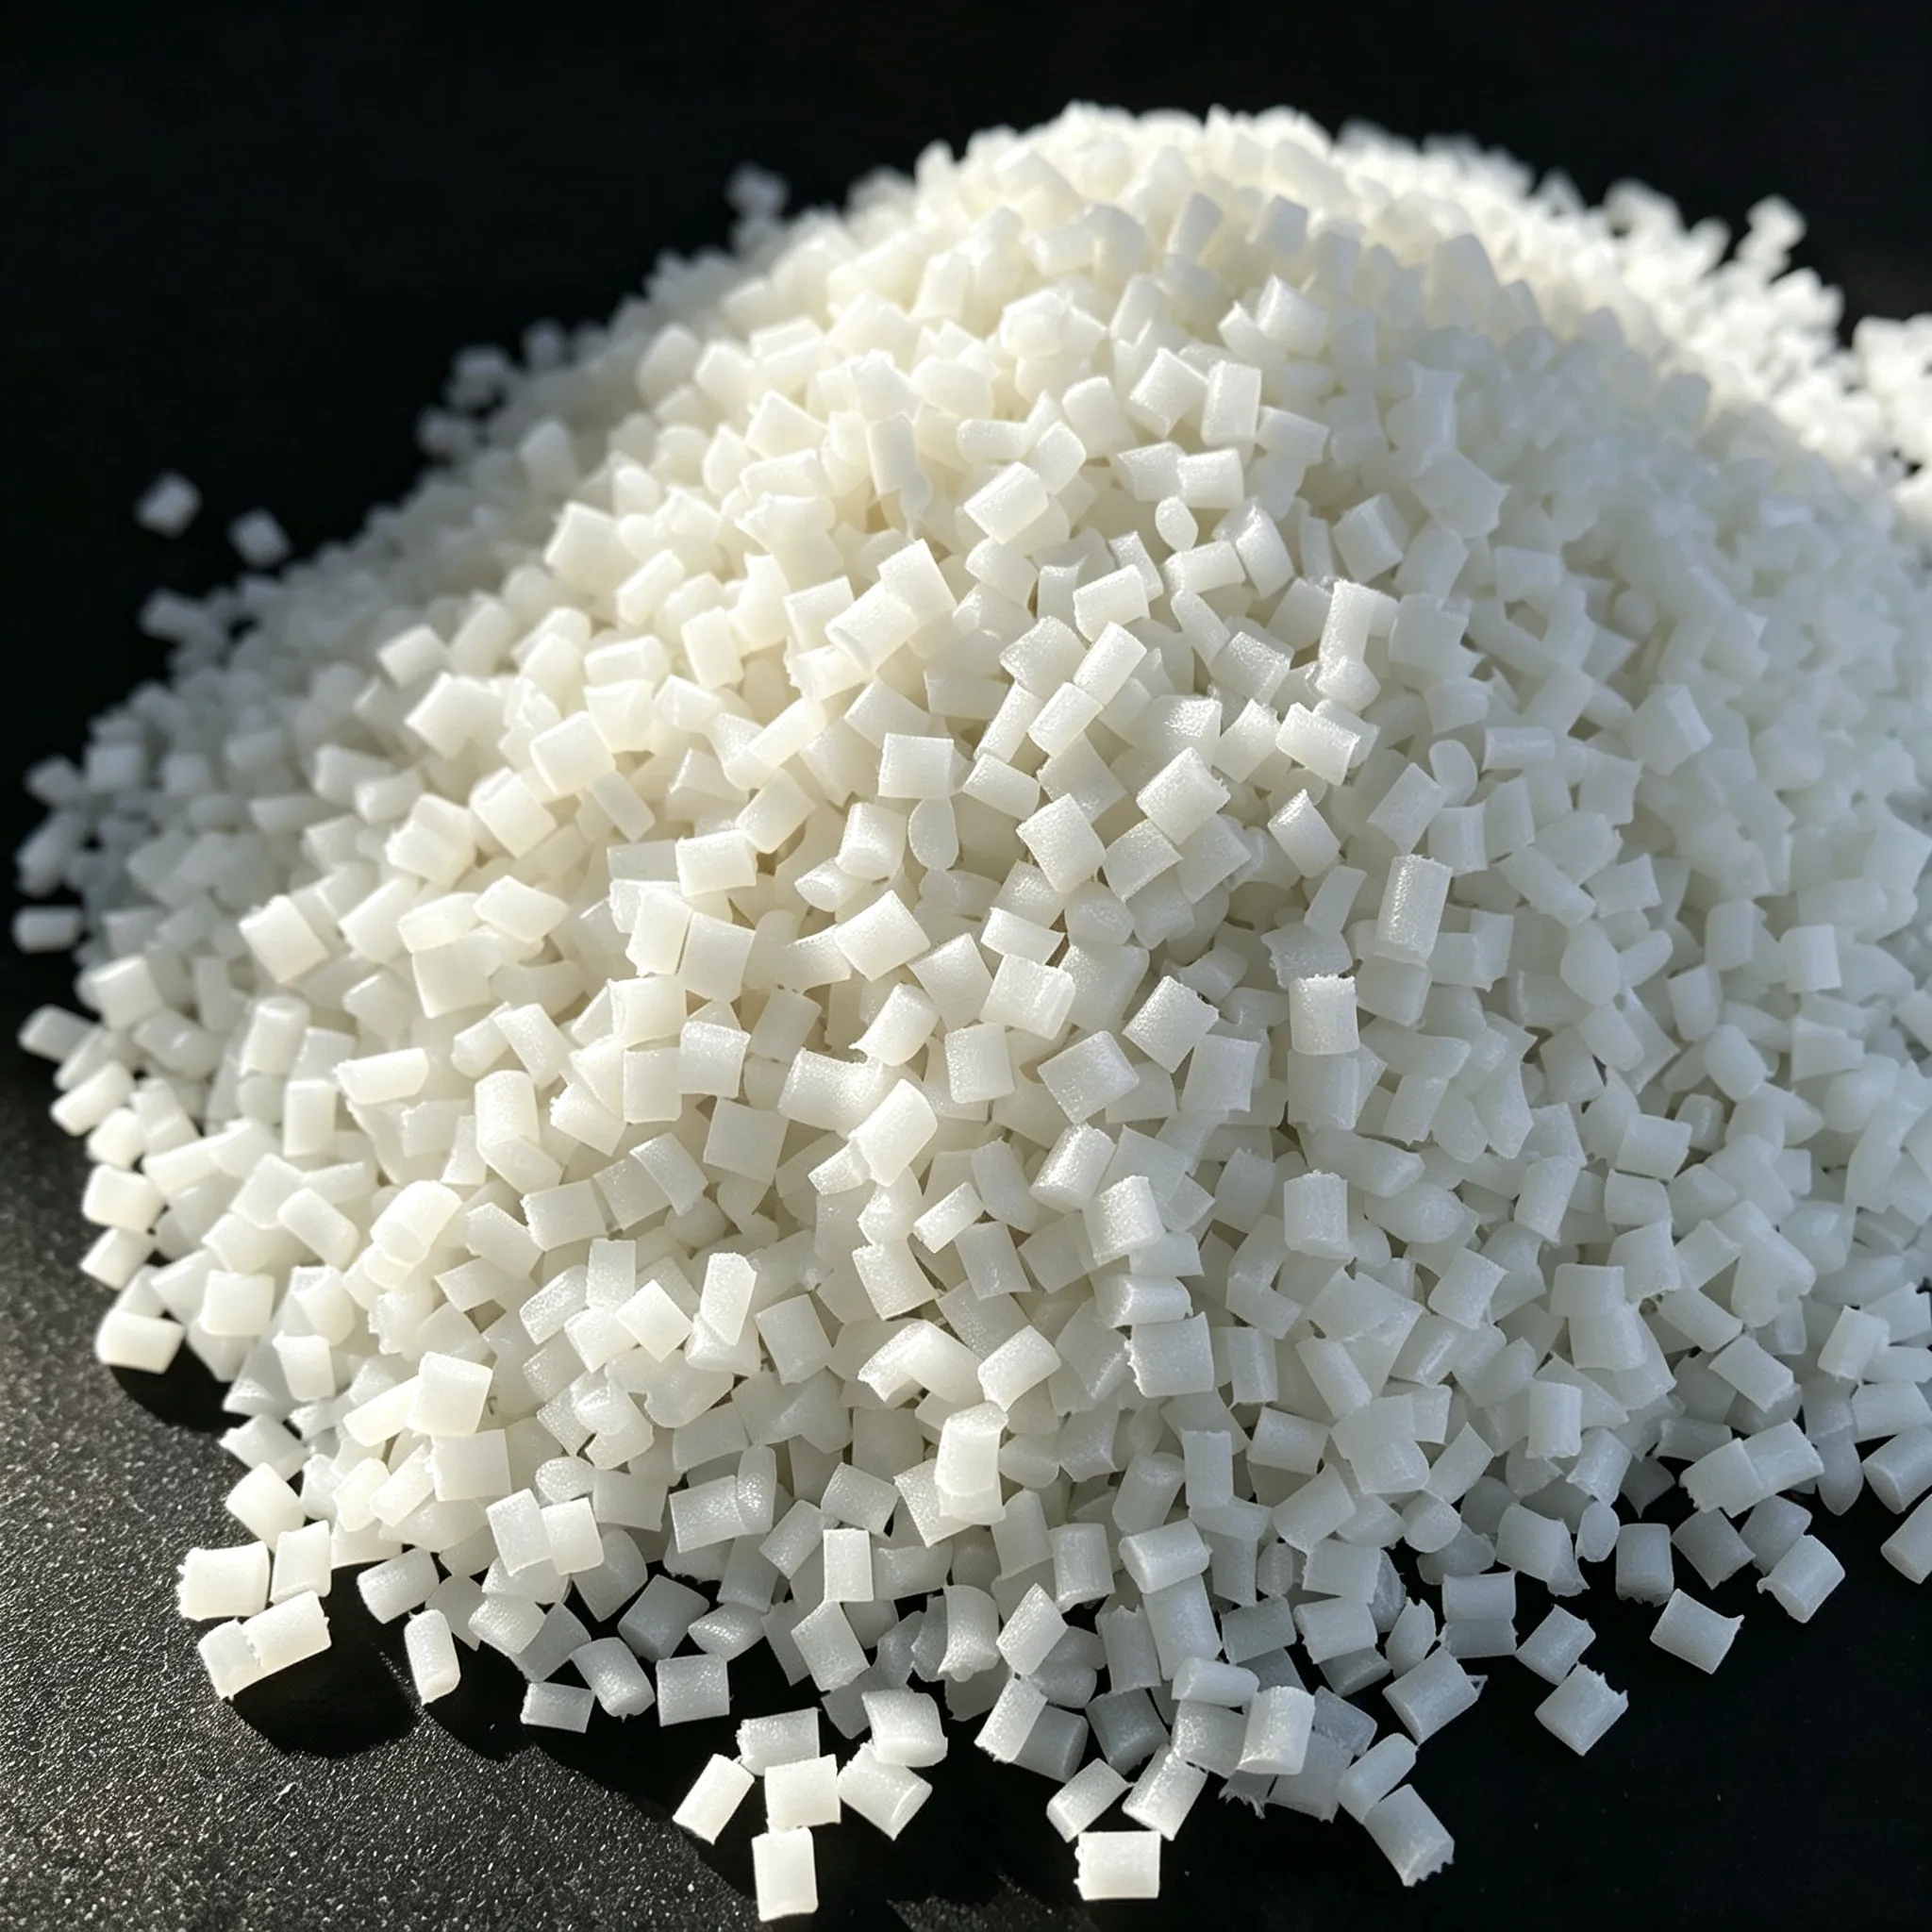
Модифицированный полиамид PA6 · Премиальная нагревостойкая марка
PA6 ETF02 · Гранулы высокотемпературного PA6 с 30% стекловолокном, термостабилизированного по старению
Премиальный компаунд PA6, армированный 30% рубленого стекловолокна и сформулированный с запатентованным двойным пакетом термостабилизатора на основе галогенной соли CuI/KI плюс ароматического диаминного антиоксиданта. Обеспечивает ≥80% сохранение прочности на растяжение после 3 000 часов непрерывного воздушного старения при 150°C (против <40% для нестабилизированного PA6 GF30). HDT достигает 210°C при 0.45 MPa. Стандартный чёрный с UV-синергистом на саже. Разработан для корпусов автомобильных фар, деталей моторного отсека у выхлопа и торцевых кронштейнов промышленных электродвигателей.
| Прочность на растяжение (ISO 527) | 152 MPa |
|---|---|
| Сохранение прочности при растяжении 150°C × 3 000 ч | ≥ 80 % |
| Сохранение удлинения при 150°C × 3 000 ч | ≥ 55 % |
| HDT при 0.45 MPa (ISO 75/Bf) | 210 °C |
| HDT при 1.82 MPa | 188 °C |
| Температура размягчения по Вика | 207 °C |
| Индекс сравнительного трекингостойкости CTI | ≥ 500 V (PLC 1) |
| Сертификации | ISO 9001, ROHS 2.0, REACH |
Обзор продукта и ключевые преимущества
PA6 ETF02 — это высокотемпературный термостабилизированный по старению компаунд инженерного пластика производства Juhai Plastics на премиальной базовой смоле PA6 армированный 30% высококачественным рубленым E-стекловолокном с силановой аппретировкой и компаундированный на нашей со-вращающейся двухшнековой экструзионной линии с запатентованным двойным пакетом термостабилизатора: йодистая медь(I) / йодистый калий (CuI/KI) галогенная соль плюс вторичный антиоксидант на основе ароматического диамина. Две химии стабилизаторов действуют синергетически — CuI/KI хелатирует термически генерируемые амидные свободнорадикальные концы цепей, тогда как ароматический амин AO гасит разложение пероксидов — обеспечивая PA6 ETF02 примерно в 4–5 раз больший долговременный тепловой ресурс по сравнению с нестабилизированным PA6 GF30 в критическом диапазоне 120–160°C автомобильной и промышленной эксплуатации.
Ключевые преимущества
Лидер класса по сохранению свойств при долговременном термостарении: После 3 000 часов непрерывного старения в принудительном воздухе при 150°C прочность на растяжение остаётся выше 80% от нестарённого значения, а относительное удлинение при разрыве выше 55%. Нестабилизированный PA6 GF30 падает ниже 40% прочности и становится хрупким в тех же условиях.
Высокие HDT и Вика для пиковых нагрузок: Температура изгибостойкости достигает 210°C при 0.45 MPa и 188°C при 1.82 MPa, с размягчением по Вика 207°C. Кратковременные пиковые температуры 175°C выдерживаются без структурного разрушения.
30% стекловолокна для структурной жёсткости: 152 MPa прочности на растяжение и 7 300 MPa модуля упругости при изгибе обеспечивают жёсткость, требуемую для центрирования отражателей фар, сохранения геометрии воздушного фильтра моторного отсека и соосности подшипникового отверстия торцевого кронштейна двигателя под нагрузкой и нагревом.
Неокрашивающий медный стабилизационный пакет: Ингибированный комплекс CuI/KI проходит испытания на контактную коррозию IEC 60426 против голой меди, латуни, олова и алюминия с потерей металла менее 0.3 mg/cm² — без зелёно-окисного окрашивания на теплоотводах фар или контактах коллектора двигателя.
Синергист на саже (стандартный цвет): 2.0% пигмента сажи действует как UV-поглотитель (для наружной экспозиции прозрачных рассеивателей фар) и поверхностный гаситель свободных радикалов, который умеренно продлевает сохранение при термостарении на 5–7% по сравнению с натуральными версиями.
CTI ≥ 500 V для применения в электродвигателях: Индекс сравнительного трекингостойкости ≥500 V (PLC 1) удовлетворяет требованиям к путям утечки и воздушным зазорам для формованных торцевых кронштейнов коллектора, устанавливаемых непосредственно над изолированными обмотками якоря.
Позиционирование по ценовому классу
PA6 ETF02 позиционируется как Премиум ценовой класс PA6-компаунда в продуктовом ряду Juhai, отражая его специализированный термостабилизационный пакет и 150°C долговременный тепловой рейтинг. Сравните с нашей Стандарт-классом PA6 BFE01 (универсальный 30% GF премиальный PA6 без теплового пакета CuI/KI) и нашим Эконом-классом PA6 BFE06 или PA6 GBA35 (эконом-марки 30–35% GF PA6 для среднетемпературного конструкционного применения). Для применений, требующих HDT класса 250°C сверх предела ETF02 210°C, см. PA66 BFE04 в разделе сопутствующих продуктов ниже.
Рекомендуемые применения
Автомобильные корпусы фар
Корпусы отражателей фар и задних фонарей, устанавливаемые рядом с теплоотводами ламп HID / LED (локальная горячая точка 140–160°C). UV-стабильный чёрный цвет.
Моторный отсек
Корпусы воздушных фильтров у выпускных коллекторов, торцевые крышки турборезонаторов, кронштейны вторичного впуска, прижимы аккумуляторных лотков (120–145°C непрерывно).
Компоненты электродвигателей
Торцевые кронштейны коллектора, опоры щёткодержателей, фиксаторы подшипников для промышленных двигателей габарита 132–200 (нагрев обмоток 125–140°C).
Высокотемпературная электротехника
Корпусы инверторных разъёмов класса CTI-500V, основания реле со встроенными теплоотводами, катушки дросселей линии у IGBT-модулей.
Тепловые зоны электроинструментов
Опоры двигателей перфораторов и угловых шлифмашин за коллектором; внутренние перегородки тепловых пушек и кожухи нагревательных блоков.
Промышленные тепловые нагрузки
Корпусы датчиков котлов, корпуса горелочных запальников, рамы солнечных микроинверторов и любые детали с рейтингом >120°C долговременно без охрупчивания.
Полный перечень механических и физических свойств
Все значения испытаны по стандартам ISO на 4-мм литьевых многоцелевых образцах ISO, кондиционированных при 23°C / 50% RH в течение 16 часов, если не указано иное. Значения сохранения при термостарении измерены на образцах, извлечённых из тяговой воздушной печи старения по ISO 2578. Индивидуальный партийный сертификат соответствия (CoC) поставляется с каждой отгрузкой, включая данные прочности после старения 1 000ч для проверки качества.
Механические свойства (без старения)
| Свойство | Метод испытания | Значение |
|---|---|---|
| Прочность на растяжение | ISO 527 | 152 MPa |
| Модуль упругости при растяжении | ISO 527 | 8,200 MPa |
| Относительное удлинение при текучести | ISO 527 | 2.4 % |
| Относительное удлинение при разрыве | ISO 527 | 2.8 % |
| Прочность на изгиб | ISO 178 | 230 MPa |
| Модуль упругости при изгибе | ISO 178 | 7,300 MPa |
| Ударная вязкость с надрезом по Izod (1A), 23°C | ISO 180 | 14 kJ/m² |
| Ударная вязкость без надреза по Izod (1U), 23°C | ISO 180 | 65 kJ/m² |
| Ударная вязкость по Шарпи с надрезом (1eA), 23°C | ISO 179 | 11 kJ/m² |
| Твёрдость по Роквеллу (шкала R) | ISO 2039-2 | R 112 |
Свойства сохранения при термостарении (обязательная валидация)
| Свойство | Условие старения | Гарантированное минимальное сохранение |
|---|---|---|
| Сохранение прочности на растяжение | 130°C × 1 000 ч принудительный воздух | ≥ 92 % (типично 95%) |
| Сохранение прочности на растяжение | 150°C × 3 000 ч принудительный воздух | ≥ 80 % (типично 84%) |
| Сохранение удлинения при разрыве | 150°C × 3 000 ч принудительный воздух | ≥ 55 % (типично 62%) |
| Сохранение удара Izod с надрезом | 150°C × 3 000 ч принудительный воздух | ≥ 60 % (типично 68%) |
| Сохранение прочности на растяжение | 170°C × 500 ч принудительный воздух | ≥ 62 % (типично 67%) |
| HDT при 0.45 MPa (после 150°C×3 000ч) | ISO 75/Bf после старения | ≥ 205 °C |
Низкотемпературные и ударные свойства после климатического кондиционирования
Для автомобильных программ, сочетающих нагрев моторного отсека с требованиями зимней холодной выдержки, PA6 ETF02 сохраняет пригодную ударную вязкость до -30°C после стандартного кондиционирования. Данные ниже приведены для информации; запросите полное приложение по низкотемпературному удару у нашей инженерной группы, если ваша спецификация требует конкретного критерия прохождения/непрохождения при -40°C.
| Свойство | Условие | Значение |
|---|---|---|
| Ударная вязкость с надрезом по Izod (1A) | 23°C, кондиционировано 16ч 50% RH (стандарт) | 14 kJ/m² |
| Ударная вязкость с надрезом по Izod (1A) | -20°C, кондиционировано 4ч холодная выдержка | 8.5 kJ/m² (типично, без излома вязкий) |
| Ударная вязкость с надрезом по Izod (1A) | -30°C, кондиционировано 4ч холодная выдержка | 6.2 kJ/m² (типично, частичный излом) |
| Ударная вязкость с надрезом по Izod (1A) | -40°C, кондиционировано 4ч холодная выдержка | 4.0 kJ/m² (типично, хрупкий) — рассмотрите ударомодифицированную марку ETF01 |
| Прочность на растяжение (после равновесия 23°C / 50% RH) | ISO 527, 2 недели кондиционирования | ~ 132 MPa (пластифицировано влагой) |
| Ударная вязкость с надрезом по Izod (после влажного равновесия) | ISO 180, 2 недели 50% RH | ~ 17 kJ/m² (эффект влажностного ударомодифицирования) |
| Изменение размеров (после 150°C × 1000ч) | пластина 60 × 60 mm, направление потока | ≤ +0.05 % (без вспучивания или коробления) |
Контроль качества и методика производственных испытаний
Каждая партия PA6 ETF02 проходит через наш стадийный процесс качества ISO 9001 до допуска. Поскольку сохранение при термостарении — ключевое отличие этой Премиум-марки, мы выполняем реальные ускоренные испытания старением при 150°C на каждой производственной партии — не на периодической основе. Это одна из причин, почему PA6 ETF02 несёт небольшую ценовую премию относительно Стандарт-марки PA6 GF30.
Матрица испытаний допуска партии (выполняется на каждой партии 1 000 kg)
| Испытуемый показатель | Стандарт / метод испытания | Периодичность | Спецификационный предел (прошёл = допуск) |
|---|---|---|---|
| Температура текучести расплава (MVR) при 275°C / 5 kg | ISO 1133-1 | 100% партий | 30 – 36 cm³/10 мин (±9% цель 33) |
| Плотность (гранулы) | ISO 1183-1 (метод A) | 100% партий | 1.335 – 1.365 g/cm³ |
| Влажность (как упаковано) | титрование Карла Фишера | 100% партий | < 0.15 % (заказчик сушит до < 0.08% перед литьём) |
| Содержание стекловолокна (сжигание / LOI) | ISO 3451-1 | 100% партий | 28.5 – 31.5 % по массе |
| Прочность на растяжение без старения (ISO образец) | ISO 527-1/-2, 1 mm/min | 100% партий, среднее 5 образцов | ≥ 146 MPa (CpK ≥ 1.33 против номинала 152) |
| Модуль упругости при растяжении без старения | ISO 527 с экстензометром | 100% партий | ≥ 7,800 MPa |
| Ударная вязкость с надрезом по Izod при 23°C | ISO 180/1A, 10 образцов | 100% партий | ≥ 12 kJ/m² индивидуально, ≥ 13.5 среднее |
| HDT при 0.45 MPa (без старения) | ISO 75-1/Bf, плашмя | Каждая партия, 3 образца | ≥ 207 °C (CpK ≥ 1.3 против номинала 210) |
| Сохранение при термостарении 150°C × 1 000 ч (валидация партии) | Внутренний / протокол ISO 2578 | 100% партий (12 образцов отобрано на 1 000ч) | ≥ 88% сохранения прочности при 1 000ч (интерполяцией до ≥80% при 3 000ч по проекции Аррениуса, подтверждённой ежеквартальным полным исследованием 3 000ч) |
| Цвет L*a*b* (гранулы, стандарт чёрный) | CIE LAB D65 10°, пластина 30 mm | 100% партий против эталона сохранения | ΔE (CMC 2:1) ≤ 1.0 против мастер-пластины цвета |
| Скрининг ROHS / REACH SVHC | XRF + внутренняя мокрая химия | 100% партий; полный GC-MS ежеквартально | Прохождение по EU 2015/863 и 248-му обновлению SVHC |
Статистическое управление процессом и цели CpK
Прочность на растяжение: Номинал 152 MPa, нижняя спецификация 146 MPa → минимум CpK ≥ 1.33 на каждой партии (фактический рабочий CpK ≈ 1.62 за последние 12 месяцев).
HDT при 0.45 MPa: Номинал 210°C, нижняя спецификация 207°C → CpK ≥ 1.30.
MVR 275°C/5 kg: Номинал 33 cm³/10 мин, окно 30–36 → CpK ≥ 1.45.
Сохранение прочности при 1 000ч 150°C: Нижняя спецификация 88% → рабочее среднее 92.4%, CpK ≈ 1.18 контролируется ежеквартально полными исследованиями 3 000ч по методу Аррениуса ISO 2578.
Полный пакет SPC, включая карты X-bar R, гистограмму и отчёт CpK за последние 20 производственных партий, доступен по запросу для автомобильных подач PPAP / IMDS.
Тепловые свойства
| Свойство | Метод испытания | Значение |
|---|---|---|
| Температура изгибостойкости при 1.82 MPa | ISO 75/Af | 188 °C |
| Температура изгибостойкости при 0.45 MPa | ISO 75/Bf | 210 °C |
| Температура размягчения по Вика (нагрузка B/50) | ISO 306 | 207 °C |
| Пик плавления (DSC, 10°C/мин) | ISO 11357 | 221 °C |
| Коэффициент линейного теплового расширения (поток) | ISO 11359-2 | 3.0 × 10⁻⁵ °C⁻¹ |
| Долговременная непрерывная рабочая температура (воздух) | Внутренняя / экстраполяция ISO 2578 | 150 °C (3 000ч, >80% сохр. прочности) |
| Кратковременная пиковая температура | Суммарно < 100 ч, без нагрузки | 175 °C |
Физические, электрические, технологические и прочие
| Свойство | Метод испытания | Значение |
|---|---|---|
| Плотность | ISO 1183 | 1.35 g/cm³ |
| Температура текучести расплава (MVR) 275°C, 5.0 kgf | ISO 1133 | 33 cm³/10 мин |
| Усадка при литье — направление потока | ISO 294-4 | 0.33 % |
| Усадка при литье — поперечное направление | ISO 294-4 | 0.92 % |
| Водопоглощение (24 ч, погружение при 23°C) | ISO 62 | 0.98 % |
| Равновесное водопоглощение (50% RH) | ISO 62, долгосрочное | ~ 2.8 % |
| Индекс сравнительного трекингостойкости CTI | IEC 60112 | ≥ 500 V (уровень эффективности 1) |
| Поверхностное удельное сопротивление | IEC 60093 | 1 × 10¹⁵ Ω/sq |
| Удельное объёмное сопротивление | IEC 60093 | 1 × 10¹⁴ Ω·cm |
| Электрическая прочность (кратковременная, 2 mm) | IEC 60243-1 | 18 kV/mm |
| Контактная коррозия (Cu, латунь, Al, Sn) 120°C×1000ч | IEC 60426 | < 0.3 mg/cm² потеря (ПРОШЁЛ) |
Руководство по переработке и обращению
Параметры литья под давлением
PA6 ETF02 имеет специфические ограничения по времени пребывания и температуре, поскольку галогенный компонент CuI может катализировать гидролиз амидной связи PA6 или разрыв цепи при выдержке выше 280°C в течение длительного времени. Соблюдайте настройки ниже и установите сигнализатор времени пребывания в цилиндре на литьевой машине для деталей с длинным циклом.
| Технологический параметр | Рекомендуемый диапазон | Примечания / Пределы |
|---|---|---|
| Предварительная сушка (ОБЯЗАТЕЛЬНО) | 80 °C × 4 часа; осушительная сушилка до влажности < 0.08% | Сушка на окружающем воздухе недопустима. Используйте осушитель с точкой росы -40°C. Влажность >0.15% вызывает слешинг И ускоряет гидролиз в цилиндре. |
| Температура цилиндра — задняя / средняя / передняя | 240 °C / 255 °C / 268 °C | Плавный профиль; избегайте всплесков передней зоны выше 275°C. |
| Температура сопла | 265 - 272 °C | Несколько ниже передней зоны во избежание слюноотделения. Никогда не превышайте 275°C на сопле. |
| Максимальное время пребывания в цилиндре | < 6 минут при ≤ 275 °C; < 3 минут, если любая зона достигает 280 °C | КРИТИЧНО. Длительное пребывание + высокая температура → катализируемый CuI разрыв цепи → потеря удара и свойств термосохранения. Установите задержку восстановления шнека и размер впрыска соответствующе. |
| Температура пресс-формы | 70 - 95 °C | Рекомендуется 85°C+ для поверхности класса A корпусов фар и оптимального смачивания GF. |
| Давление впрыска | 85 - 135 MPa | Тонкие рёбра фар и бобышки торцевых кронштейнов могут требовать верхнего предела. |
| Давление выдержки | 55 - 75% от давления впрыска | Время выдержки: 12-28 с в зависимости от толщины стенки. |
| Контрадавление шнека | 4 - 8 bar | Умеренное контрадавление; избегайте >10 bar во избежание сдвигового нагрева и пребывания. |
| Скорость шнека (RPM) | 70 - 130 rpm | Умеренная скорость минимизирует всплеск сдвигового тепла и истирание волокна. |
| Материал шнека / цилиндра | Сквознозакалённая инструментальная сталь (HRC 55+) или биметаллический цилиндр | CuI/KI умеренно абразивен для азотированных цилиндров свыше 10 000+ часов; одного хромирования недостаточно. |
| Продувка при смене материала | Натуральный PA6 без наполнителя или коммерческий продувочный компаунд на основе PP | НЕ продувайте ETF02 безнаполненным PP или PE напрямую, так как остаточный CuI может загрязнить следующую прогонку прозрачной смолы. |
Хранение и срок хранения
Храните в оригинальных запечатанных мешках ниже 35°C и ниже 70% относительной влажности.
Держите вдали от прямых солнечных лучей и источников тепла или открытого огня.
Срок хранения при надлежащих условиях: 24 месяца с даты производства, напечатанной на этикетке мешка.
После вскрытия используйте содержимое в течение 3 недель или повторно запечатайте осушительными пакетами во избежание предвлагопоглощения.
Не смешивайте гранулы ETF02 с нестабилизированными марками PA6 GF в том же контейнере или сушильном бункере — даже 5% нестабилизированной марки может снизить общую кривую термосохранения ниже спецификации.
Руководство по устранению неполадок при литье
Поскольку PA6 ETF02 содержит как 30% загрузки стекловолокна, так и чувствительный пакет галогенного термостабилизатора CuI/KI, некоторые виды дефектов проявляются чаще, чем на стандартном безнаполненном или нестабилизированном PA6. Используйте таблицу ниже как первичный справочник по устранению неполадок; при устойчивых проблемах отправьте нам фото дефекта, журнал температур цилиндра вашей машины и текущий MVR вашей фракции вторички — наши технологи ответят конкретным листом корректирующих действий в течение одного рабочего дня.
| Дефект / Симптом | Наиболее вероятная(ые) первопричина(ы) | Пошаговое корректирующее действие |
|---|---|---|
| Следы слешинга (серебристые полосы) на стороне литника или у основания рёбер | 1) Недостаточная предсушка, остаточная влажность > 0.08%; 2) Слишком быстрая скорость впрыска через малый литник; 3) Протечка обратного клапана, вызывающая обратный поток и пропаривание влаги. | Шаг 1: Повторно измерьте влажность гранул по Карлу Фишеру немедленно у горловины машины. Если >0.08%: продлите время сушки на 2 часа при 85°C, подтвердите точку росы на выходе сушилки ≤ -40°C. Шаг 2: Снизьте скорость впрыска на 20% на первой ступени, повышайте на 5% только после исчезновения слешинга. Шаг 3: Продуйте и осмотрите упорное кольцо / обратный клапан на износ (зазор > 0.1 mm → заменить). Шаг 4: При использовании вторички ограничьте долю вторички ≤ 20% и сушите вторичку отдельно перед смешиванием — вторичка поглощает в 2–3 раза больше влаги из окружающей среды. |
| Хрупкие края деталей или неожиданно низкий удар с надрезом по Izod на отформованных деталях | 1) Катализируемый CuI разрыв цепи из-за слишком длительного пребывания в цилиндре при высокой температуре; 2) Истирание GF-волокна из-за чрезмерной скорости шнека или контрадавления >10 bar; 3) Деградированная вторичка (многократно переработанная при слишком горячем профиле). | Шаг 1: Рассчитайте пребывание в цилиндре = (ёмкость цилиндра cm³ × плотность расплава 1.07 g/cm³) ÷ масса впрыска g × время цикла с. Должно быть < 360 с при ≤ 275°C; если превышено, уменьшите размер впрыска увеличением подпора или переходом на меньшую машину. Шаг 2: Снизьте температуру передней зоны/сопла на 5°C шаг за шагом, подтвердите установку сигнализатора пребывания. Шаг 3: Снизьте RPM шнека до 80, опустите контрадавление до 4–5 bar. Шаг 4: При использовании >20% вторички отправьте образец вторички на MVR против MVR гранул — ΔMVR > +15 пунктов = цепь деградировала; отбракуйте партию вторички. |
| floating следы / проявление стекловолокна на поверхности корпуса фары класса A | 1) Температура пресс-формы слишком низкая (< 75°C); 2) Давление выдержки слишком низкое или время выдержки недостаточно для толщины стенки; 3) Плохой размер landing литника, вызывающий застывание до выравнивания поверхностного слоя. | Шаг 1: Поднимите пресс-форму до 85–90°C с помощью напорного водяного или масляного термостата — это самый большой рычаг для поверхности ETF02. Шаг 2: Повысьте давление выдержки до 70–80% от пика впрыска; добавьте 3–5 с времени выдержки на мм номинальной стенки. Шаг 3: При наличии литниковой системы отполируйте landing литника 5–10 mm и подтвердите глубину литника ≥ 0.8 mm для GF-материала. Шаг 4: Для горяче-канальных систем снизьте температуру коллектора на 10°C во избежание преждевременного застывания до уплотнения поверхностного слоя. |
| Коробление на плоском фланце торцевого кронштейна или задней пластине отражателя фары | 1) Асимметричная усадка из-за несбалансированной температуры пресс-формы (дельта неподвижная/подвижная сторона > 10°C); 2) Давление выдержки отключено слишком рано до застывания литника; 3) Дисбаланс ориентации стекловолокна из-за однолитниковой схемы течения на большой детали. | Шаг 1: Проверьте контуры пресс-формы подвижной и неподвижной половин отдельно — установите обе на 85°C ± 2°C (используйте отдельные термостаты, без последовательного контура). Шаг 2: Продлите время выдержки на 5 с; подтвердите коротко-выстрельным исследованием, что литник не застывает при отсечке. Шаг 3: Для деталей > 200 мм поперёк согласуйте литниковую систему с нашим инженером. Веерный или диафрагменный литник часто устраняет коробление на круглых деталях задней части отражателя / торцевых кронштейнов. Шаг 4: Небольшая компенсация усадки в стали инструмента (0.33% поток, 0.92% поперечное) должна применяться равномерно. |
| Коричневые / янтарные полосы обесцвечивания в зоне сопла или при послед заполнении | 1) Мёртвые зоны в цилиндре / наконечнике сопла, удерживающие материал при высокой температуре > 8 мин; 2) Застой материала на треснувшем торпедо или зазоре вкладыша биметаллического цилиндра; 3) Чрезмерная температура передней зоны > 278°C в сочетании с длинным циклом. | Шаг 1: Снизьте переднюю зону и температуру сопла до 260°C, продуйте 10 полных впрысков натурального PA6. Шаг 2: Осмотрите наконечник сопла / корпус сопла на нагар — замочите в PE-продувке на ночь при необходимости. Шаг 3: Извлеките шнек и осмотрите лопасти, упорное кольцо и торпедо на износные канавки или деградацию полимера, если обесцвечивание продолжается после продувки. Шаг 4: Установите таймер холостого хода шнека, который отводит шнек и снижает температуру задней зоны на 10°C при простое > 2 мин. |
| Размерный сдвиг на отверстии подшипника / элементе соосности отражателя после 120°C пост-формовочного отжига | 1) Остаточные формовочные напряжения, высвобождаемые при температуре; 2) Дисбаланс толщины стенки, вызывающий неравномерную ориентацию GF; 3) Недозаполненная секция с неполным уплотнением поверхностного слоя. | Шаг 1: Проверьте цикл пост-формовочного отжига (если используется) — нагревайте медленно 0.5°C/мин до 110°C, выдержите 2 ч на мм максимальной стенки, охлаждайте медленно. Шаг 2: Повысьте давление фазы подпора/выдержки на 10%; продлите выдержку во избежание застывания литника до пика подпора. Шаг 3: Если элемент рядом с линией спая, переместите или добавьте вентиляцию; подтвердите прочность линии спая испытанием. Шаг 4: Для прецизионных применений отверстия подшипника прототипируйте на ETF02 при окончательной геометрии инструмента, используя ваши производственные параметры литья — размерные данные при нагреве доступны в нашей прикладной лаборатории для типовой геометрии кронштейнов. |
| Слюноотделение сопла между впрысками, вызывающее следы литника или шлейфение | 1) Температура сопла на 3–5°C выше относительно передней зоны; 2) Недостаточное или слишком быстрое обратное всасывание / декомпрессия; 3) MVR на верхнем конце диапазона 30–36, вызывающий более текучий расплав. | Шаг 1: Снизьте температуру сопла до 262–265°C, держите переднюю зону 268–270. Шаг 2: Добавьте 3–5 мм обратного всасывания после восстановления, замедлите всасывание до 15–20 мм/с (быстрое всасывание втягивает воздух в цилиндр, вызывая слешинг следующего впрыска). Шаг 3: Если MVR партии подтверждён на 35+, рассмотрите охлаждение заднего/среднего профиля на 2°C. Шаг 4: При очень длинных простоях используйте запорный клапан наконечника сопла, если доступен. |
Сертификации, соответствие и отзывы заказчиков
Сертификации материала и заявления о соответствии
PA6 ETF02 производится на нашем производственном участке Juhai Lianghui в Нинбо под сертифицированной системой качества ISO 9001:2015. Все производственные партии испытаны против обязательных региональных регуляторных требований; сертификаты и Письма о соответствии (LoC) доступны для скачивания по запросу или автоматически отгружаются с каждым коммерческим инвойсом.
ISO 9001:2015
Система менеджмента качества — вся производственная линия, входной контроль и выпуск партии сертифицированы аккредитованным CNAS сторонним аудитором. Номер сертификата доступен по запросу.
ROHS 2.0 (EU 2015/863)
Ограничение 10 вредных веществ (Pb, Cd, Hg, Cr VI, PBB, PBDE, DIBP, DBP, BBP, DEHP). Каждая партия испытана XRF; полный скан GC-MS выполняется ежеквартально. LoC предоставляется с каждой отгрузкой.
REACH SVHC (EU)
Соответствует 248-му обновлению Списка кандидатов веществ, вызывающих очень большую озабоченность. Ежегодный сторонний отчёт по скринингу доступен; ниже порога 0.1% w/w для всех перечисленных SVHC.
IEC 60112 CTI ≥ 500 V
Сравнительный индекс трекингостойкости PLC 1 испытан по IEC 60112 Раствор A на пластинах 3 mm. Удовлетворяет требованиям по пути утечки для электрической изоляции торцевых кронштейнов промышленных двигателей.
IEC 60426 Контактная коррозия
Ингибированный пакет CuI/KI проходит испытание на контактную коррозию против голой меди, латуни, лужёной меди и алюминия при 120°C × 1 000 ч — потеря веса ниже 0.3 mg/cm² на всех образцах.
Готов к IMDS / PPAP
Поддерживается ввод данных о материале в систему IMDS для автомобильных программ. Доступен комплект подачи PPAP уровня-3 (SPC, flow-down, CoC история, PFMEA) для квалифицируемых производственных деталей.
Проверенные отзывы заказчиков и примеры из практики
Гарантия качества, гарантийные обязательства и обязательство технической поддержки
Поскольку PA6 ETF02 предназначен для чувствительных к безопасности и долговечных автомобильных и промышленных применений, мы подкрепляем материал письменной гарантией характеристик материала, которая выходит за рамки стандартной 12-месячной гарантии на дефекты, распространённой в индустрии компаундирования. Обязательства ниже применяются к каждой коммерческой партии PA6 ETF02, заказанной через наш нинбский офис продаж и поставленной против подписанного подтверждения заказа Juhai.
| Стандартная гарантия на дефекты | 12 месяцев с даты отгрузки против производственных дефектов (неправильное содержание GF, неверный цвет, загрязнение, выход за спецификацию MVR / прочность / HDT, которые не прошли наш QC, но были отгружены по ошибке). 100% замена партии + возмещение документально подтверждённых фрахтовых расходов для подтверждённой несоответствующей партии. |
|---|---|
| Гарантия характеристик термостарения | Письменная гарантия сохранения прочности на растяжение ≥ 80% при 3 000 часах / 150°C для партий, использованных в течение 18 месяцев с даты производства, отформованных по рекомендованным параметрам Juhai (сушка <0.08%, пребывание < 6 мин ≤ 275°C). Если ваша независимая лаборатория покажет сохранение ниже 80%, мы либо вернём 50% покупной цены материала для затронутой партии, либо бесплатно поставим заменяющий материал по выбору покупателя. Гарантия исключает неправильное использование (например, контакт с несовместимыми жидкостями, экспозиция сверх пиков 175°C). |
| Гарантия свойственной согласованности от партии к партии | Максимальное отклонение ± 5% по номинальной прочности, модулю, HDT при 0.45 MPa и MVR между последовательными заказанными партиями в рамках одного 12-месячного рамочного заказа. Если любая отдельная партия выходит за ± 5% от базовой партии, которую вы аттестовали, Juhai берёт на себя стоимость ваших повторных квалификационных испытаний до USD 3 500 за инцидент. |
| Гарантия регуляторного соответствия | Произведённый и отгруженный материал будет соответствовать ROHS 2.0 (EU 2015/863) и порогам веществ EU REACH SVHC на момент производства. Если компетентный регуляторный орган государства-члена EU сочтёт материал несоответствующим из-за изменения рецептуры Juhai и наложит штраф на покупателя, Juhai возместит покупателю документально подтверждённый регуляторный штраф до максимума в двухкратном размере покупной стоимости затронутой отгрузки. |
| Инженерная техническая поддержка (SLA ответа) | Горячая линия инженерной поддержки + email-поддержка 08:00–18:00 Пекин / Шанхай GMT+8, Пн–Сб. Срочные проблемы литья при остановке производства получают первый ответ по техническому email в течение 4 часов или голосовой вызов WeChat / WhatsApp в течение 2 часов. Лист оптимизации технологического процесса литья, анализ напряжений детали (простой FEA геометрии кронштейна / фары) и рекомендации по смешиванию опытного материала — всё бесплатно для активных заказчиков. |
| Поддержка образцами и спецификациями | Бесплатный оценочный образец 2 kg стандартного чёрного PA6 ETF02 доступен для оценок настоящих OEM / Tier-1 / промышленных литьевых предприятий; дополнительный образец 1 kg (максимум 5 kg всего) доступен для предварительных квалификационных испытаний литьём с подписанным NDA. Полная PDF спецификация, включая графики кривых термосохранения, историю CpK и рекомендованное руководство по проектированию литника и бежитников, отправляется в течение 24 часов с первого запроса. |
Упаковка, отгрузка и MOQ
| Стандартная упаковка | Термосварной экспортный композитный мешок крафт/PE 25 kg с внутренним алюминиевым влагобарьером. Мешки чётко маркированы SKU PA6-ETF02, номером партии, датой производства и кодом партии термостабилизатора для трассируемости. |
|---|---|
| Конфигурация поддона | 40 мешков на стандартном фумигированном экспортном поддоне ISPM-15 = 1 000 kg (1 MT) на поддон; растянутая плёнка с четырьмя пластиковыми уголками и стальной лентой поддона. |
| MOQ — стандартный чёрный цвет | 1 000 kg (1 полный поддон / 40 мешков × 25 kg). Меньшие испытательные мешки 100 kg доступны по запросу для квалифицирующих автомобильных и моторных OEM программ оценки. |
| MOQ — натуральный или заказной цвет | 5 000 kg (5 поддонов). Примечание: нечёрная рецептура не несёт опубликованной гарантии термосохранения ≥80% при 150°C×3000ч (снижена до ≥70%). |
| Срок поставки со склада | 3-5 рабочих дней после получения оплаты (EXW / FOB Нинбо). |
| MOQ заказной рецептуры | 10 000 kg (10 поддонов) для деградации CTI-600V, альтернативного негалогенного стабилизатора или иного содержания GF (20% / 35%). |
| Загрузка 20 ft FCL | ~ 20 000 kg (20 поддонов по 1 MT) — на поддонах. 22 MT без поддонов по запросу. |
| Загрузка 40 ft HC FCL | ~ 27 000 kg (27 поддонов по 1 MT) — на поддонах. |
| Предоставляемая документация | Коммерческий инвойс, упаковочный лист, коносамент / AWB, сертификат происхождения (Форма F / Форма A по запросу), сертификат соответствия (CoC, включая сохранение прочности при растяжении 150°C×1000h для партии), письмо о соответствии ROHS 2.0 / REACH SVHC, MSDS по запросу. |
Матрица выбора марки — семейство термостабилизированных и конструкционных PA6 Juhai
До принятия решения в пользу PA6 ETF02 используйте это попутное сравнение с тремя другими конструкционными марками Juhai PA6/PA66, которые чаще всего появляются рядом с ETF02 в автомобильных и промышленных спецификациях материалов. Все марки используют позиционирование по уровням Эконом / Стандарт / Премиум, как указано. Наши инженеры по техническим продажам могут также рекомендовать гибридный подход (например, ETF02 для чаши отражателя горячей фары + ETF01 для холодной защёлкивающейся рамки), если геометрия вашей детали содержит несколько тепловых зон с разными требованиями.
| Свойство / Критерий выбора | PA6 ETF02 Эта марка · Премиум термостарение | PA6 ETF01 Премиум ударомодифицированный нагрев | PA6 BFE01 Стандартный универсальный | PA66 BFE04 Премиум ещё более высокий нагрев |
|---|---|---|---|---|
| Ценовой класс | Премиум (высший в линейке PA6) | Премиум (+8–12% против ETF02 из-за эластомера) | Стандарт (-15–20% против ETF02) | Премиум (+20–28% против ETF02 из-за базы PA66) |
| Базовая смола и GF | Премиальный PA6 + 30% E-стекло | Премиальный PA6 + 30% E-стекло + 8% эластомер | Премиальный PA6 + 30% E-стекло | Премиальный PA66 + 30% E-стекло |
| Пакет термостабилизатора | CuI/KI + ароматический амин AO (двойной) | Тот же CuI/KI + амин AO, что и ETF02 | Только фенольный первичный AO (без галогенного нагрева) | CuI/KI + специфичный для PA66 пакет AO |
| Прочность на растяжение (без старения) | 152 MPa | 134 MPa (ниже из-за эластомера) | 160 MPa (высший в семействе 30% GF PA6) | 172 MPa |
| Удар с надрезом по Izod при 23°C | 14 kJ/m² | 28 kJ/m² (ударомодифицированный — лучший холод) | 16 kJ/m² | 15 kJ/m² |
| Удар с надрезом по Izod при -30°C | 6.2 kJ/m² (частичный излом) | 18 kJ/m² (без излома — холодная защёлка) | 4.8 kJ/m² (хрупкий) | 7.5 kJ/m² |
| HDT при 0.45 MPa | 210 °C | 206 °C | 203 °C | 250 °C (самый горячий в группе) |
| Сохранение прочности при растяжении 150°C × 3 000ч | ≥ 80 % (гарантировано, письменная гарантия) | ≥ 78 % (гарантировано, немного ниже из-за эластомера) | < 40 % (не предназначено; хрупкий) | ≥ 85 % (химия PA66 лучше при >160°C) |
| Макс. непрерывное долговременное применение | 150 °C (письменная гарантия) | 145 °C | 105 °C (нестабилизированный) | 175 °C |
| CTI (сравнительный индекс трекингостойкости) | ≥ 500 V (PLC 1) | ≥ 475 V (PLC 1) | ≥ 600 V (PLC 0, электротехническая марка) | ≥ 550 V (PLC 1) |
| Стандартный цвет | Чёрный (CB, UV-синергист) | Чёрный (CB, UV-синергист) | Чёрный / натуральный | Чёрный |
| Текучесть расплава (MVR 275/5) | 33 cm³/10 мин (лёгкое заполнение тонких рёбер) | 24 cm³/10 мин (ниже из-за эластомера) | 30 cm³/10 мин | 22 cm³/10 мин (более высокая вязкость расплава PA66) |
| Лучшее соответствие применению | Корпусы фар, торцевые кронштейны двигателей, горячий моторный отсек (120–160°C непрерывно) | Корпусы фар холодного климата с защёлкой, клипсы моторного отсека, испытывающие удар -40°C | Среднетемпературные конструкционные кронштейны, общая промышленность ниже 110°C — отличная цена Стандарт-класса | Детали турбины у выхлопа (160–180°C), спецификации, требующие HDT 250°C, всё горячее предела ETF02 |
| Ориентировочная цена (EXW) — только для справки | USD 2.10 / kg (Премиум нагрев PA6) | USD 2.28 / kg (Премиум + эластомер) | USD 1.82 / kg (Стандарт универсальный) | USD 2.52 / kg (Премиум нагрев PA66) |
| Риск медного контакта CuI/KI | Ингибирован — проходит IEC 60426 | Ингибирован — проходит IEC 60426 | Вообще нет медного стабилизатора — нерелевантно | Ингибирован — проходит IEC 60426 |
| MOQ стандартного цвета | 1 000 kg (только чёрный) | 1 000 kg (только чёрный) | 1 000 kg (чёрный); 3 000 kg (натуральный) | 1 000 kg (чёрный) |
| Страница / Ссылка на этом сайте | (Эта страница) | product-etf01-toughened.html | product-pa6-bfe01.html | product-pa66-bfe04.html |
Когда выбирать PA6 ETF02 против альтернатив — сводка дерева решений
✅ Выбирайте ETF02 если (а) требуется непрерывное воздушное старение 120–150°C в течение >1 000 ч, (б) письменная гарантия сохранения прочности ≥ 80% при 150°C × 3 000 ч требуется спецификацией OEM, (в) цвет на саже приемлем или предпочтителен, и (г) стоимость должна оставаться ниже нагревостойких марок PA66 GF.
🔀 Перейдите на ETF01 (ударомодифицированный) если деталь имеет защёлкивающиеся элементы или холодный удар до -30/-40°C в сочетании с термостарением (например, рамка фары автомобиля в скандинавскую или канадскую зиму).
🔀 Сэкономьте с BFE01 (Стандарт) если макс. непрерывная рабочая температура остаётся ниже 105°C и нет долговременного требования термостарения — BFE01 имеет тот же 30% GF и премиальную базу PA6 примерно на 18% ниже за килограмм.
🔀 Перейдите на PA66 BFE04 если спецификация требует HDT выше 220°C, непрерывное применение выше 160°C, или деталь находится в пределах 100 mm от горячей поверхности турбокомпрессора / каталитического нейтрализатора.
Запросите индивидуальное КП, образец или спецификацию
Заполните форму ниже для PA6 ETF02 или любой другой марки. Наш инженер по техническим продажам — который специализируется на программах автомобильных корпусов фар и промышленных двигателей — свяжется с вами в течение 24 часов с полной PDF спецификацией (включая графики кривых термосохранения 130/150/170°C), ценами EXW / FOB / CFR, сроком отгрузки и логистикой образцов. Бесплатные образцы 2 kg доступны для настоящих оценочных целей (фрахт за получателя для международных отгрузок).